נבדק על ידי הצוות ההנדסי של INDUS3D · עודכן אוקטובר 2026 · זמן קריאה: 5 דקות
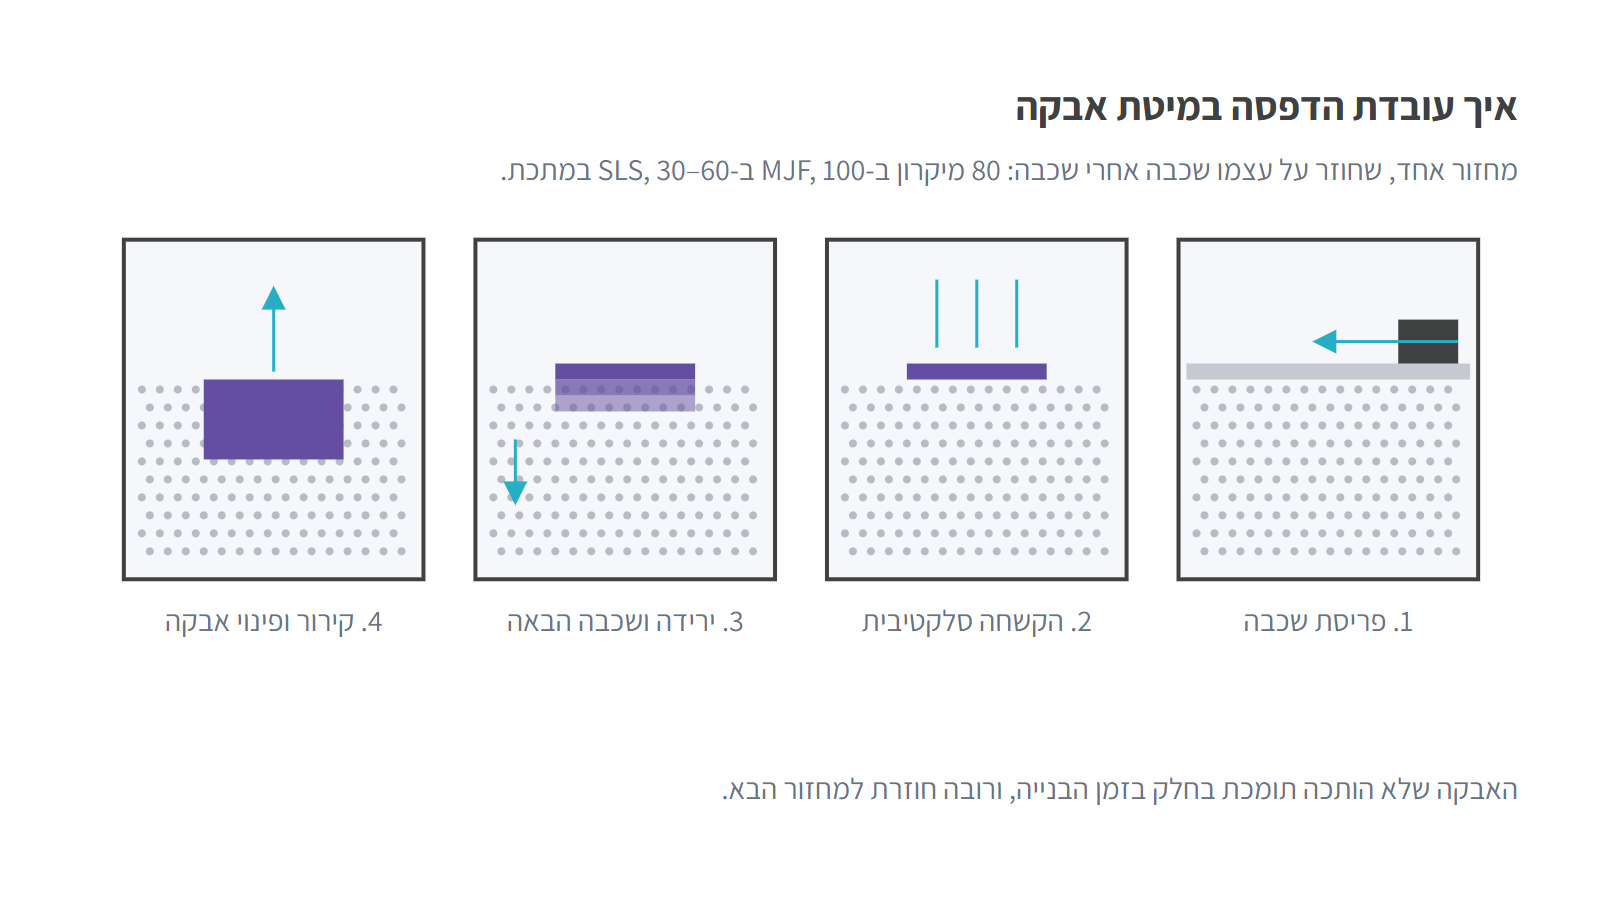
תשובה קצרה: בהדפסה במיטת אבקה המכונה פורשת שכבה דקה של אבקה, ממצקת רק את האזור שצריך להיות חלק, מורידה את הפלטה בעובי שכבה אחת ופורשת שכבה חדשה. ב-MJF הייצוק נעשה בסוכן ומנורות חום על אבקת ניילון, בשכבות של 80 מיקרון; ב-SLS בלייזר, בשכבות של 100 מיקרון; בהדפסת מתכת (SLM/DMLS) בלייזר שמתיך אבקת מתכת, בשכבות של 30 עד 60 מיקרון. בפולימרים האבקה שמסביב היא התמיכה, ולכן אין תמיכות; במתכת יש תמיכות מתכת וטיפול תרמי. בסוף הבלוק מתקרר, החלקים נחפרים מהאבקה, האבקה שלא הותכה מנוקה, ורובה חוזר למחזור הבא.
שלוש הטכנולוגיות האלה מייצרות אצלנו את רוב החלקים הפונקציונליים, ולכן כדאי להבין מה קורה בתוך המכונה: זה מסביר למה אין תמיכות בניילון, למה חלק חלול צריך פתח, ולמה חלק מתכת מגיע אחרי טיפול תרמי ועיבוד.
מה משותף לכל הדפסה במיטת אבקה?
- פריסת שכבה. זרוע או גליל פורשים שכבת אבקה אחידה על פני הפלטה. עובי השכבה הוא הרזולוציה האנכית של התהליך.
- הקשחה סלקטיבית. מקור אנרגיה (מנורה או לייזר) מתיך או מלכד את האבקה רק במקום שבו יש חלק בשכבה הזו.
- ירידה ושכבה הבאה. הפלטה יורדת בעובי שכבה אחת, ושוב פריסה והקשחה. חלק של 100 מ"מ ב-MJF הוא 1,250 שכבות.
- קירור. הבלוק כולו, אבקה וחלקים, מתקרר באיטיות מבוקרת (ב-MJF ביחידת עיבוד נפרדת, לפי HP). קירור מהיר מדי מעוות חלקים.
- חפירה ופינוי אבקה. החלקים מוצאים מהבלוק, האבקה הרופפת מנוקה בהתזה, והאבקה שלא הותכה מסוננת ומעורבבת עם אבקה חדשה למחזור הבא.
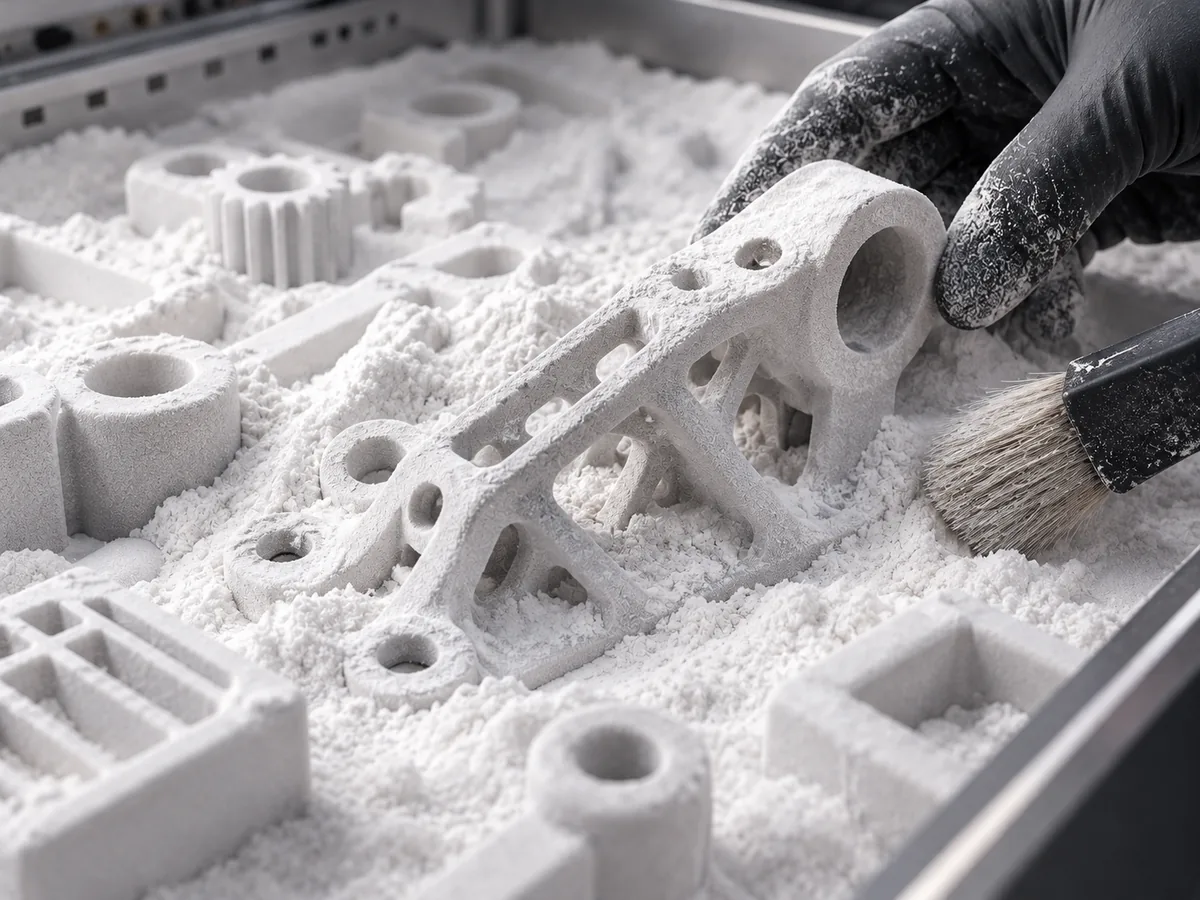
האבקה שמסביב לחלק נושאת אותו בזמן הבנייה. זו הסיבה שבפולימרים אפשר להדפיס מכלולים, צירים, חלקים בתוך חלקים וגיאומטריות תלויות בלי תמיכות, ולמלא בלוק שלם בחלקים אחד מעל השני.
MJF: סוכן ומנורות במקום לייזר
ב-Multi Jet Fusion של HP ראש הדפסה מרסס על אבקת הניילון שני סוכנים: סוכן התכה על כל השטח שצריך להיות חלק, וסוכן פירוט על הקצוות, שמחדד אותם. אחר כך מנורות אינפרא-אדום עוברות על כל השכבה בבת אחת; רק האזור שקיבל סוכן התכה בולע מספיק חום ומתלכד. המכונות שלנו, HP Jet Fusion 5600 ו-4200, עובדות בשכבות של 80 מיקרון ובנפח של 380 על 284 על 380 מ"מ.
מה נובע מזה: תהליך מהיר כי השכבה כולה נסרקת בפעם אחת ולא נקודה אחרי נקודה; חוזק דומה בכל הכיוונים (לפי HP חוזק המתיחה בציר Z דומה לזה שבמישור); והחלקים יוצאים אפורים, כי סוכן ההתכה כהה. מדריך MJF מרחיב.
SLS: לייזר על אבקת ניילון
בסינטור לייזר סלקטיבי לייזר CO2 סורק את השכבה ומלכד את גרגרי הניילון במקום שצריך. תא הבנייה מחומם קרוב לנקודת ההתכה, כך שהלייזר רק משלים את ההפרש. המכונה שלנו, EOS P396, עובדת בשכבות של 100 מיקרון (60 עד 180 לפי החומר) ובנפח של 340 על 340 על 600 מ"מ, גבוה יותר מ-MJF, ולכן מתאים לחלקים ארוכים.
מה נובע מזה: חלקים לבנים טבעית (אפשר לצבוע לכל גוון), מגוון אבקות רחב (PA12, PA11, מלא זכוכית, מלא פחמן, Alumide, TPU), ופני שטח מעט גרגריים יותר מ-MJF. מדריך SLS מרחיב.
הדפסת מתכת: לייזר שמתיך, לא רק מלכד
ב-SLM/DMLS (בשם התקני LPBF) לייזר סיבים מתיך לגמרי אבקת מתכת בשכבות של 30 עד 60 מיקרון, בתוך אטמוספרת גז אינרטי. ההיתוך המלא יוצר חלק צפוף, אבל גם מאמצים תרמיים גדולים, ולכן שלושה דברים שונים כאן מפולימרים:
- יש תמיכות, והן מתכת. החלק נבנה על פלטה ונתמך בתמיכות שמוסרות אחר כך בעיבוד.
- טיפול תרמי לשחרור מאמצים לכל חלק, לפני ההסרה מהפלטה. בלי זה החלק מתעוות.
- עיבוד משלים של משטחים קריטיים ב-CNC, כי כמודפס הסבולת היא כ-±0.2 מ"מ והחספוס Ra 6 עד 12 מיקרון.
המכונות שלנו: SLM 500 (280 על 500 על 365 מ"מ) ו-EOS M290 (250 על 250 על 325 מ"מ). מדריך DMLS מסביר את המטלורגיה, ומדריך התכנון למתכת את הכללים.
שלוש הטכנולוגיות זו לצד זו
| MJF | SLS | מתכת (SLM/DMLS) | |
|---|---|---|---|
| חומר | ניילון ואלסטומרים (PA12, PA11, PP, TPU) | ניילון ואלסטומרים, גם מלאים (GF, CF, Alumide) | 24 סגסוגות: טיטניום, אלומיניום, נירוסטה, פלדת כלים, אינקונל, נחושת |
| מקור אנרגיה | סוכן + מנורות אינפרא-אדום | לייזר CO2 | לייזר סיבים |
| עובי שכבה | 80 מיקרון | 100 מיקרון (60–180) | 30–60 מיקרון |
| תמיכות | אין, האבקה תומכת | אין, האבקה תומכת | כן, תמיכות מתכת |
| אחרי ההדפסה | קירור, פינוי אבקה, התזה | קירור, פינוי אבקה, התזה | טיפול תרמי, הסרה מהפלטה, הסרת תמיכות, CNC |
| פתחי פינוי אבקה בחלק חלול | 2, קוטר 5 מ"מ | 2, קוטר 5 מ"מ | 2, קוטר 3 מ"מ |
| נפח בנייה | 380×284×380 | 340×340×600 | 280×500×365 (SLM 500) |
| אספקה רגילה | 5–7 ימי עסקים | 5–7 ימי עסקים | 10–20 יום |
מה זה אומר על החלק שלכם?
- חלל סגור יוצא מלא באבקה. כל חלל פנימי צריך פתחי פינוי: 5 מ"מ בניילון, 3 מ"מ במתכת. אחרת האבקה נשארת בפנים.
- הדפסה בניילון לא צריכה תמיכות, ולכן גיאומטריה תלויה, מכלולים מודפסים יחד וחלקים אחד מעל השני הם בסדר גמור.
- המחיר תלוי בנפח האבקה שהחלק תופס, לא רק בחומר שבו. חלק נמוך ורחב זול מאותו חלק עומד, ובניילון כמה חלקים באותו בלוק מוזילים זה את זה.
- במתכת מתכננים את ההדפסה ואת העיבוד יחד: תמיכות, תוספת חומר ומשטחים קריטיים.
כל הכללים עם מספרים: מדריכי התכנון ל-MJF, ל-SLS ולמתכת.
יש לכם כבר קובץ?
שלחו STL, STEP או 3MF. מהנדס שלנו עובר על הקובץ, ממליץ על טכנולוגיה וחומר, וחוזר אליכם עם הצעת מחיר. לא בטוחים מה מתאים? סמנו "המליצו לי" בטופס.
שאלות נפוצות
מה קורה לאבקה שלא הותכה?
היא מסוננת ומעורבבת עם אבקה חדשה. ב-PA12 של HP שיעור המיחזור הוא עד 80%, ולכן התהליך חסכוני בחומר. אבקה שעברה יותר מדי מחזורים לא חוזרת לבלוק.
למה החלק יוצא עם פני שטח גרגריים?
כי הוא נבנה מגרגרי אבקה. השכבה ב-MJF היא 80 מיקרון וב-SLS 100, וגרגר האבקה בסדר גודל של עשרות מיקרונים. גימור (התזה, החלקת אדים, צביעה) משנה את זה.
כמה זמן לוקח מחזור הדפסה אחד?
בניילון: הדפסה של בלוק מלא ואז קירור מבוקר, ולכן המכונה עובדת במחזורי בלוק ולא בחלק בודד. זו הסיבה שמחיר ליחידה יורד כשיש כמה חלקים באותו בלוק. במתכת מתווספים טיפול תרמי ועיבוד, ולכן האספקה 10 עד 20 יום.
MJF או SLS?
שתיהן ניילון במיטת אבקה, ההבדלים בפרטים: צבע, גודל, חומרים, עובי שכבה. MJF לעומת SLS עונה על זה בטבלה אחת.