נבדק על ידי הצוות ההנדסי של INDUS3D · עודכן אוקטובר 2026 · זמן קריאה: 6 דקות · כל המדריכים
תשובה קצרה: חלק שמתוכנן להדפסת SLS צריך דופן של 1 מ"מ ומעלה, חורים בקוטר 1.5 מ"מ לפחות שעומקם לא עולה על פי 3 מהקוטר, מרווח של 0.5 עד 0.6 מ"מ בין חלקים שזזים זה ביחס לזה, ושני פתחי פינוי אבקה בכל חלל סגור. אין תמיכות, והחוזק כמעט אחיד בכל הכיוונים. הערכים במדריך הם לפי הנחיות EOS ל-PA 2200 על מערכת EOS P396, אלא אם כתוב אחרת. בסוף יש דף PDF עם כל המספרים והאיורים.
המדריך הזה מיועד למי שכבר בחר SLS ועכשיו מתכנן את החלק. אם אתם עדיין בשלב הבחירה, מדריך ה-SLS מסביר איך סינטור לייזר עובד ומתי לבחור בו, ושירות הדפסת SLS הוא העמוד של השירות עצמו.
למה יש בכלל כללי תכנון להדפסה?
ב-SLS לייזר סורק מיטת אבקת ניילון ומתיך אותה בדיוק במקומות שבהם צריך להיות חלק, שכבה של 100 מיקרון אחרי שכבה. האבקה שמסביב תומכת בחלק בזמן הבנייה, ולכן אין תמיכות ואפשר לערום חלקים רבים בגובה התא. אבל אותה אבקה צריכה לצאת מכל חור, מכל חריץ ומכל חלל כשההדפסה מסתיימת, והחום של התהליך משפיע על קירות דקים ועל משטחים גדולים ושטוחים.
רוב הבעיות שאנחנו רואים בקבצים הן משלושה סוגים: קיר דק מדי שיוצא שברירי או מעוות, חור קטן או עמוק מדי שנסתם באבקה, וחלל סגור שאי אפשר לרוקן. כל אחת מהן נפתרת בתכנון, בדקות, במקום בסבב הדפסה נוסף.
מה עובי הדופן המינימלי?
0.7 מ"מ זה הגבול הטכני. 1 מ"מ ומעלה זו ההמלצה שלנו.
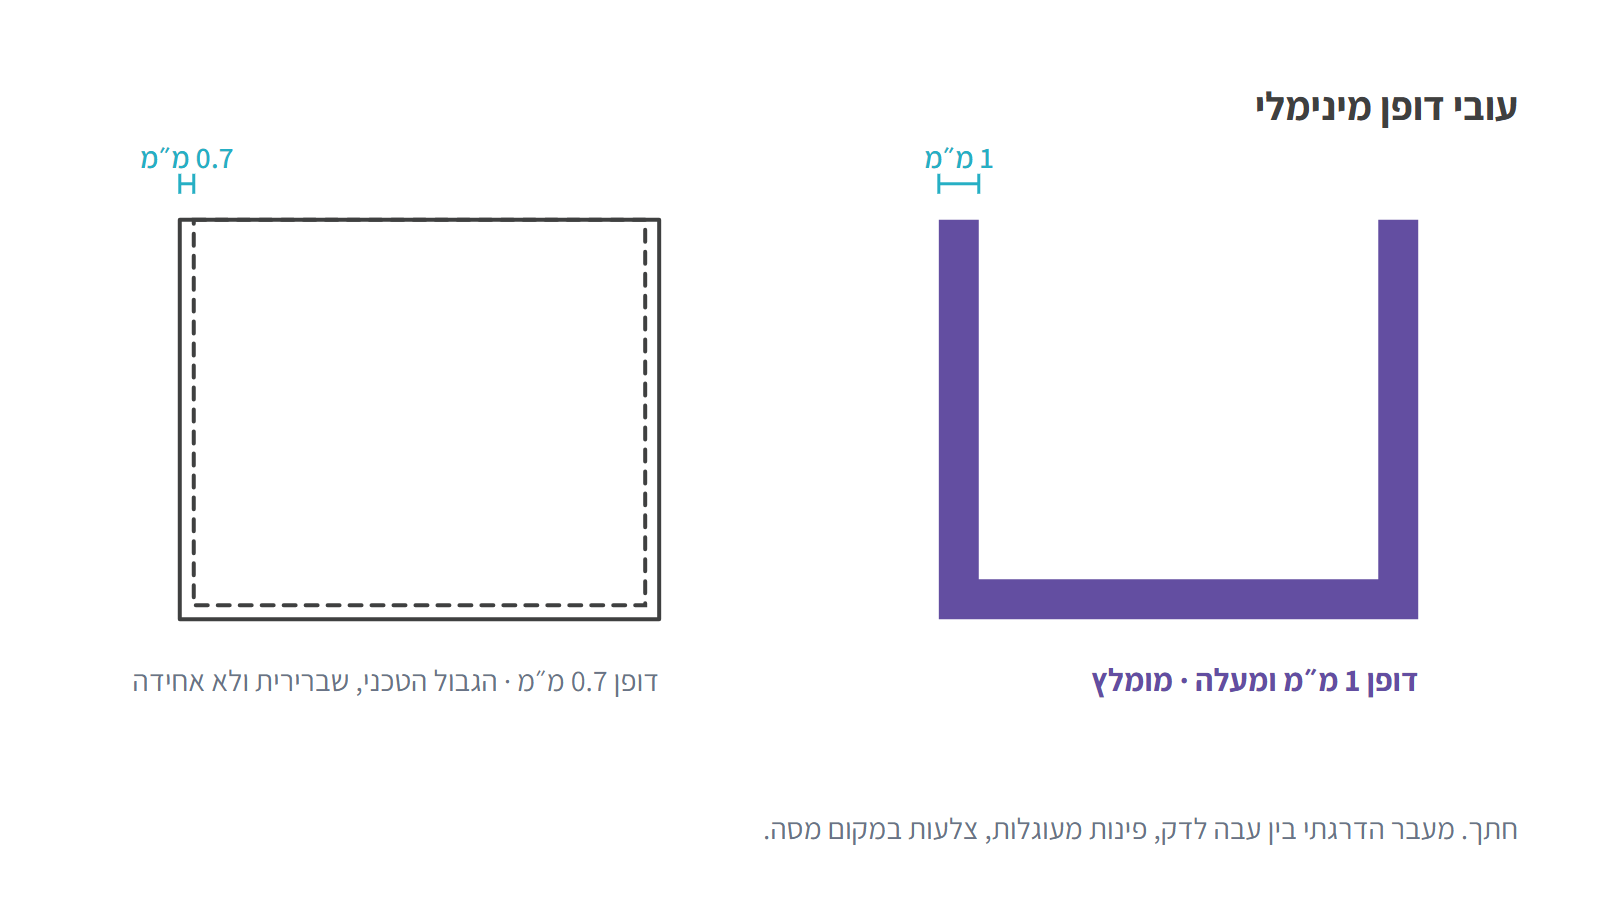
דופן של 0.7 מ"מ תודפס, אבל תהיה רגישה לעיוות ולשבירה בניקוי האבקה, ובחלקים גדולים גם לא אחידה. דופן של 1 מ"מ היא נקודת ההתחלה הבטוחה לרוב החלקים. ככל שהקיר ארוך יותר או שהחלק נושא עומס, כדאי לעבות.
שלושה דברים שעוזרים מעבר לעובי עצמו:
- אחידות. מעברים חדים בין קיר עבה לקיר דק יוצרים הבדלי התקררות ועיוות. אם חייבים מעבר, עשו אותו הדרגתי.
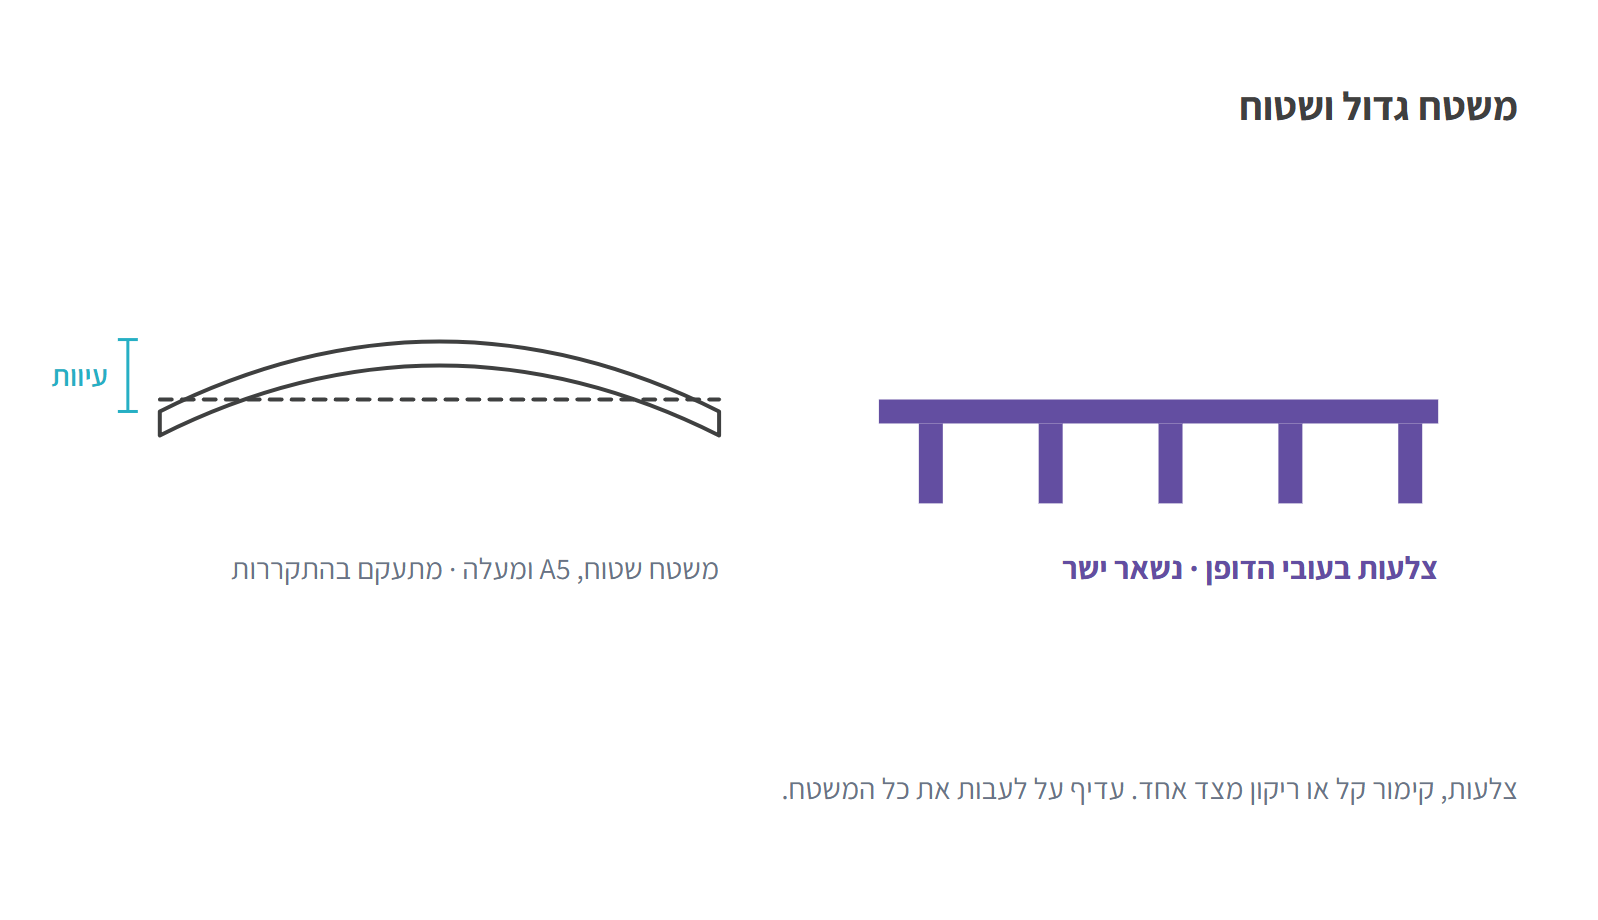
- צלעות במקום מסה. משטח גדול ושטוח, בערך בגודל דף A5 ומעלה, נוטה להתעקם. צלעות בעובי הדופן נותנות קשיחות בלי להוסיף חומר.
- פינות מעוגלות. רדיוס קטן בפינות פנימיות מפזר מאמץ ומונע נקודות שבירה.
יש לכם כבר קובץ?
שלחו STL, STEP או 3MF. מהנדס שלנו עובר על הקובץ, ממליץ על טכנולוגיה וחומר, וחוזר אליכם עם הצעת מחיר. לא בטוחים מה מתאים? סמנו "המליצו לי" בטופס.
מה הקוטר והעומק של חור?
קוטר 1 מ"מ מינימום, 1.5 מ"מ מומלץ. עומק עד פי 3 מהקוטר.
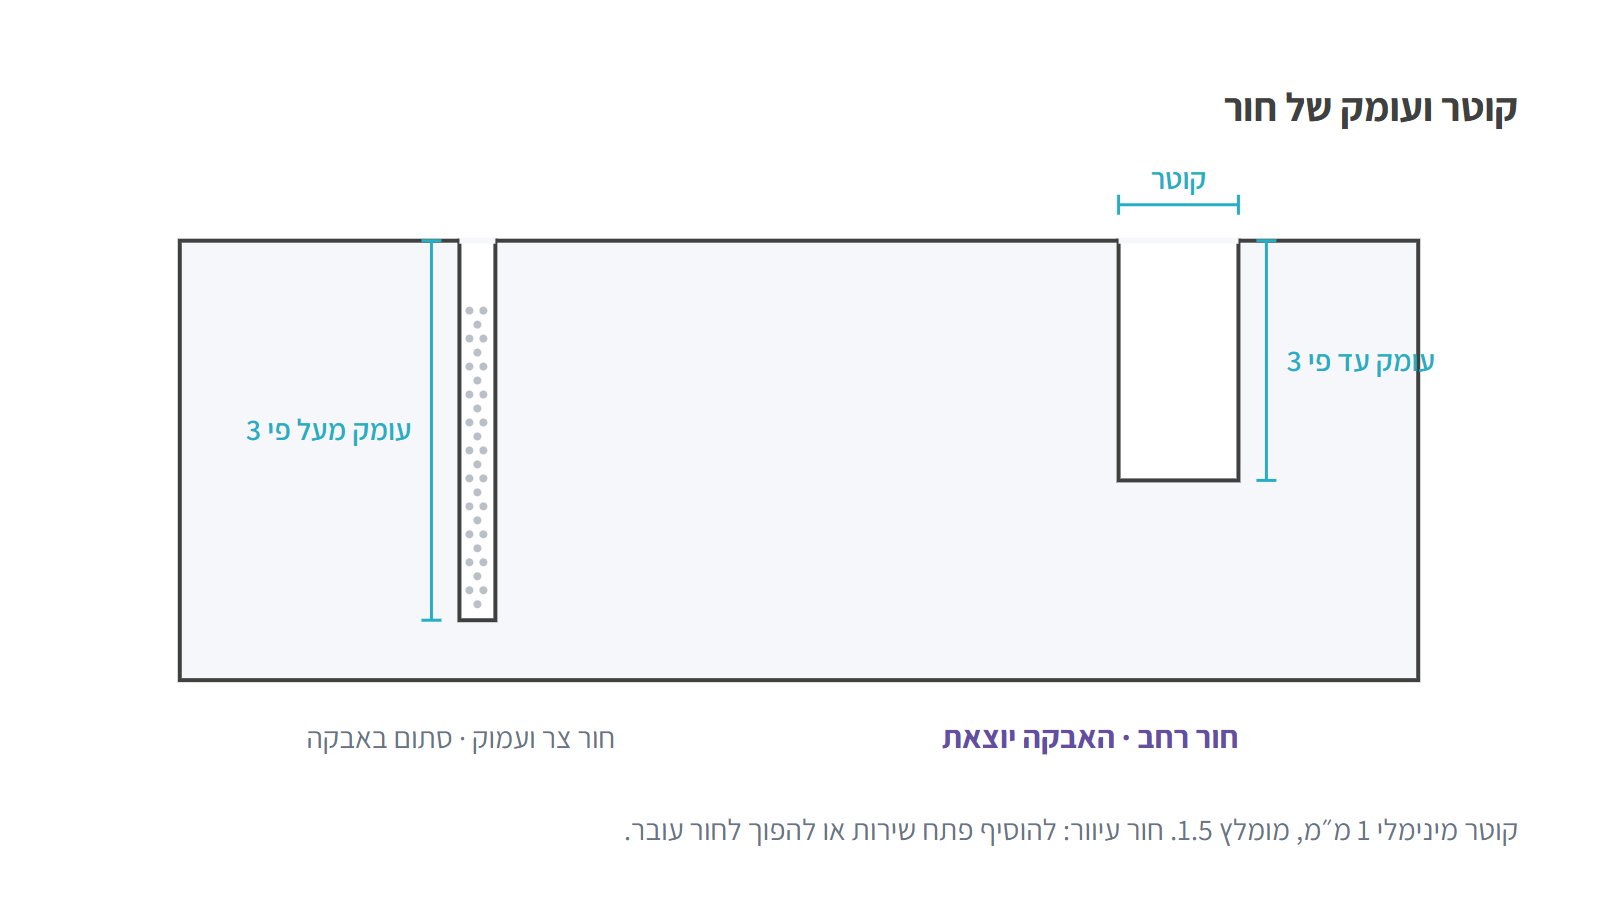
חור צר ועמוק מתמלא באבקה שלא מצליחה לצאת, וזה המקרה הקלאסי של "נראה מצוין בקובץ, סתום בחלק". ככל שהחור עמוק יותר, כך כדאי שהוא יהיה רחב יותר. בחור עיוור הוסיפו פתח שירות בקצה השני או הפכו אותו לחור עובר.
אם החור מיועד להברגה, לפין או לציר, לא מדפיסים הברגה דקה, אלא חור בקוטר קדח ומברזגים אחרי ההדפסה, או משתמשים בתותב מתכת. לא בטוחים אם חור מסוים ייצא נקי? ציינו אותו בהערות הטופס ונבדוק אותו לפני ההדפסה.
מה המרווח בין חלקים נעים או מורכבים?
0.5 מ"מ מינימום, 0.6 מ"מ מומלץ בין שני משטחים שאמורים לזוז זה ביחס לזה או להתחבר זה לזה.
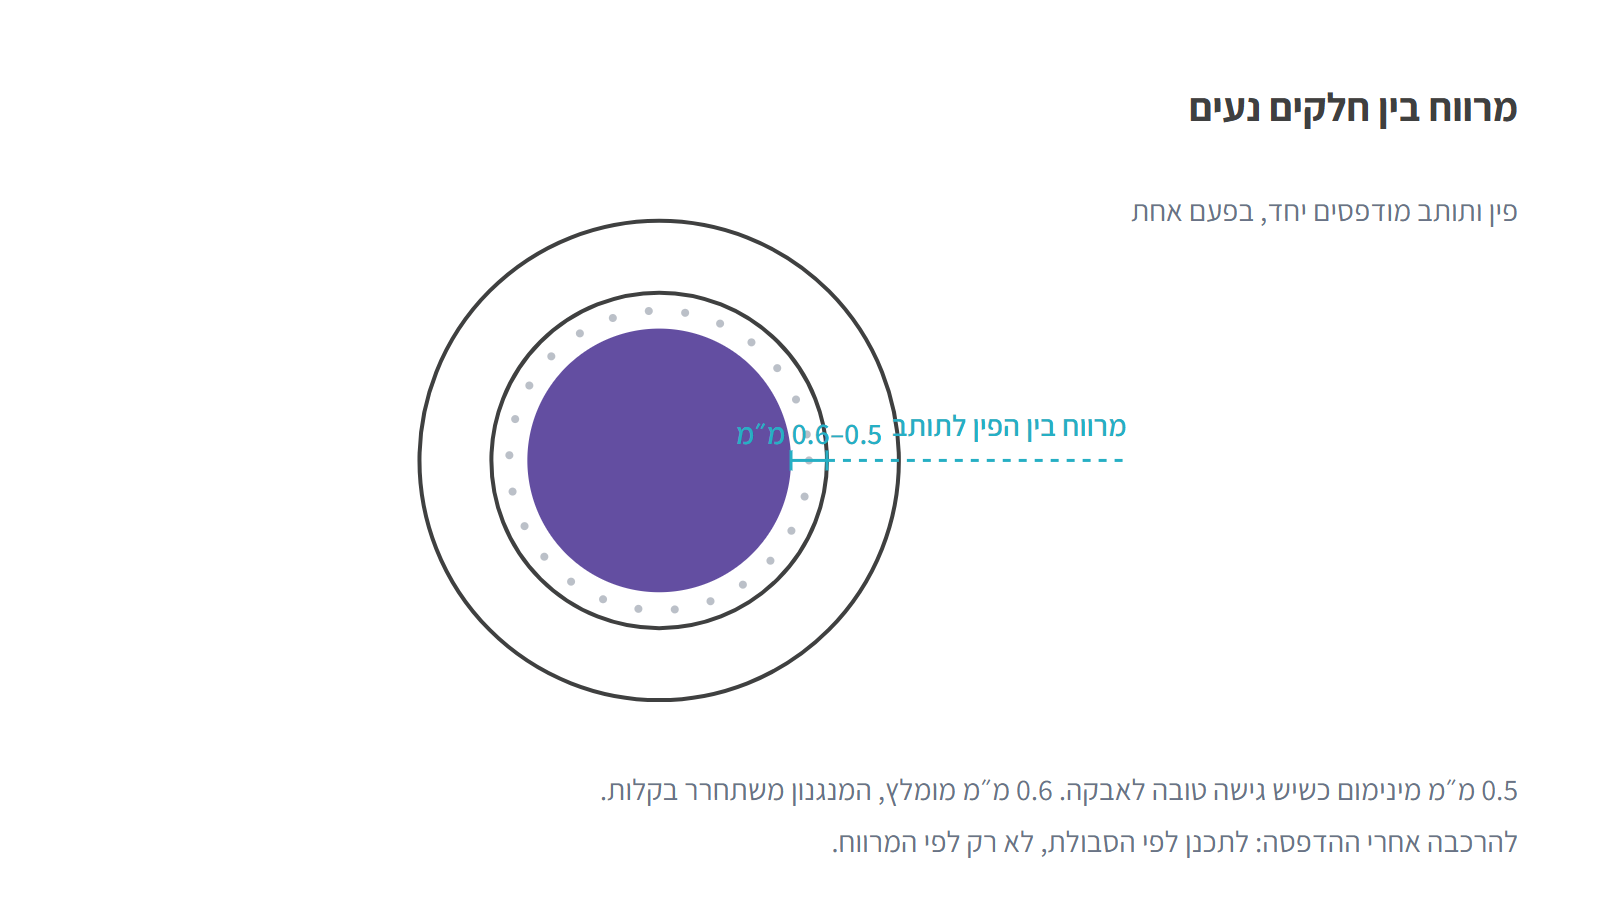
ב-SLS אפשר להדפיס מנגנון שלם בפעם אחת: ציר בתוך תותב, מפרק, שרשרת, קופסה עם מכסה על ציר. התנאי הוא מספיק מרווח כדי שהאבקה שביניהם תצא ולא תתיך אותם לגוש אחד. 0.5 מ"מ מספיק בחלקים קטנים עם גישה טובה לאבקה, ו-0.6 מ"מ משחרר את המנגנון בקלות גם כשהגישה מוגבלת.
להרכבה אחרי ההדפסה, שני חלקים נפרדים שצריכים להיכנס זה לזה, חשבו על הסבולת ולא רק על המרווח. על זה בסעיף הסבולות.
מהו הפרט הקטן ביותר שיודפס?
פינים, בליטות וצלעות: 0.8 מ"מ מינימום, 1 מ"מ מומלץ. טקסט מובלט או שקוע: גובה 0.5 מ"מ ורוחב קו 1 מ"מ.
פרט דק מתחת לערכים האלה יודפס, אבל לא יהיה חד ולא יהיה חזק, והוא עלול להישבר בניקוי האבקה. בלוגו ובסימון חלקים, טקסט שקוע מחזיק טוב יותר מטקסט מובלט. גופן ללא תגיות ברוחב קו של 1 מ"מ נשאר קריא גם אחרי צביעה.
איך מתכננים חלק חלול?
שני פתחים לפחות, בקוטר 5 מ"מ ומעלה. פתח אחד לא מספיק, כי האבקה צריכה כניסת אוויר כדי לצאת.
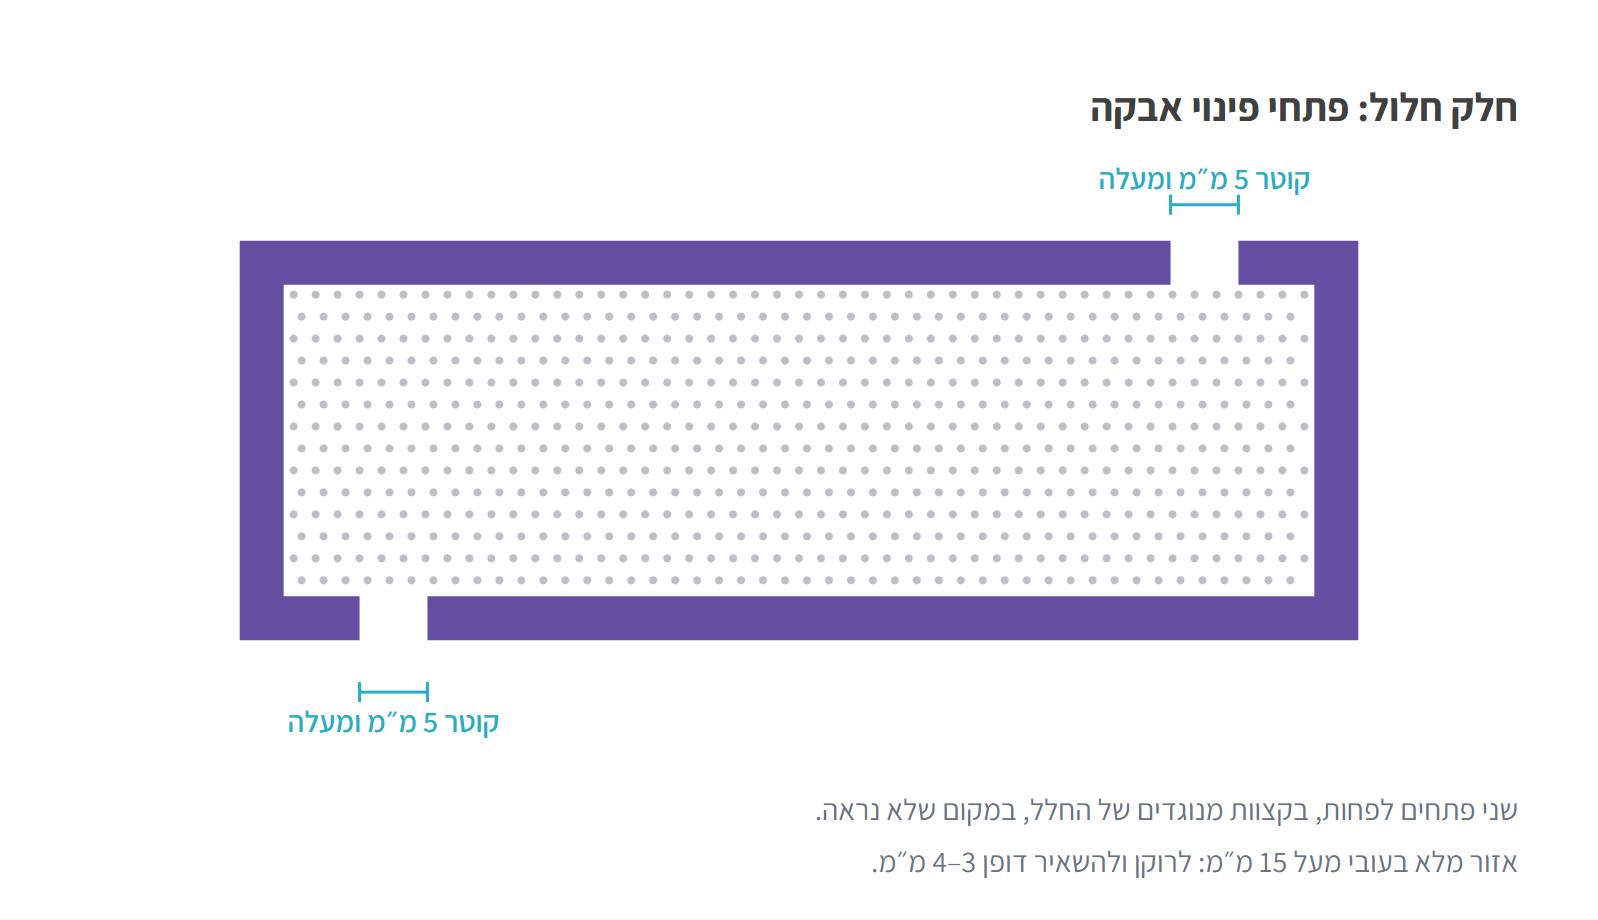
חלק חלול חוסך חומר, משקל וזמן, ולכן כסף. אבל חלל סגור לגמרי יצא מלא באבקה לא מותכת. מקמו את הפתחים בקצוות מנוגדים של החלל, רצוי במקום שלא נראה או שממילא מכוסה בהרכבה. אם החלל מפותל, הוסיפו פתח.
כלל הפוך גם קיים: חלק מלא ועבה מתקרר לאט ולא אחיד, ועלול להתעוות. אזור מלא בעובי מעל 15 מ"מ כדאי לרוקן ולהשאיר דופן של 3 עד 4 מ"מ, עם פתחי פינוי. אם לא תעשו את זה בקובץ, אנחנו נציע את זה בבדיקה לפני ההדפסה.
איך כיוון ההדפסה משפיע על החלק?
את כיוון ההדפסה קובעים אצלנו. ב-SLS החוזק כמעט אחיד בכל הכיוונים, ולכן הכיוון משפיע בעיקר על הדיוק ועל העיוות, פחות על החוזק:
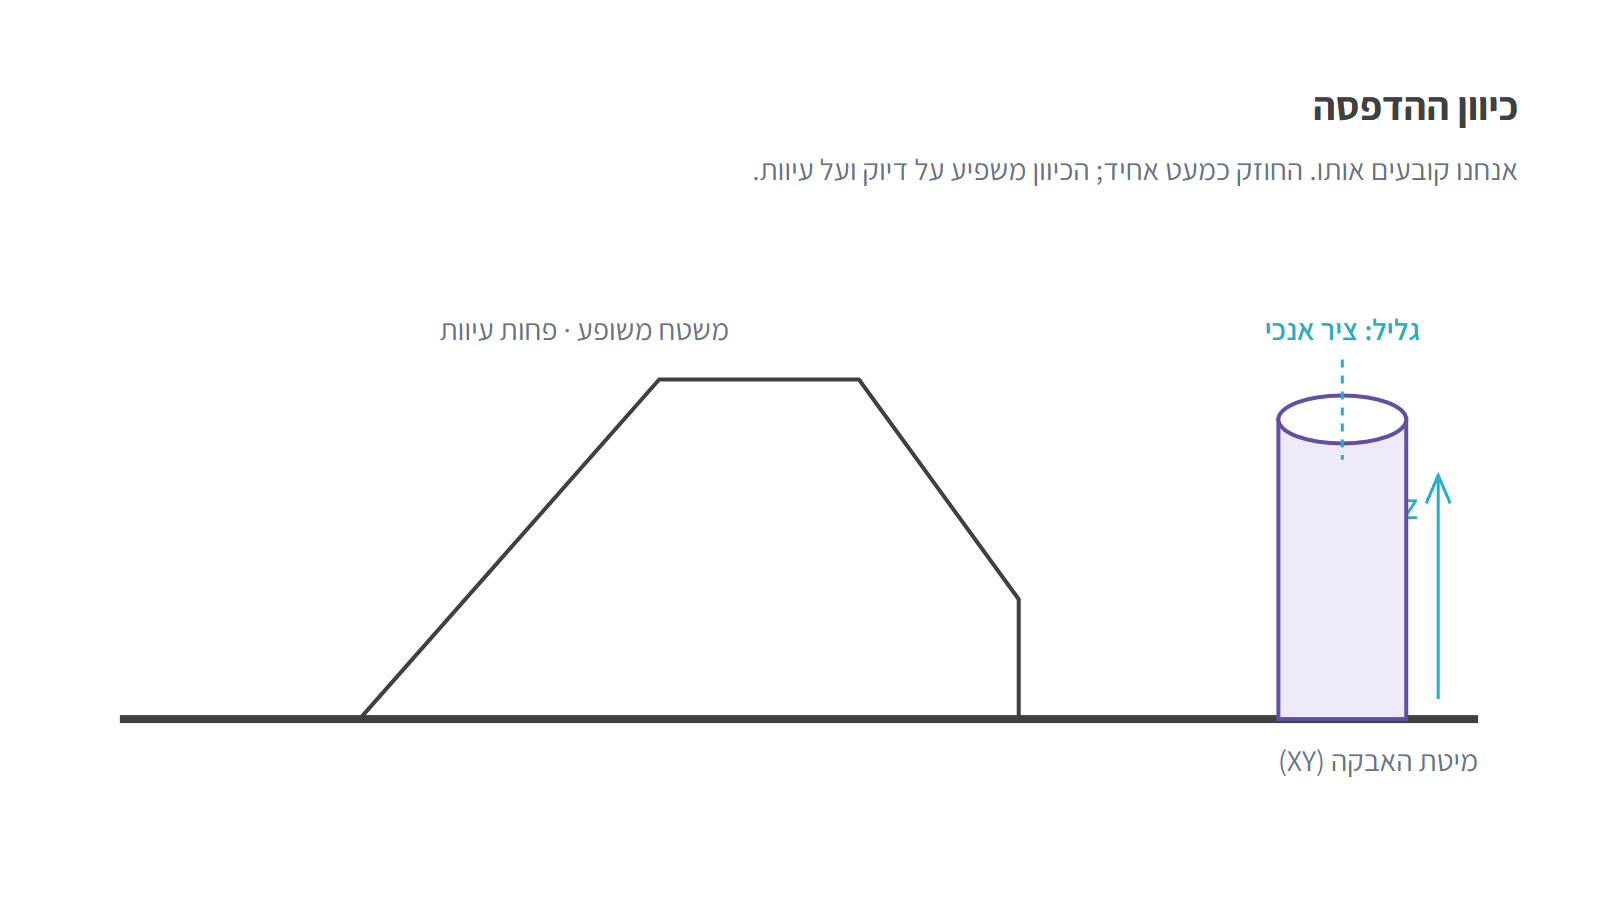
- גלילים וטבעות יוצאים עגולים יותר כשהציר שלהם אנכי.
- משטחים גדולים ושטוחים מוטים בזווית בתא, כדי לפזר את החום ולצמצם עיוות. אם יש משטח שחייב להיות ישר לגמרי, ספרו לנו.
- הדיוק בציר האנכי קצת נמוך יותר מאשר במישור האופקי, ולכן מידה קריטית עדיף שתשב במישור.
- ערימה. גובה התא, 600 מ"מ, מאפשר לערום חלקים רבים בהרצה אחת, וזה מה שמוריד את המחיר ליחידה בסדרות. חלק קומפקטי נארז טוב יותר.
אילו סבולות אפשר לתכנן לפיהן?
±0.3 מ"מ עד 100 מ"מ, ו-±0.3% מעל 100 מ"מ ב-PA12. כלומר: חלק של 50 מ"מ יצא בטווח של ±0.3 מ"מ, חלק של 200 מ"מ בטווח של ±0.6 מ"מ.
זו סבולת התהליך לפי הנחיות EOS, והיא נקודת המוצא לתכנון. לכן:
- הברגות: מדפיסים חור קדח ומברזגים אחרי ההדפסה, או מכניסים תותב מתכת. הברגה מודפסת לא מחליפה הברגה מכנית ביישום נושא עומס.
- התאמות לחיצה: אל תסמכו על מידת הקובץ. תכננו את ההתאמה כך שאפשר יהיה לקדוח, לרים או לשייף למידה סופית, או שלחו שרטוט עם המידות הקריטיות ואנחנו נאשר אותן מולו לפני ההדפסה.
- אזור שדורש סבולת הדוקה: מדפיסים עם תוספת חומר ומעבדים אותו ב-CNC אצלנו.
כמה גדול יכול להיות חלק אחד?
נפח הבנייה של ה-EOS P396 הוא 340 על 340 על 600 מ"מ. הגובה החריג מאפשר חלקים ארוכים במיוחד, או ערימה של חלקים רבים. חלק שגדול מזה מתחלק לשניים ומורכב, בהדבקה או בחיבור מכני.
אילו חומרים זמינים, ומה זה משנה לתכנון?
הערכים במדריך הם ל-PA 2200, ניילון PA12, החומר הנפוץ ביותר. חומרים אחרים במערכת שלנו: PA 1101 (PA11, גמיש ועמיד יותר לפגיעה), PA 2210 FR ו-PrimePart FR (מעכבי בעירה, לתעופה ולמערכות ביטחוניות), PA 3200 GF (מחוזק סיבי זכוכית, קשיח ויציב יותר), Alumide (ניילון עם מילוי אלומיניום), EOS TPU 1301 (אלסטומר) ו-PP 1101 (פוליפרופילן). ב-TPU כללי הדופן והמרווח שונים, ובחומרים מחוזקים כדאי להימנע מקירות דקים מאוד. ציינו את החומר בטופס ואנחנו מתאימים את ההנחיות. כל חומרי ה-SLS בקטלוג.
מה כדאי לשלוח איתנו ומה קורה אחרי זה?
קובץ STL, STEP או 3MF. אם יש מידות קריטיות, גם שרטוט או הערה. מהנדס שלנו עובר על הקובץ, בודק אותו מול הכללים שלמעלה, ואם משהו צריך שינוי, אתם שומעים על זה לפני ההדפסה. הצעת מחיר חוזרת בדרך כלל תוך 24 שעות.
דף PDF להורדה
כל הערכים במדריך בטבלה אחת, עם ששת האיורים: מדריך תכנון SLS (PDF, 2 עמודים).
שאלות נפוצות
SLS או MJF: איך בוחרים לחלק שלי?
שתיהן טכנולוגיות אבקת ניילון בלי תמיכות, עם כללי תכנון דומים. SLS כשצריך חלק ארוך או גבוה (תא של 600 מ"מ), חומר מעכב בעירה, ניילון מחוזק זכוכית או Alumide. MJF כשצריך פרטים דקים יותר (חור 0.8 מ"מ, דופן 0.5) או סדרה גדולה במהירות. לא בטוחים? סמנו "המליצו לי" בטופס, ומדריך התכנון ל-MJF מראה את ההבדלים.
האם צריך להוסיף תמיכות לקובץ?
לא. ב-SLS האבקה שמסביב תומכת בחלק. מה שכן צריך הוא פתחי פינוי אבקה בחללים סגורים.
למה החור בקובץ שלי יצא קטן יותר או סתום?
חור בקוטר קטן מ-1 מ"מ, או חור שעומקו גדול מפי 3 מהקוטר, מתמלא באבקה שלא מצליחה לצאת. הרחיבו את החור או קצרו אותו, ובחלק עבה הוסיפו פתח יציאה נוסף.
כמה זמן לוקחת הזמנת SLS?
אספקה היא בדרך כלל 5 עד 7 ימי עסקים, ויש מסלול דחוף של 48 שעות. הצעת מחיר חוזרת בדרך כלל תוך 24 שעות מהעלאת הקובץ.