נבדק על ידי הצוות ההנדסי של INDUS3D · עודכן אוקטובר 2026 · זמן קריאה: 7 דקות · כל המדריכים
תשובה קצרה: חלק שמתוכנן להדפסת מתכת צריך דופן של 1 מ"מ ומעלה, חורים בקוטר 1.5 מ"מ לפחות (וצורת טיפה לחור אופקי גדול), שיפועים של עד 45 מעלות כדי להימנע מתמיכות מתכת, ותוספת חומר של 0.5 עד 1 מ"מ על כל משטח שחייב מידה מדויקת, כי אותו משטח יעובד אחרי ההדפסה ב-CNC. מסה מעל 10 מ"מ מרוקנים או ממלאים בסריג, וכל חלק עובר טיפול תרמי לשחרור מאמצים. הערכים במדריך הם לפי הנחיות יצרני המכונות למערכות SLM 500 ו-EOS M290 שלנו, אלא אם כתוב אחרת. בסוף יש דף PDF עם כל המספרים והאיורים.
המדריך הזה מיועד למי שכבר החליט על הדפסת מתכת ועכשיו מתכנן את החלק. אם אתם עדיין בשלב הבחירה, מדריך ה-DMLS מסביר איך היתוך אבקה בלייזר עובד, והדפסת מתכת בתלת מימד הוא העמוד של השירות עצמו, עם 24 הסגסוגות.
למה הדפסת מתכת שונה מכל שאר הטכנולוגיות?
בהדפסת מתכת במיטת אבקה (SLM, DMLS, או בשם התקני LPBF) לייזר ממיס אבקת מתכת שכבה אחרי שכבה, בעובי של 30 עד 60 מיקרון, לחלק מתכת צפוף. ההיתוך יוצר מאמצים תרמיים גדולים, ולכן כל חלק נבנה על פלטה, נתמך בתמיכות מתכת, עובר טיפול תרמי לשחרור מאמצים, ורק אז מוסר מהפלטה. החלק כמודפס הוא גס (Ra של 6 עד 12 מיקרון) ובסבולת של כ-±0.2 מ"מ, ולכן משטחים קריטיים מעובדים אחר כך ב-CNC.
מכאן נובע הכלל החשוב ביותר: חלק מתכת מודפס מתוכנן כצמד, ההדפסה והעיבוד שאחריה. מי שמתכנן את שניהם יחד חוסך חומר, זמן מכונה ותמיכות. אנחנו מדפיסים מתכת אצלנו, על SLM 500 ו-EOS M290, ומעבדים ב-CNC בבית, אז את שני השלבים מתכננים איתנו באותה שיחה.
מה עובי הדופן המינימלי?
1 מ"מ. זה הערך שאנחנו עובדים לפיו במפעל, למרות שהמכונות מסוגלות לפחות.
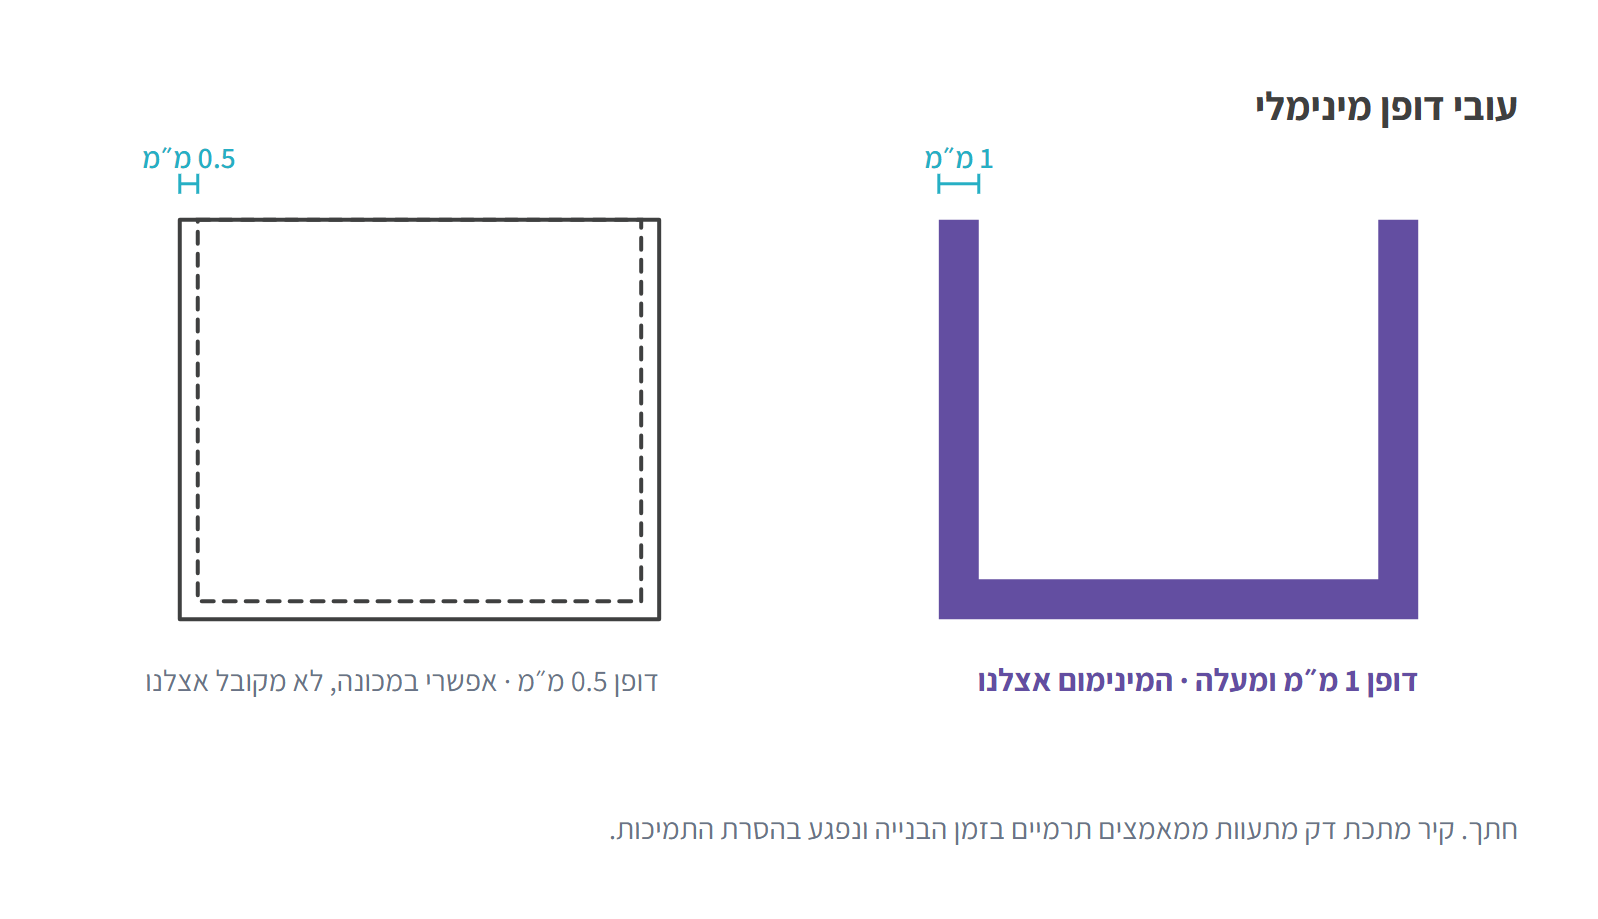
קיר מתכת דק מתעוות ממאמצים תרמיים בזמן הבנייה, נפגע בהסרת התמיכות, ומתקשה לעבור טיפול תרמי בלי עיוות. דופן של 1 מ"מ היא נקודת ההתחלה; ככל שהקיר גבוה יותר או שהחלק נושא עומס, כדאי לעבות.
- עובי אחיד. מעברים חדים בין עבה לדק הם מוקדי מאמץ ועיוות. אם חייבים מעבר, עשו אותו הדרגתי.
- פינות מעוגלות. רדיוס בפינות פנימיות מפזר מאמץ, וחשוב כאן יותר מבכל טכנולוגיה אחרת.
- צלעות במקום עיבוי מלא, כי כל מילימטר של חומר הוא זמן לייזר.
יש לכם כבר קובץ?
שלחו STL, STEP או 3MF. מהנדס שלנו עובר על הקובץ, ממליץ על טכנולוגיה וחומר, וחוזר אליכם עם הצעת מחיר. לא בטוחים מה מתאים? סמנו "המליצו לי" בטופס.
מה הקוטר המינימלי של חור, ולמה חור אופקי שונה?
קוטר 1 מ"מ מינימום, 1.5 מ"מ מומלץ. חור אופקי בקוטר מעל 8 מ"מ צריך תמיכה בפנים, או צורת טיפה.
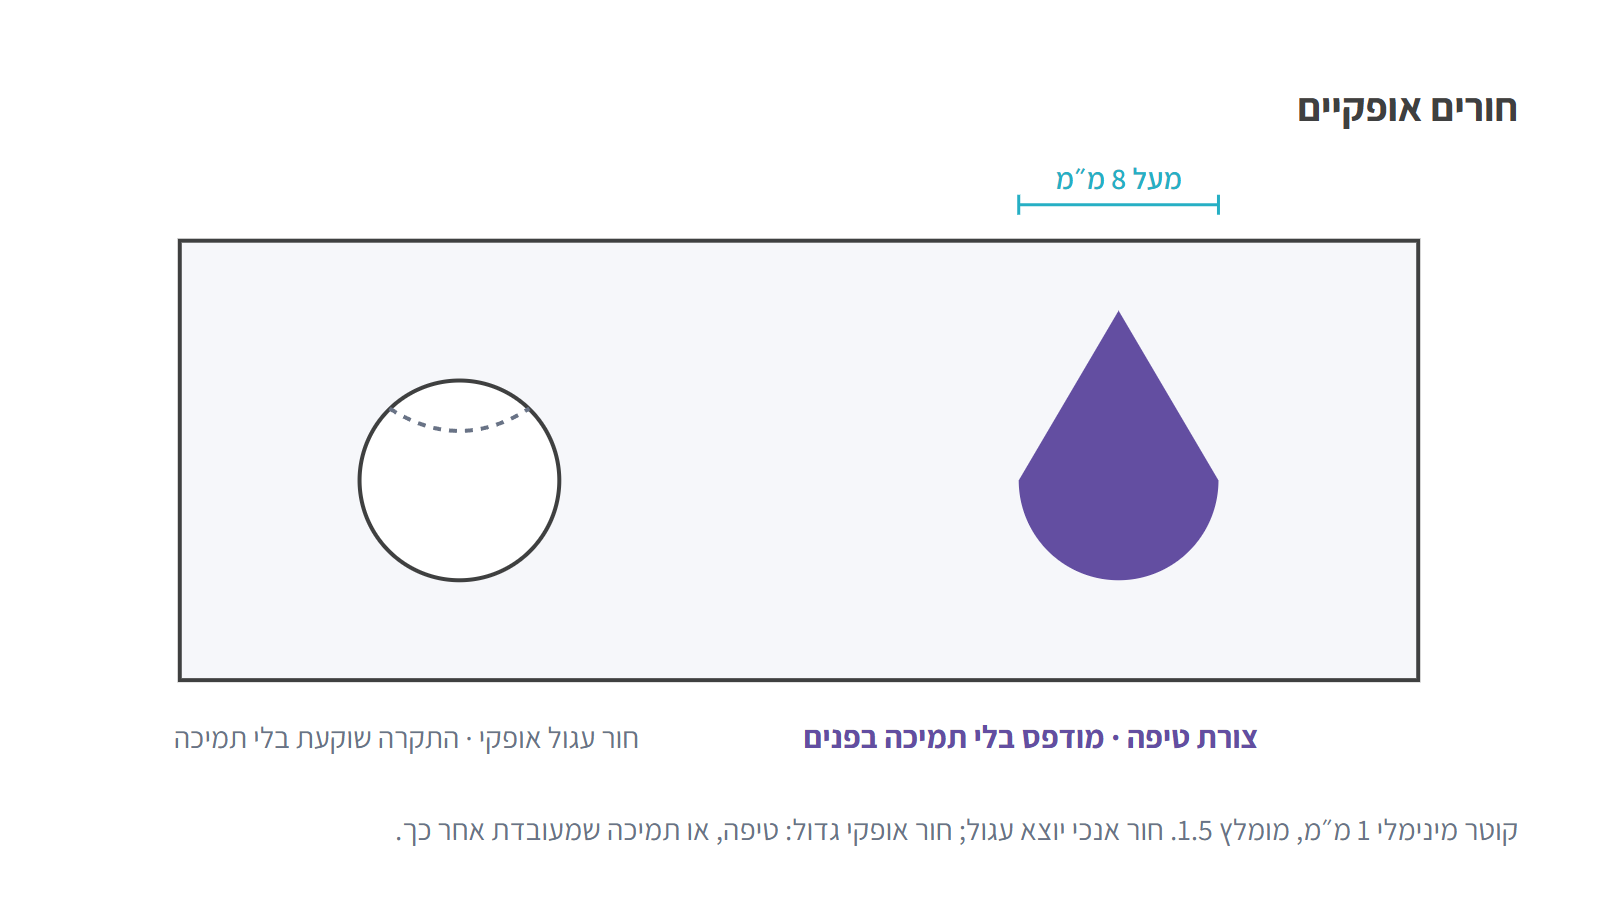
חור אנכי (שהציר שלו ניצב לפלטה) יוצא עגול. חור אופקי הוא בעצם קשת: התקרה שלו היא מדף, ומעל כ-8 מ"מ היא שוקעת בלי תמיכה. תמיכה בתוך חור קשה להסרה, ולכן הפתרון הטוב הוא לתכנן את החור כטיפה או כמעוין, ששומרים את עצמם. חור שחייב להיות עגול ומדויק מודפסים קטן יותר ומעבדים למידה.
באיזו זווית החלק נושא את עצמו, ומתי צריך תמיכות?
עד 45 מעלות מהמישור החלק מודפס בלי תמיכה. מעבר לזה מודפסות תמיכות מתכת.
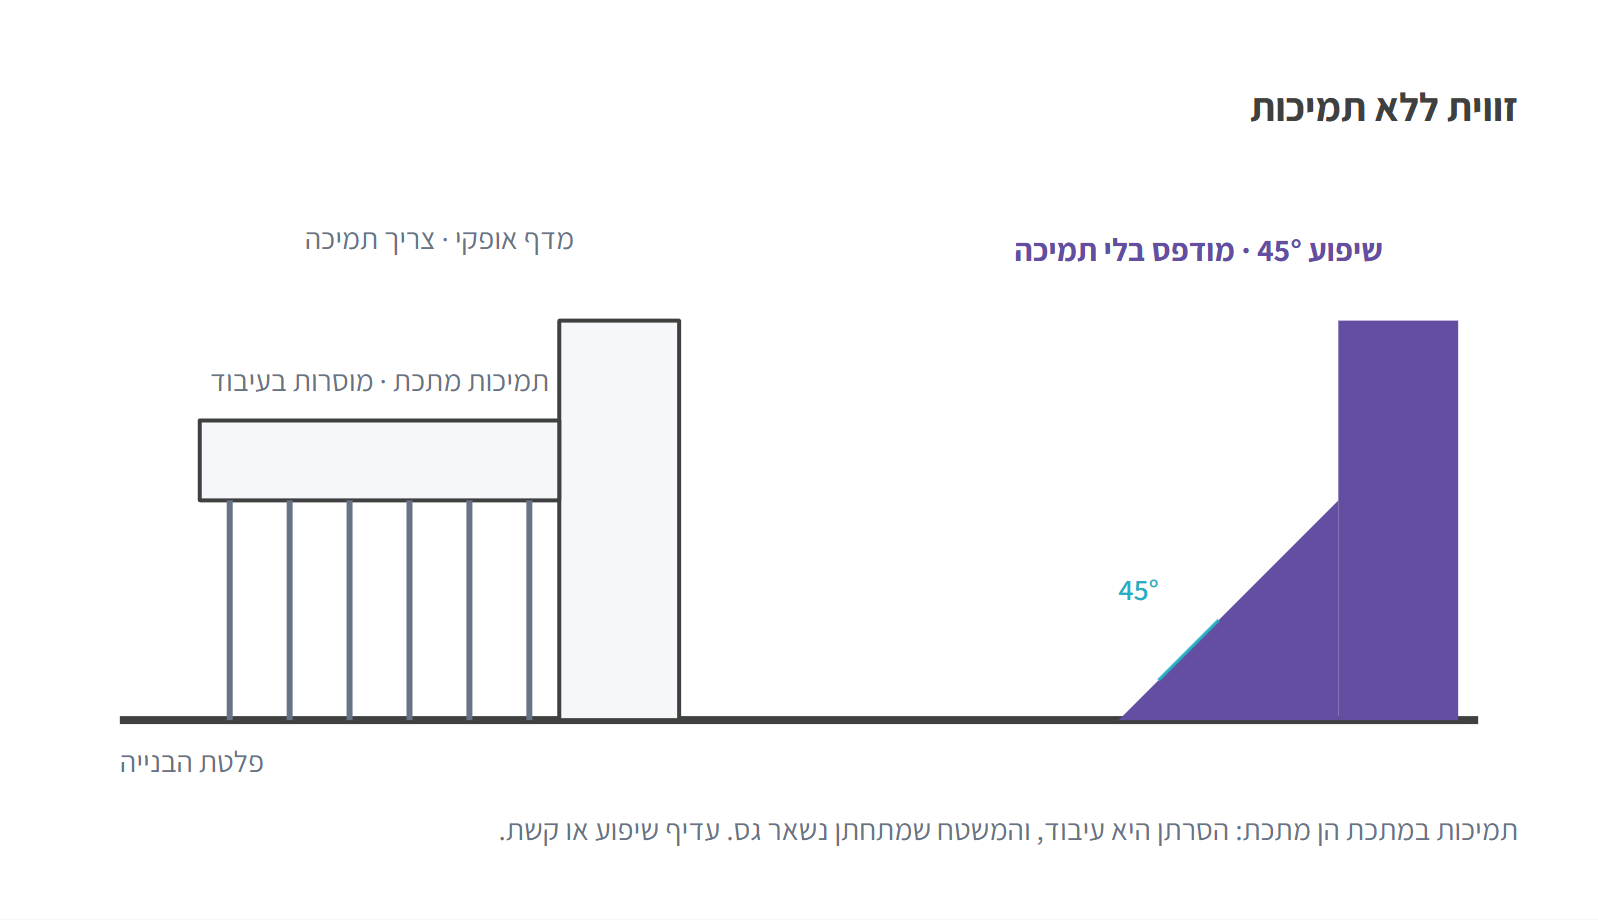
תמיכות במתכת הן מתכת: הן נבנות מאותה אבקה, מוסרות בעיבוד או בחיתוך, והמשטח שמתחתן נשאר גס. לכן הן לא "חינם" כמו באבקת ניילון. בתכנון:
- החליפו מדף אופקי בשיפוע או בקשת. ככל שהחלק נושא את עצמו, פחות תמיכות, פחות עיבוד.
- חשבו על הסרה. תמיכה בתוך ערוץ פנימי או בחלל סגור לא ניתנת להסרה. תעלות פנימיות מתוכננות כטיפה או כמעוין.
- כיוון ההדפסה נקבע אצלנו, גם לפי התמיכות וגם לפי המאמצים. ספרו לנו איזה משטח קריטי ואיזה יעובד, ונכוון בהתאם.
איך מתכננים משטח שחייב מידה מדויקת?
מדפיסים עם תוספת חומר של 0.5 עד 1 מ"מ, ומעבדים ב-CNC למידה הסופית.
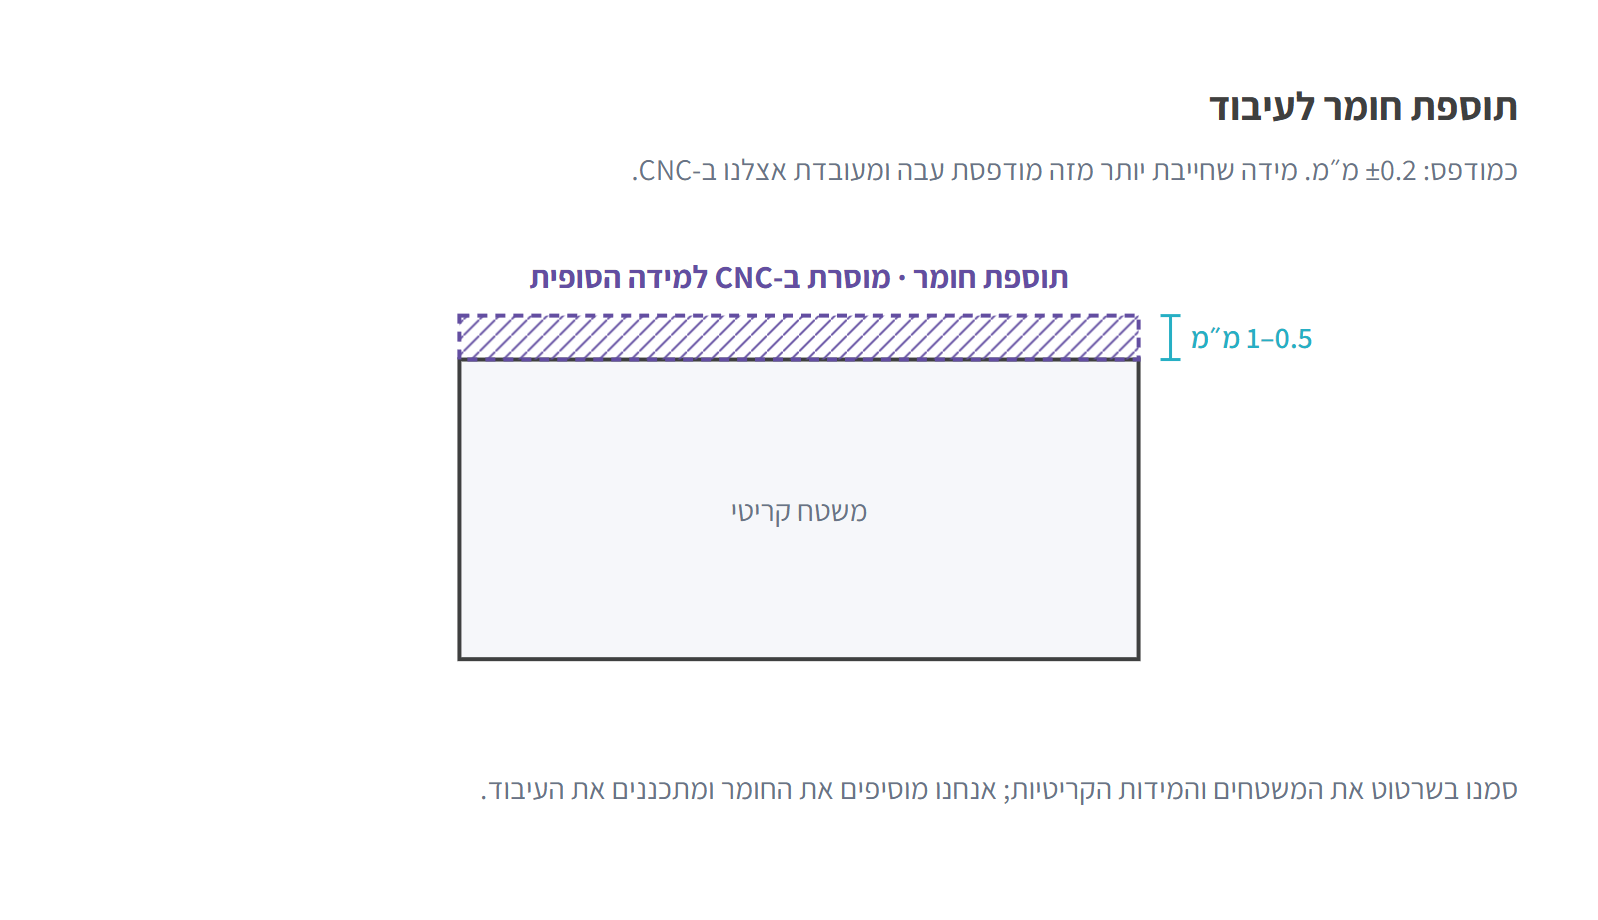
הסבולת כמודפס היא ±0.2 מ"מ עד 100 מ"מ, ו-±0.2% מעל. לרוב המשטחים זה מספיק. למישורי ייחוס, חורי מיקום, תותבים ומשטחי איטום זה לא מספיק, ולכן את המשטחים האלה מתכננים מראש לעיבוד:
- סמנו בשרטוט את המשטחים והמידות הקריטיות. אנחנו מוסיפים את החומר בקובץ ההדפסה ומתכננים את העיבוד.
- הברגות לא מדפיסים במתכת. חור קדח מודפס, והברגה נחתכת אחרי ההדפסה.
- השאירו גישה לכלי. משטח שיעובד צריך להיות נגיש לכלי החיתוך ולהתקן אחיזה. חלק שאין איך לתפוס קשה לעבד.
מה עושים עם מסה גדולה וחללים?
אזור מלא מעל 10 מ"מ מרוקנים או ממלאים בסריג. חלק חלול צריך שני פתחי פינוי אבקה בקוטר 3 מ"מ לפחות.
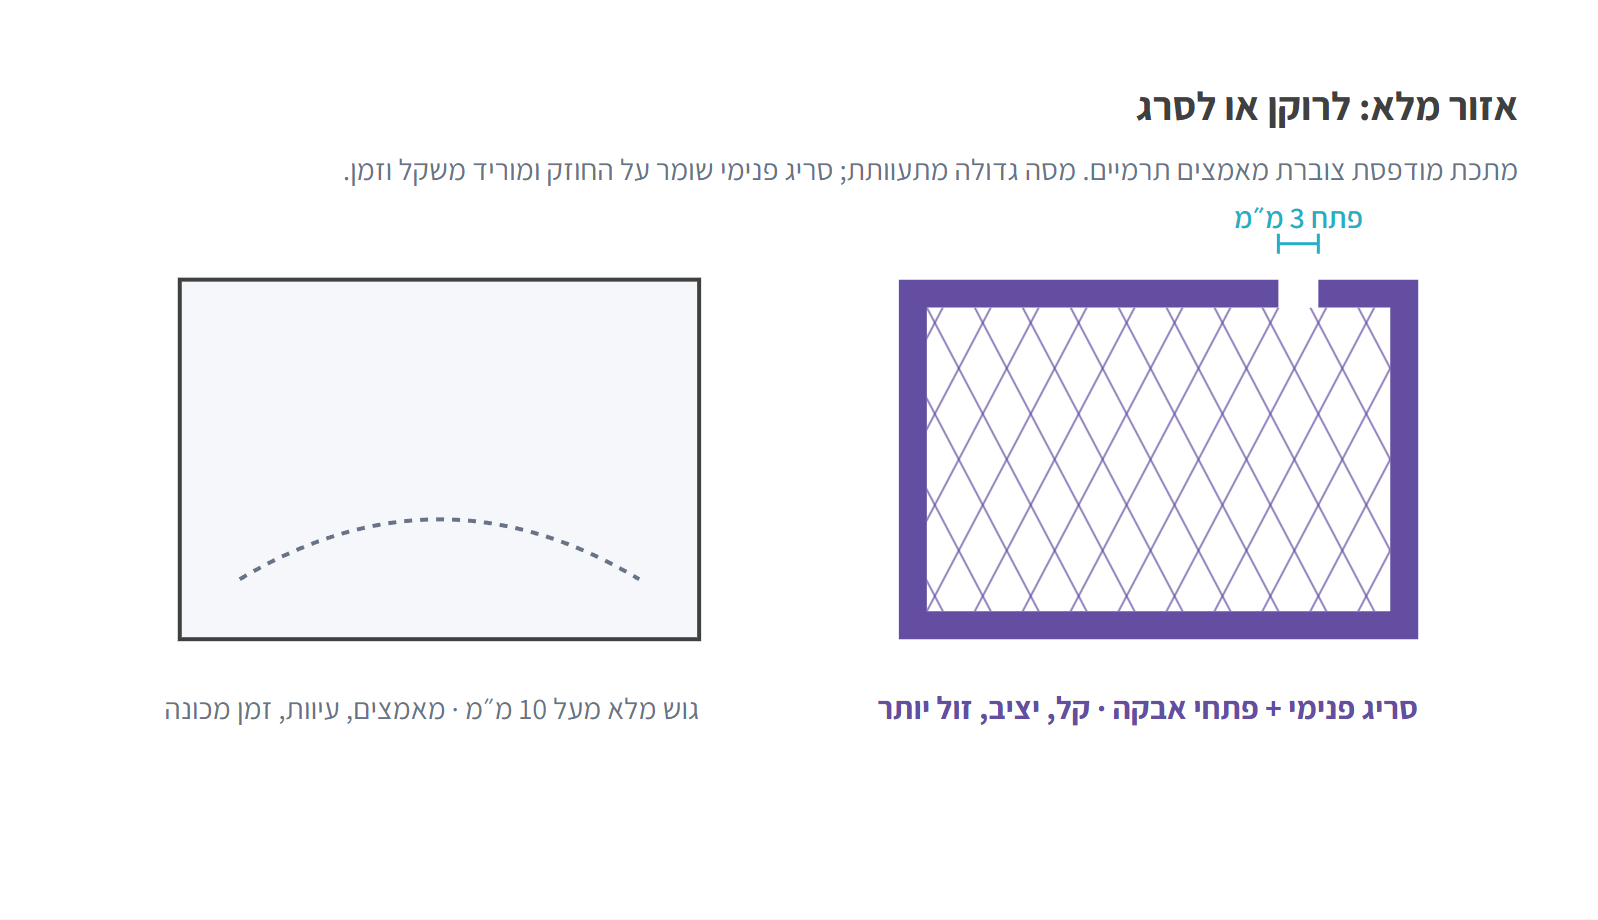
גוש מתכת מלא צובר מאמצים תרמיים, מתעוות, ושורף זמן מכונה. סריג פנימי שומר על קשיחות, מוריד משקל ומחיר, ומתאים במיוחד לתעופה. האבקה שלא הותכה נשארת בכל חלל, ולכן לכל חלל פנימי צריך פתחים שדרכם היא יוצאת, רצוי בקצוות מנוגדים. חלל סגור לגמרי יצא מלא באבקה.
מה המרווח בין חלקים שמורכבים זה על זה?
0.3 מ"מ להרכבה קבועה, 0.5 מ"מ לחלקים שצריכים לזוז.
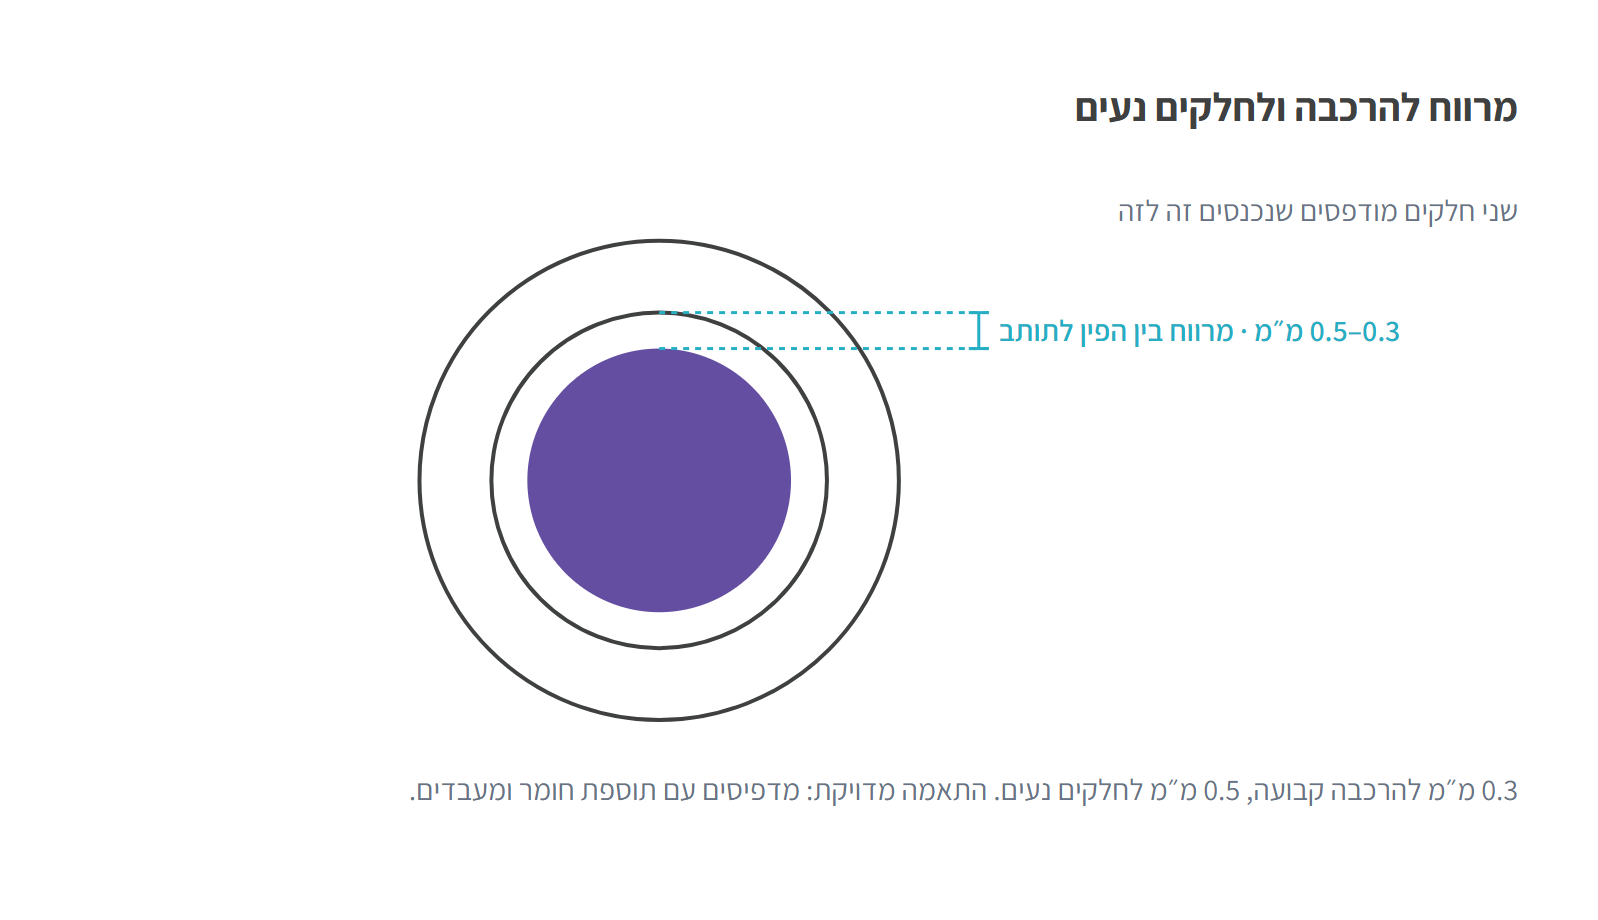
זה המרווח כמודפס. התאמה שחייבת להיות מדויקת יותר, ציר בתותב או משטח איטום, מודפסת עם תוספת חומר ומעובדת למידה. פינים, בליטות וצלעות: 0.5 מ"מ מינימום, 1 מ"מ מומלץ. טקסט מובלט או שקוע: גובה 0.5 מ"מ ורוחב קו 0.5 מ"מ.
מה הטיפול התרמי עושה, ולמה הוא חובה?
כל חלק עובר טיפול תרמי לשחרור מאמצים לפני ההסרה מהפלטה. בלי זה החלק מתעוות ברגע שהוא מנותק מהפלטה. לסגסוגות מסוימות יש גם טיפולים נוספים (למשל HIP או חישול) לפי דרישת התקן והיישום. אם החלק שלכם נדרש לתקן, לתעודת חומר או לבדיקות, ציינו את זה בטופס, ואנחנו נתאים את התהליך ואת התיעוד.
כמה גדול יכול להיות חלק אחד?
SLM 500: 280 על 500 על 365 מ"מ. EOS M290: 250 על 250 על 325 מ"מ. חלק גדול יותר מתחלק ומחובר בריתוך או במכני. גובה החלק משפיע ישירות על זמן המכונה ועל כמות התמיכות, ולכן חלק נמוך ורחב מודפס לרוב מהר וזול יותר מאותו חלק עומד.
אילו סגסוגות זמינות, ומה זה משנה לתכנון?
בקטלוג 24 סגסוגות בשבע משפחות: טיטניום, אלומיניום, נירוסטה, פלדת כלים, אינקונל, Invar 36 ונחושת. הערכים במדריך הם כלליים; באלומיניום הדופן המינימלית ותוספת העיבוד נוטות להיות גדולות יותר, ובנחושת ובאינקונל התהליך איטי יותר. ציינו את הסגסוגת והיישום בטופס, ואנחנו מתאימים את ההנחיות. כל סגסוגות המתכת בקטלוג.
מה כדאי לשלוח איתנו ומה קורה אחרי זה?
קובץ STEP (עדיף על STL במתכת, כי העיבוד צריך גיאומטריה מדויקת), שרטוט עם המשטחים והמידות הקריטיות, והסגסוגת. מהנדס שלנו עובר על הקובץ, מתכנן את כיוון ההדפסה, התמיכות, תוספת החומר והעיבוד, ואם משהו צריך שינוי, אתם שומעים על זה לפני ההדפסה. הצעת מחיר חוזרת בדרך כלל תוך 24 שעות.
דף PDF להורדה
כל הערכים במדריך בטבלה אחת, עם ששת האיורים: מדריך תכנון להדפסת מתכת (PDF, 2 עמודים).
שאלות נפוצות
מתכת מודפסת או ניילון: איך בוחרים?
מתכת כשצריך חוזק, טמפרטורה, הולכה או עמידות שניילון לא נותן, ובעיקר בחלקים מורכבים ובכמויות קטנות. ניילון ב-MJF או SLS כשהחלק יכול להיות פולימרי, כי הוא זול ומהיר בהרבה. מדריך התכנון ל-MJF מראה את הכללים שם.
האם אפשר להדפיס את החלק ולהשתמש בו ישר מהמכונה?
כמעט אף פעם לא. כל חלק עובר טיפול תרמי, הסרה מהפלטה והסרת תמיכות, ורוב החלקים גם עיבוד CNC של משטחים קריטיים. זה חלק מהתהליך, ואנחנו מתכננים אותו יחד עם ההדפסה.
למה החור יצא לא עגול?
חור אופקי הוא קשת בלי תמיכה, והתקרה שלו שוקעת מעל כ-8 מ"מ. תכננו אותו כטיפה, או סמנו אותו כקריטי ונעבד אותו למידה.
כמה זמן לוקחת הזמנת מתכת?
בין 10 ל-20 יום, כולל טיפול תרמי ועיבוד משלים. יש מסלול דחוף של 5 ימים. הצעת מחיר חוזרת בדרך כלל תוך 24 שעות מהעלאת הקובץ.