מהנדס שמזמין 500 יחידות של חלק פלסטי מגלה בדרך כלל שתי אפשרויות: תבנית הזרקה בעלות של עשרות אלפי שקלים וחודשיים המתנה, או הדפסה של 500 חלקים במחיר ליחידה שלא מתאים לייצור אמיתי. יש דרך שלישית. הדפסת MJF, ה-Multi Jet Fusion של HP, נולדה בדיוק בשביל המקום הזה באמצע, בין אב טיפוס בודד לבין פס ייצור. במאמר הזה נסביר מתי היא התשובה הנכונה ומתי עדיף ללכת לכיוון אחר, כולל השוואה ישירה מול הדפסת SLS ומול FDM.
זמן קריאה: 5 דקות
עיקרי הדברים
- MJF מתאימה לסדרות של מאות עד אלפי חלקים, בין אב טיפוס לייצור המוני
- חוזק כמעט זהה בכל צירי החלק, בניגוד ל-FDM שבה ציר Z נקודת כשל
- מיחזור אבקה של כ-80% מוזיל את העלות ליחידה בייצור סדרתי
- אין צורך במבני תמיכה, מה שפותח חופש תכנוני לחללים פנימיים ומכלולים נעים
תוכן עניינים
מה בעצם קורה שם בתוך המכונה
טכנולוגיית MJF שייכת למשפחת Powder Bed Fusion, ייצור ממיטת אבקה. זה אומר שהחלק נבנה בתוך מכל אבקת פולימר, שכבה מעל שכבה. אבל בניגוד ל-SLS, שם קרן לייזר סורקת את השכבה נקודה אחרי נקודה, כאן עובד מערך שלם של ראשי הדפסה בטכנולוגיית inkjet שעוברים על כל שטח המיטה בבת אחת.
אבקה, חומרי עזר וחימום אינפרא אדום
התהליך מתחיל בפיזור שכבה דקה של אבקת ניילון, בדרך כלל PA12, בעובי של כ-80 מיקרון. ראשי ההדפסה מרססים שני חומרים. הראשון הוא Fusing Agent, חומר כהה שסופג קרינת חום. השני הוא Detailing Agent שמרוסס בגבולות הגאומטריה ומקרר את האזור כדי שאבקה לא רצויה לא תיתך. אחר כך עוברת מנורת אינפרא אדום מעל כל המשטח. האבקה הכהה מתחממת עד התכה, והשאר נשאר אבקה. חוזרים על זה כמה אלפי פעמים ומקבלים חלק.
אנלוגיה פשוטה: זה קצת כמו לשים נייר שחור ונייר לבן על אותו שולחן בשמש. השחור סופג את החום ומתחמם, הלבן נשאר קריר. ככה בדיוק המכונה יודעת להתיך רק את מה שצריך.
למה חלקים ב-MJF הם חלקי קצה אמיתיים
אחת הטעויות היקרות שאנחנו פוגשים אצל לקוחות היא לחשוב על הדפסת תלת מימד כעל הדגמה בלבד. חלק שיוצא מ-HP Jet Fusion הוא רכיב הנדסי שאפשר לשים במכלול סופי, לא מוקט. הסיבה נעוצה בפיזיקה של התהליך.
חוזק אחיד בכל הצירים
ב-FDM החלק נבנה מחוט מותך, והציר Z הוא נקודת כשל מוכרת. שכבות שנצמדות זו לזו חלשות יותר מחומר רציף, וחלק שנתלש לרוחב יישבר בדיוק בין שכבות. ב-MJF כל שכבה מותכת לתוך קודמתה בתהליך תרמי אחיד, ולכן החוזק כמעט זהה ב-X, ב-Y וב-Z. תכונה זאת נקראת איזוטרופיות, והיא יתרון משמעותי לחלקים פונקציונליים. הצפיפות הגבוהה נותנת גם אטימות לנוזלים, נקודה קריטית למכלולים שעובדים עם מים או שמנים.
טולרנסים שאפשר לבנות עליהם הרכבה
דיוק טיפוסי הוא בסביבות ±0.2 מ"מ או ±0.2%. זה נשמע מספר קטן, אבל המשמעות שלו היא שאפשר לתכנן הרכבות עם התאמות לחיצה, צירים וחיבורים בלי להגריף ולהתאים כל חלק בנפרד. וחשוב לא פחות לייצור סדרתי, חזרתיות. חלק מספר 900 זהה סטטיסטית לחלק מספר 1, תנאי שבלעדיו אין בקרת איכות בתעשיות ביטחוניות, רפואיות ואלקטרוניקה.
מה קורה כשמורידים את התבנית מהשולחן
תבנית הזרקה היא מחסום כניסה. היא עולה עשרות אלפי שקלים, לוקחת שבועות לייצור, וכל שינוי בתכנון אחרי שהיא נחתכה דורש השקעה מחדש. לסטארטאפ שעדיין לא סגר את הגאומטריה הסופית, או למפעל שצריך 800 יחידות של חלק שמחליף רכיב שיצא מייצור, התבנית היא הימור. ייצור לפי דרישה מקצר את הדרך: קובץ CAD הופך לחלקים מוגמרים תוך ימים, כולל הגימור, תחת קורת גג אחת בקריית שמונה.
איך המחיר ליחידה צונח
כאן נמצא היתרון הכלכלי של הטכנולוגיה. בתהליכי הדפסה רבים זמן ההדפסה גדל כמעט ליניארית עם מספר החלקים. ב-MJF החלקים נבנים בתלת מימד בתוך תא הבנייה, אחד לצד השני, אחד בתוך השני ואחד מעל השני. זמן העבודה נקבע לפי גובה המארז הכולל. להדפיס 40 מכסים או 400 מכסים באותה בנייה יכול להיות כמעט אותו דבר מבחינת זמן מכונה. העלות ליחידה צונחת, ופתאום סדרה של אלף חלקים נכנסת לאזור הכלכלי של הזרקה בלי שהוצאתם שקל על תבנית.
בלי תמיכות, בלי ניקוי מסובך
בטכנולוגיות כמו FDM ו-SLA כל חלק תלוי צריך מבני תמיכה שמוסרים אחר כך בעבודה ידנית, ומשאירים סימנים על פני השטח. ב-MJF האבקה שלא הותכה היא התמיכה. היא מחזיקה את הגאומטריה מכל כיוון לאורך כל הבנייה, ובסוף פשוט מנערים אותה החוצה. זה פותח חופש תכנוני אמיתי: חללים פנימיים, תעלות זרימה, מכלולים נעים שנדפסים מורכבים מראש. מהנדס שמבין שהוא לא צריך לפרק את המנגנון שלו לשמונה רכיבים כי אפשר להדפיס אותו כיחידה אחת נעה, חוסך לא רק כסף אלא גם נקודות כשל פוטנציאליות.
MJF מול SLS, ומה עם FDM
השוואה שאנחנו שומעים המון: SLS ו-MJF זה אותו דבר, שתיהן אבקה. לא בדיוק. ההבדל בפרופיל החימום משפיע על הכל, מזמן הבנייה ועד ניצולת החומר.
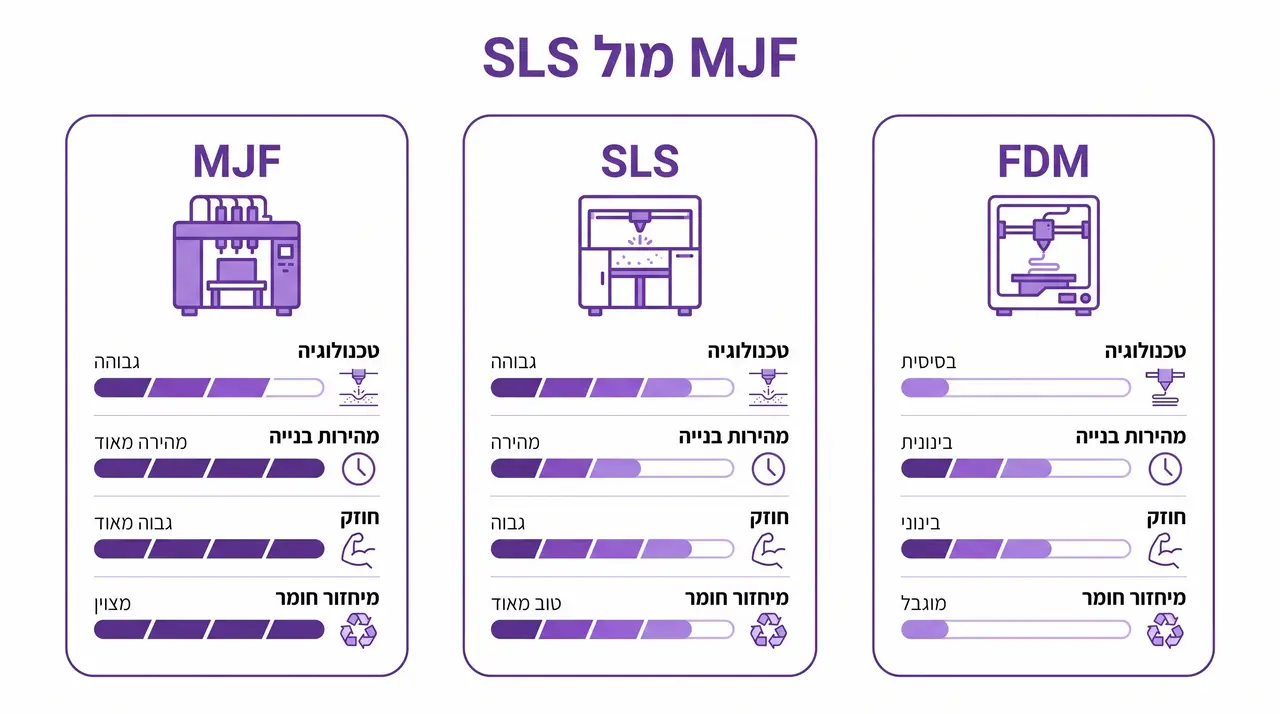
| פרמטר | MJF | SLS | FDM |
|---|---|---|---|
| מהירות בנייה | גבוהה, הדפסה שטחית של כל השכבה | בינונית, לייזר סורק נקודה אחר נקודה | נמוכה, חוט בודד |
| איזוטרופיות | גבוהה מאוד | בינונית עד גבוהה | נמוכה, ציר Z חלש |
| גימור פני שטח | חלק יחסית, מתאים לצביעה | מחוספס, גרעיני | מסלולי שכבות גלויים |
| מיחזור אבקה | כ-80% חומר ממוחזר | כ-50% חומר ממוחזר | לא רלוונטי |
| התאמה לסדרות של מאות עד אלפים | מצוינת | טובה, יקרה יותר | לא משתלמת |
שיעור המיחזור שמשנה את החשבון
ב-SLS מסורתי האבקה שעברה חימום מתדרדרת מהר, ויחס החידוש הוא בערך 50/50, חצי אבקה בתולית וחצי ממוחזרת. ב-MJF היחס מגיע לכ-80/20. כשמדובר בייצור סדרתי, ההפרש הזה בנצילות חומר מתורגם ישר למחיר ליחידה ולפסולת שלא נוצרת. לאבקת PA12 יש מחיר, ולשלוש מאות קילו בשנה יש משמעות.
ולא נשכח את FDM. לאב טיפוס מהיר, לג'יגות פשוטות ולחלקים גדולים ולא מאוד מאומצים הוא פתרון הוגן וזול. אנחנו עובדים עם תשע טכנולוגיות הדפסה, כולל מתכת, ואין לנו אינטרס לדחוף לקוח לטכנולוגיה יקרה כש-FDM יספיק לו. המבחן הוא תמיד מה החלק צריך לעמוד בו.
חומרים וכללי תכן שחוסכים סבב הדפסה
לפני כל סדרת ייצור אנחנו עוברים על קובץ ה-CAD עם הלקוח. זה לא טוב לנו שהוא מגלה בעיה אחרי שהוציא כסף על הדפסה. חומרי ה-MJF שאנחנו עובדים איתם הם בעיקר PA12, PA11 ו-TPU.
PA12 הוא סוס העבודה. קשיח, עמיד כימית, שחיקה נמוכה, מתאים לרוב היישומים. PA11 גמיש יותר, סופג מכות טוב יותר ומקורו בביו פולימר, מה שחשוב ללקוחות שבודקים השפעה סביבתית. TPU מיועד לחלקים שצריכים להתגמש, לאטום ולספוג זעזועים, כמו גסקטות וכריות.
שלושה כללי אצבע שכדאי להכיר
עובי דופן מינימלי של 0.5 מ"מ, ומומלץ 1 מ"מ ומעלה, כי דופן דקה יותר תהיה שברירית ולא אחידה. מרווח של 0.5 מ"מ בין פנים לחלקים נעים באותה הרכבה, כדי שהאבקה תצא והחלקים לא יילחמו זה לזה. ופתחי ניקוז בכל חלק חלול, כדי שהאבקה הלא מותכת תוכל להשתחרר. מי שמתכנן מראש לפי הכללים האלה חוסך סבב הדפסה שלם. כל הכללים, עם מספרים, איורים ודף PDF, במדריך התכנון ל-MJF.
אחרי ההדפסה יש מה לעשות. צביעה שחורה אחידה בטבילה נותנת מראה מוצר אמיתי, החלקת פני שטח ב-Vapor Smoothing סוגרת את הנקבוביות ומשפרת אטימות, והברזות מתכת הופכות חלק פלסטי ליצירה שנראית ומרגישה כמו אלומיניום. את כל זה עושה מחלקת הגימור והצביעה הפנימית שלנו, בלי ספקים חיצוניים.
מה לשאול את עצמכם לפני שבוחרים
אספנו את השאלות שחוזרות אצלנו שוב ושוב ממנהלי פיתוח ורכש, ואת התשובה הקצרה לכל אחת.
| מצב הפרויקט | הטכנולוגיה שכנראה תתאים | הסיבה |
|---|---|---|
| אב טיפוס ראשון לבדיקת צורה | FDM | זול ומהיר, אין טעם לשלם יותר |
| אב טיפוס לבדיקת הרכבה ופונקציה | SLA או MJF | דיוק ופרטים עדינים |
| סדרה ראשונה של 100 עד 1,000 חלקים | MJF | עלות ליחידה נמוכה, בלי תבנית |
| ייצור שוטף של עשרות אלפים | הזרקה | משם והלאה התבנית משתלמת |
| חלק עם דרישות חום או חוזק קיצוניות | הדפסת מתכת | פולימרים לא יחזיקו שם |
שימו לב לשורה האחרונה. אנחנו לא מנסים למכור MJF לכל דבר. יש לנו גם הדפסת מתכת, ויש פרויקטים שבהם היא התשובה היחידה. היושר הזה חוסך לשני הצדדים כסף.
איך זה נראה בפועל אצלנו במפעל
דוגמה מהשנה האחרונה. לקוח מתחום הרפואה היה צריך 600 יחידות של מאחז למכשיר חד פעמי, בחומר שעומד בדרישות עמידות כימית. חברת הפיתוח שלו עדיין שינתה פרטים בגאומטריה כל שבועיים. תבנית הייתה הורגת אותם כלכלית. הדפסנו לו שלושה סבבי אבות טיפוס, עד שהגאומטריה התייצבה, ואז סדרה מלאה ב-PA12 בתוך שבועיים, כולל צביעה בטבילה.
אנחנו מייצרים מעל 500,000 חלקים בשנה, ללקוחות מהצבא, מהרפואה, מהתעופה, מהרכב, מאדריכלות ומסטארטאפים. המספר הזה לא נמדד רק ביחידות אלא בכמה פעמים הצלחנו להוציא מוצר לשוק מהר יותר ממה שהלקוח תכנן.
מה עושים עם זה עכשיו
אם יש לכם קובץ תלת מימדי וכמות יעד בראש, הדרך הכי מהירה לדעת אם MJF מתאימה היא לשלוח אותו לבדיקה. המהנדסים שלנו מנתחים את הגאומטריה, בודקים את הכדאיות לייצור סדרתי מול חלופות, וחוזרים אליכם עם הצעה קונקרטית כולל מחיר ליחידה בכמויות שונות. אפשר לקרוא עוד על שירות הדפסת MJF בעמוד הייעודי באתר.
רוצים לדעת אם MJF מתאימה לפרויקט שלכם? שלחו לנו את קובץ ה-CAD ונחזור אליכם עם הצעה קונקרטית כולל מחיר ליחידה בכמויות שונות.
שאלות נפוצות
מה ההבדל בין MJF ל-SLS?
שתי הטכנולוגיות עובדות עם מיטת אבקה, אבל ב-SLS לייזר סורק את השכבה נקודה אחר נקודה ואילו ב-MJF מערך ראשי הדפסה מכסה את כל השטח בבת אחת. התוצאה היא בנייה מהירה יותר, פני שטח חלקים יותר ומיחזור אבקה של כ-80% לעומת כ-50% ב-SLS, מה שמוזיל את העלות ליחידה בסדרות.
מאיזו כמות כדאי לעבור ל-MJF במקום FDM?
אין מספר אחד, אבל באופן כללי כשצריך יותר מכמה עשרות חלקים פונקציונליים עם דרישות חוזק או טולרנס, MJF הופכת כדאית. הסיבה היא שב-MJF זמן המכונה נקבע לפי גובה המארז ולא לפי מספר החלקים, ולכן העלות ליחידה יורדת ככל שהכמות גדלה.
האם חלקים ב-MJF מתאימים לשימוש חוץ?
חומרים כמו PA12 עמידים לטווח רחב של טמפרטורות ולחומרים כימיים רבים, כולל שמנים ודלקים. לקוי UV הוא נקודה שכדאי לקחת בחשבון לחשיפה ממושכת לשמש, ואפשר להתמודד איתה בצביעה מתאימה. שווה להעלות את תנאי הסביבה של החלק בשיחה עם המהנדסים לפני ההזמנה.
כמה זמן לוקח לקבל סדרת חלקים?
סדרה של מאות חלקים ב-PA12, כולל ניקוי אבקה וצביעה בטבילה, לוקחת בדרך כלל כשבועיים מאישור הקובץ. אב טיפוס בודד יכול להיות מוכן תוך ימים. לוח הזמנים המדויק נקבע לפי הגאומטריה, הכמות והגימור הנדרש.
לסיכום
MJF לא מחליפה את ההזרקה בכל תרחיש, אבל בטווח של מאות עד אלפי חלקים, בחלקים פונקציונליים עם דרישות חוזק וטולרנס, היא מקצרת את הדרך מקובץ למוצר בלי תבנית ובלי השקעה מקדימה. אם יש לכם קובץ וכמות יעד, שלחו לנו אותו לבדיקה ונחזור אליכם עם הצעה קונקרטית, כולל השוואה מול חלופות אם MJF לא הכיוון הנכון עבורכם.
שוקלים סדרת ייצור ראשונה? שלחו את הקובץ ונבדוק יחד את הכיוון הנכון לפרויקט שלכם.
אודות הכותב
צוות Indus3D מפעיל מפעל הדפסת תלת מימד תעשייתי בקריית שמונה, ועובד מול לקוחות מתחומי הרפואה, האדריכלות, התעשייה הביטחונית וחברות סטארט אפ. הניסיון של הצוות משתרע על פני מגוון טכנולוגיות הדפסה לרבות DLP, MJF, SLA, PolyJet, SLS ו-FDM, וכן ליווי מלא משלב הקובץ או הרעיון ועד לחלק מוגמר.