ציר פלסטיק עם ידית בצורת כנף, או כיסוי גיאומטרי עם תעלות פנימיות מפותלות, הם בדיוק סוג החלקים שמכניסים מפעילי מדפסות רגילות למבוי סתום. בהדפסת חוט כל בליטה תלויה דורשת תמיכות, וההסרה שלהן לוקחת זמן, משאירה סימנים ולפעמים שוברת את החלק. הדפסת תלת מימד SLS פותרת את הבעיה הזאת מהשורש, וזו אחת הסיבות שבגללן אנחנו ב-Indus3D מדפיסים בה חלקים פונקציונליים ללקוחות תעשייתיים כבר שנים. במאמר הזה נסביר איך הטכנולוגיה עובדת, למה היא מצליחה להדפיס גיאומטריות שאחרות לא מצליחות, ומתי היא בכלל לא הבחירה הנכונה.
זמן קריאה: 4 דקות
עיקרי הדברים
- ב-SLS האבקה שלא הותכה משמשת כתמיכה טבעית, ולכן אין צורך בעמודי תמיכה ואין סימני הסרה על החלק
- ניילון PA12 בסינטור לייזר מפגין חוזק כמעט זהה בכל הצירים, בניגוד להדפסת חוט שחלשה בציר Z
- פני השטח הגולמיים מחוספסים, אך ניתן לשפרם בהחלקה כימית, ליטוש לייזר או צביעה בטבילה עמוקה
- הדיוק האופייני נע בין 0.1 ל 0.3 מ"מ, תלוי בגודל החלק ובגיאומטריה שלו
תוכן עניינים
איך בעצם סינטור לייזר בונה חלק מאמבט אבקה
אם כבר נתקלתם בהדפסת תלת מימד, סביר להניח שהתמונה שעולה לכם בראש היא חוט פלסטיק שנמס ונשפך שכבה על שכבה. SLS עובדת אחרת לגמרי. הראשי תיבות מייצגות Selective Laser Sintering, בעברית סינטור לייזר סלקטיבי, והיא שייכת למשפחת תהליכים שנקראת היתוך מצע אבקה, או Powder Bed Fusion. במקום לחלץ חומר מזרק, המדפסת מתחילה מאמבט שלם של אבקת פולימר ומסלקת ממנו רק את מה שלא צריך להתמצק.
המחזור עצמו פשוט למדי כשמסתכלים עליו מבחוץ. גלגלת מפזרת שכבת אבקה דקה על משטח הייצור, התא מחומם מראש לטמפרטורה שנמצאת ממש מתחת לנקודת ההיתוך של החומר, ואז קרן לייזר סורקת את השכבה לפי החתך של המודל הדיגיטלי ומאחה את הגרגירים בדיוק באזורים הרצויים. אחרי זה המשטח יורד בעובי שכבה, בדרך כלל סביב 0.1 מ"מ, והכל חוזר. התהליך כולו מתבצע בסביבה מבוקרת של חנקן, כדי שהאבקה לא תישרף מרוב חום וחמצן. מי שרוצה לקרוא תיאור אקדמי מפורט של השלבים, ימצא סקירה שכבה אחר שכבה במסמך של מכללת בראודה.
האבקה שנשארת היא התמיכה
עכשיו לחלק שבגללו כתבנו את המאמר. בכל רגע נתון בהדפסה, החלק שנבנה טבוע בתוך אבקה שלא הותכה. האבקה הזאת, שעדיין מקבלת חום מהתא, תומכת בכל קצה מעלה, בכל גשר ובכל תלייה של הגיאומטריה. אין צורך לתכנן עמודי תמיכה, אין צורך לחשב זוויות מינימליות שמעליהן התמיכות נחוצות, ואין סימני הסרה על המוצר המוגמר. סקירות הנדסיות של תכנון לייצור תוספי מדגישות שזה ההבדל המרכזי בין היתוך מצע אבקה פולימרי לבין טכנולוגיות אחרות.
מה זה נותן בפועל? צורות אורגניות שאי אפשר לייצר בעיבוד שבבי. תעלות קירור פנימיות עם הסתעפויות. והדבר שהכי מרשים לקוחות בפעם הראשונה שהם רואים אותו, מכלולים נעים מחוברים בהדפסה אחת. ציר עם סיבוב חופשי, שרשרת, כיסוי עם ציר חי, כל אלה יוצאים מהמדפסת מוכנים לעבודה, כי האבקה שבין הרכיבים פשוט נשאבת החוצה בשלב הניקוי.
אם כבר ברור לכם שזו הטכנולוגיה שמתאימה לחלק שלכם, המערכת שאנחנו מפעילים, החומרים ונפח ההדפסה מפורטים בעמוד הדפסת תלת מימד SLS.
ניילון PA12 הוא השחקן המרכזי, ויש סיבה טובה לזה
למה דווקא החומר הזה? אפשר להדפיס בסינטור לייזר כמה פולימרים, אבל ניילון PA12, פוליאמיד 12, הוא הסטנדרט התעשייתי בפועל. החומר מגיע בתצורת גרגירי אבקה מיקרוסקופיים בגדלים אחידים, והאחידות הזאת היא תנאי הכרחי להתכה אחידה ולמבנה הומוגני של החלק. גרגירים בגדלים שונים סופגים חום בקצב שונה, וזה מייצר חוזק לא אחיד. אפשר לקרוא עוד על החומרים הנפוצים בהדפסה תלת ממדית בסקירה של מכון ויצמן.
מה החוזק שלו בפועל
חלקי PA12 בסינטור לייזר מפגינים מודולוס אלסטיות גבוה, עמידות מצוינת בשחיקה, עמידות טובה בפגיעות וחוזק מתיחה גבוה. דוח טכני של נאס"א על חלקי PA12 בהדפסת אבקה מפרט את הנתונים המכניים, וזה לא מקרה שסוכנויות כאלה בודקות את החומר ברצינות. החלקים עמידים בשמנים, בדלקים ובנוזלים תעשייתיים, וספיגת הלחות שלהם נמוכה יחסית לפוליאמידים אחרים כמו PA6.
אבל התכונה שבשביל מהנדסים היא הכי קריטית היא ההתנהגות הכמעט איזוטרופית. בהדפסת חוט החלק חלש משמעותית בציר Z, לאורך קווי החיבור בין השכבות, ואפשר לפעמים לפרק אותו בידיים לאורך השכבות. ב-SLS, בגלל שהלייזר מאחה כל שכבה לתוך הקודמת בטמפרטורה גבוהה, החוזק כמעט זהה בכל הצירים. אנחנו רואים את זה כשלקוח מבקש חלק שצריך לספוג עומס דינמי אמיתי, ולא רק לשבת יפה על שולחן.
מדגם ויזואלי או חלק סופי
זה ההבדל שמשנה את הכלכלה של הפרויקט. בגלל שהחומר עמיד והחוזק אחיד, חלקי PA12 בסינטור לייזר משמשים כרכיבי קצה שמורכבים ישירות במכונות, בכלי רכב, במערכות אוטומציה ובמכשור רפואי, ולא רק כאב טיפוס לתצוגה. יש לזה גם היבט של נפח. היכולת לקנן חלקים, כלומר לארוז אותם בתלת מימד בתוך תא הבנייה, מאפשרת להדפיס עשרות ואף מאות רכיבים שונים במחזור הדפסה אחד, בלי תלות באחידות הצורה ביניהם. סדרת ייצור קצרה שלמה יוצאת בעבודה אחת.
מה קורה אחרי שההדפסה נגמרת
הנה משהו שמעט מדי מאמרים מספרים לכם. החלק לא יוצא מהמדפסת מוכן. הוא יוצא עטוף במה שנקרא עוגת אבקה, גוש של אבקה בלתי מותכת שמקיף אותו מכל הכיוונים, והוא חם מאוד. פתיחה מהירה מדי של התא מייצרת עיוותים תרמיים, Warpage, שהורסים את הדיוק הממדי. לכן יש שלב קירור מבוקר, שבמדפסות גדולות יכול לקחת שעות ארוכות כמו ההדפסה עצמה. אחרי הקירור מגיע ניקוי, ניעור, שאיבה והתזת חול שמסירה את שאריות האבקה מפני השטח.
החלק מחוספס, וזה בסדר שתדעו את זה מראש
בגלל אופי הגרגירים, פני השטח הגולמיים של חלק SLS מחוספסים. הטקסטורה דומה לקליפת תפוז או לסוכר. לא נעים לספר את זה, אבל עדיף שתדעו לפני שאתם מזמינים. השאלה האמיתית היא מה עושים עם זה, ופה יש כמה כיוונים טובים. החלקה כימית באדים, Vapor Smoothing, ממיסה את המעטפת החיצונית בצורה מבוקרת, נותנת ברק ואטימות מלאה. אפשר ללטש בלייזר, או לצבוע בטבילה עמוקה שמחדירה צבע אל תוך הנקבוביות בצורה הומוגנית, בלי שכבת צבע שמתקלפת. במחלקת הגימור שלנו אנחנו מבצעים את הפעולות האלה באופן פנימי, וזה חוסך מהלקוח ניהול ספקים בשרשרת. מחקרים על שיטות החלקה בלייזר לחלקי SLS מראים שאפשר לשפר את טיב הפנים באופן משמעותי, אבל לא להפוך את החלק למראה SLA.
כמה מדויק זה בפועל
הדיוק המקובל בטכנולוגיה נע בדרך כלל סביב 0.1 עד 0.3 מ"מ, תלוי בגודל החלק ובגיאומטריה שלו. מי שמגיע מעולם העיבוד השבבי ירים גבה, ובצדק. אבל המספר הזה לבדו לא אומר כלום בלי בקרת איכות. צריך לבדוק סטיות מימדיות, להבין את ההתכווצות התרמית של הפולימר בזמן הקירור, ולתקן את המודל מראש בהתאם. ב-Indus3D אנחנו עושים את זה כשגרה בכל סדרת ייצור, כי הפרש של 0.2 מ"מ בין טולרנס לבין מציאות הוא ההבדל בין חלק שמתקבץ לבין גרוטאה. למי שרוצה להעמיק, חומר ההכשרה של מה"ט מפרט את נושא הסיבולות ובדיקת המידות בהנדסה.
מה לתכנן אחרת אם עוברים לסינטור לייזר
טעות שאנחנו רואים שוב ושוב היא קובץ שתוכנן לעיבוד שבבי או להזרקת פלסטיק, שנשלח אלינו כמו שהוא. זה עובד לפעמים, אבל פספוס. תכנון לייצור תוספי דורש חשיבה גיאומטרית אחרת, וההבדלים קונקרטיים לגמרי, לא עקרונות באוויר.
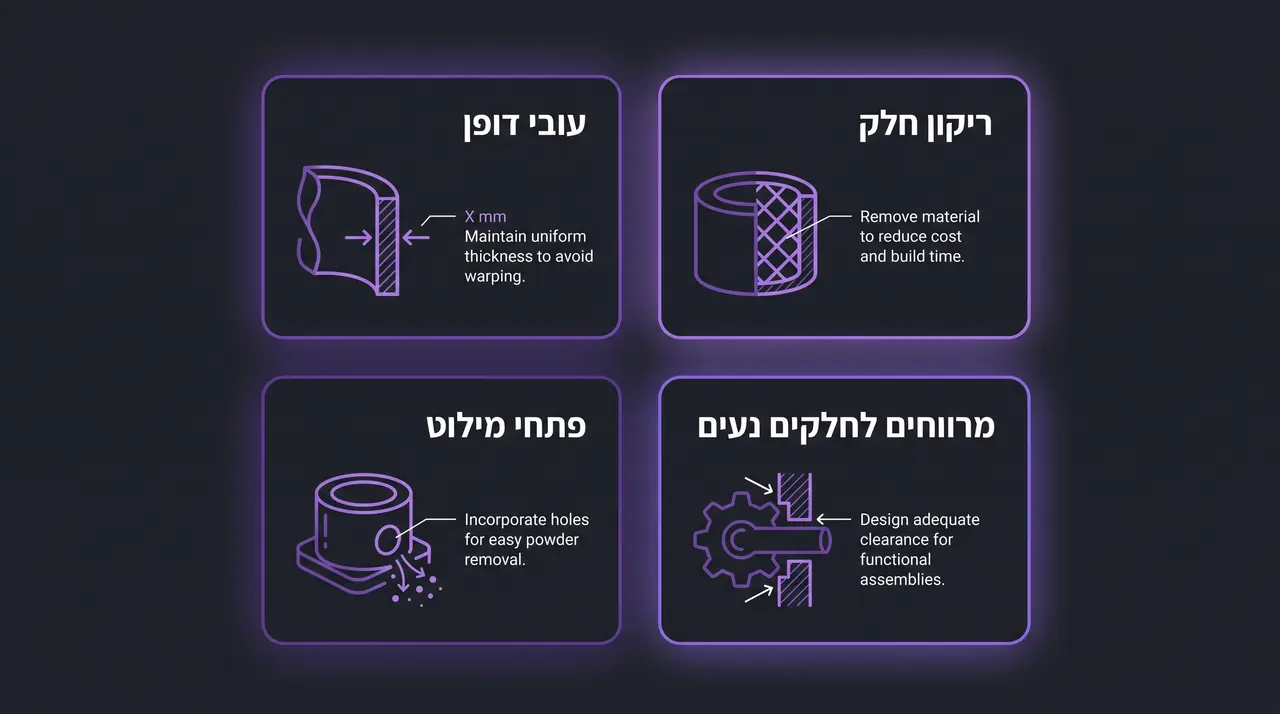
כללי תכנון מרכזיים למעבר מייצור מסורתי לסינטור לייזר
דפנות, ריקוד ופתחי מילוט
עובי דופן מינימלי מומלץ לחלקים קשיחים הוא בערך 1.0 עד 1.2 מ"מ. כל כללי התכנון, עם מספרים, איורים ודף PDF, במדריך התכנון ל-SLS. דק מזה, והדופן עלולה להתעוות בהדפסה או להיסדק בניקוי. לעומת זאת, גופים עבים ומלאים הם בזבוז כפול, חומר גלם וזמן קירור. לכן מרוקנים אותם, Hollowing בלעז, וחוסכים בעלויות ובהצטברות חום מיותרת. אבל אם מרוקנים, חייבים לתכנן לפחות שני פתחי מילוט, Escape Holes, בקוטר של 3 עד 5 מ"מ, כדי שהאבקה הבלתי מותכת תוכל לצאת מהחלל הפנימי. חלק סגור עם אבקה תפוסה בפנים הוא כמו קופסה שאי אפשר לפתוח, רק שאת האבקה באמת קשה להוציא.
מרווחים לחלקים נעים והברגות שעובדות
כשמדפיסים מכלול נע בקובץ אחד, המרווח בין הרכיבים צריך להיות לפחות 0.5 עד 0.7 מ"מ. פחות מזה, ויש סיכון שהסינטור ילחים את הרכיבים זה לזה, ואז קיבלתם פסל יפה במקום מנגנון עובד. לגבי הברגות, יש שתי דרכים. הברגת פסיעה גסה אפשר להדפיס ישירות במודל. להברגות עמידות לשימוש חוזר משלבים אינסרטים מפליז בחימום מקומי, Heat-set inserts, ומקבלים חיבור ברגי שמחזיק שנים. ניסינו את שתי הדרכים בהרבה פרויקטים, והבחירה תלויה בכמה פעמים ההברגה אמורה להיפתח בחיי החלק.
אז מתי בוחרים SLS ומתי לא
בואו נהיה כנים. אין טכנולוגיה אחת שמנצחת בכל תרחיש, ומי שמוכר לכם פתרון אחד להכל בודק את האינטרס שלו ולא את שלכם. אנחנו שולטים בתשע טכנולוגיות הדפסה שונות, כולל הדפסת מתכת, וההמלצה שנקבל מאיתנו תלויה בדרישות שלכם ולא במלאי שלנו. כדי לעשות סדר, הכנו טבלת השוואה בין שלוש הטכנולוגיות הפולימריות המרכזיות.
| פרמטר | FDM | SLA | SLS |
|---|---|---|---|
| דיוק אופייני | 0.2 עד 0.5 מ"מ | 0.05 עד 0.1 מ"מ | 0.1 עד 0.3 מ"מ |
| פני שטח | קווי שכבה גלויים | חלקים מאוד | מגורענים, ניתנים לשיפור בגימור |
| חוזק | אניזוטרופי, חלש בציר Z | פריך יחסית, רגיש ל-UV | כמעט איזוטרופי |
| תמיכות | נדרשות ומשפיעות על העיצוב | נדרשות ומשפיעות על העיצוב | לא נדרשות |
| מתאים במיוחד ל | בדיקות היתכנות מהירות, חלקים גדולים | דגמי תצוגה, מאסטרים לתבניות | חלקי קצה פונקציונליים, סדרות קצרות |
מול הדפסת חוט, השאלה היא כיוון העומס
הדפסת חוט זולה, מהירה לפרוטוטייפ ראשוני, ומצוינת לחלקים גדולי ממדים שבהם עלות החומר הבסיסית שולטת. הבעיה מתחילה כשהחלק צריך לספוג עומס מכני אמיתי בכיוון לא נוח. כיוון שהחומר מונח כחוט על חוט, החיבור בין השכבות חלש מהחומר עצמו. בסינטור לייזר ההבדל הזה כמעט לא קיים, והגיאומטריות המורכבות לא מחייבות התפשרות על תמיכות. אז בדיקת היתכנות ראשונה, FDM בדרך כלל יספיק. חלק שעובד בשטח, SLS.
מול הדפסת שרף, השאלה היא מה קורה עם הזמן
ל-SLA אין מתחרה בדיוק ויזואלי. הרזולוציה גבוהה, פני השטח חלקים, והיא הבחירה הטבעית לדגם תצוגה או למאסטר לתבנית סיליקון. אבל חלקי שרף נוטים להיות פריכים, ועם חשיפה ממושכת לאור UV הם מתעוותים ומאבדים תכונות. חלק ניילון PA12 בסינטור לייזר, לעומת זאת, מיועד לעמוד בעומסים דינמיים, בכימיקלים ובשימוש תעשייתי שוטף. לקוח רפואי שעבד איתנו על דגמים לתערוכת כירורגיה קיבל אצלנו את שתי הטכנולוגיות באותו פרויקט, שרף לחלקים שאנשים רואים וניילון לחלקים שאנשים נוגעים בהם כל היום.
מה אנחנו עושים עם זה במפעל
אנחנו מייצרים מעל 500,000 חלקים בשנה, ואין שני פרויקטים שדומים זה לזה. אנחנו עובדים מול צבא, רפואה, תעופה, אדריכלות, רכב וסטארטאפים, ובכל אחד מהתחומים האלה סינטור לייזר בניילון PA12 תופס נתח הולך וגדל, בגלל בדיוק הסיבות שתיארנו כאן. חוזק אחיד, גיאומטריה חופשית ויכולת ייצור סדרתי.
מה שאנחנו מציעים הוא לא רק לחוץ על כפתור. צוות המהנדסים והמעצבים שלנו בודק כל קובץ לפני הדפסה, מבצע אופטימיזציה של התכנון לייצור תוספי, מתאים חומר גלם לדרישות, ומלווה את החלק עד הגימור הסופי, כולל צביעה, עיבוד משלים וציפוי, הכל תחת קורת גג אחת. יש לזכור שסטארטאפ שמקבל סדרה ראשונה של 300 יחידות בתוך שבוע, במקום להמתין חודשיים לכלי הזרקה, מקבל בעצם יתרון תחרותי שלם. פרטים על כלל השירותים שלנו ועל טכנולוגיות ההדפסה שאנחנו מפעילים תמצאו באתר.
רוצים לבדוק אם SLS מתאים לחלק שלכם?
שלחו לנו קובץ STL או STEP ותיאור קצר של השימוש המיועד. מהנדס מהצד שלנו יבדוק את הגיאומטריה ויחזור אליכם עם הצעה שכוללת טכנולוגיה, חומר, כמות ולוח זמנים.
איך מתחילים בפועל
התהליך פשוט יותר ממה שאנשים מדמיינים. שולחים לנו את הקובץ, מועדף STL או STEP, יחד עם תיאור קצר של השימוש המיועד. מהנדס מהצד שלנו בודק את הגיאומטריה, מסמן נקודות לשיפור כמו פתחי מילוט או עובי דופן, וחוזר אליכם עם הצעה שכוללת טכנולוגיה, חומר, כמות ולוח זמנים. אם משהו בקובץ לא מתאים לסינטור לייזר, נגיד לכם את זה בכנות ונציע חלופה, גם אם היא זולה יותר עבורכם. אנחנו אוהבים את הרגע שבו רעיון הופך לחלק ביד, וזה בדיוק מה שאנחנו עושים כל בוקר.
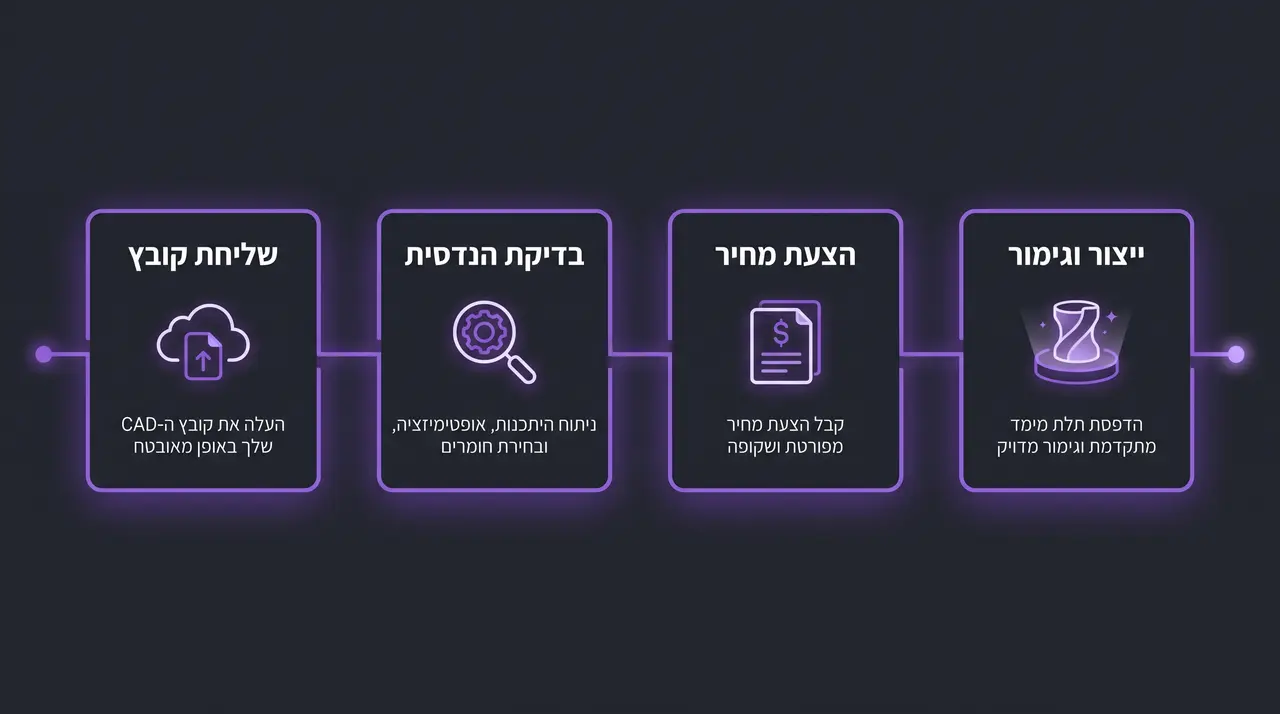
תהליך העבודה מהקובץ ועד לחלק מוגמר
שאלות נפוצות
האם הדפסת SLS מתאימה גם לחלק אחד בודד?
כן. הטכנולוגיה כלכלית גם ליחידות בודדות, כי אין צורך בכלי ייצור או בהכנות מיוחדות לכל חלק. יחידות רבות מאותגרות יחד בתא הבנייה, ולכן גם הזמנה קטנה משתלבת במחזור הדפסה קרוב.
כמה זמן לוקח משליחת הקובץ ועד קבלת החלק?
בדרך כלל מספר ימי עבודה, תלוי בכמות, בגודל ובגימור הנדרש. שלב הקירור המבוקר והניקוי לוקחים זמן משמעותי ואי אפשר לקצר אותם, ולכן לוח זמנים מדויק ניתן בהצעה אחרי בדיקת הקובץ.
האם אפשר לקבל חלק חלק ללא טקסטורה מגורענת?
כן. החלקה כימית באדים נותנת פני שטח עם ברק ואטימות מלאה, וליטוש לייזר משפר עוד יותר את טיב הפנים. אם המראה הוא השיקול המרכזי והחלק לא צריך לספוג עומס, ייתכן ש-SLA תתאים יותר, ונציע זאת בכנות.
איזה קבצים אתם מקבלים?
מועדף STL או STEP. קובץ STEP מאפשר לנו לבדוק את הגיאומטריה ולתקן בעיות תכנון כמו עובי דופן או פתחי מילוט לפני ההדפסה, ולכן הוא מקטין סיכונים בפרויקט.
הדפסת SLS בסינטור לייזר מאפשרת גיאומטריות שאין דרך אחרת לייצר, בלי תמיכות, עם חוזק כמעט זהה בכל הצירים ובניילון PA12 שמחזיק בשימוש תעשייתי שוטף. היא לא מתאימה לכל חלק, וההבדל בין פרויקט מוצלח למתסכל מתחיל בבדיקה הנכונה של הקובץ מול דרישות היישום. אם יש לכם חלק שמחכה לייצור, שלחו לנו את הקובץ ונבחן אותו יחד.
שולחים את הקובץ ומתחילים
צרו קשר באתר או בטלפון, ומהנדס מהצוות שלנו ילווה אתכם מבדיקת הקובץ ועד לחלק המוגמר ביד.
אודות הכותב
צוות Indus3D מפעיל מפעל הדפסת תלת מימד תעשייתי בקריית שמונה, ועובד מול לקוחות מתחומי הרפואה, האדריכלות, התעשייה הביטחונית וחברות סטארט אפ. הניסיון של הצוות משתרע על פני מגוון טכנולוגיות הדפסה לרבות DLP, MJF, SLA, PolyJet, SLS ו-FDM, וכן ליווי מלא משלב הקובץ או הרעיון ועד לחלק מוגמר.