נבדק על ידי הצוות ההנדסי של INDUS3D · עודכן אוקטובר 2026 · זמן קריאה: 6 דקות
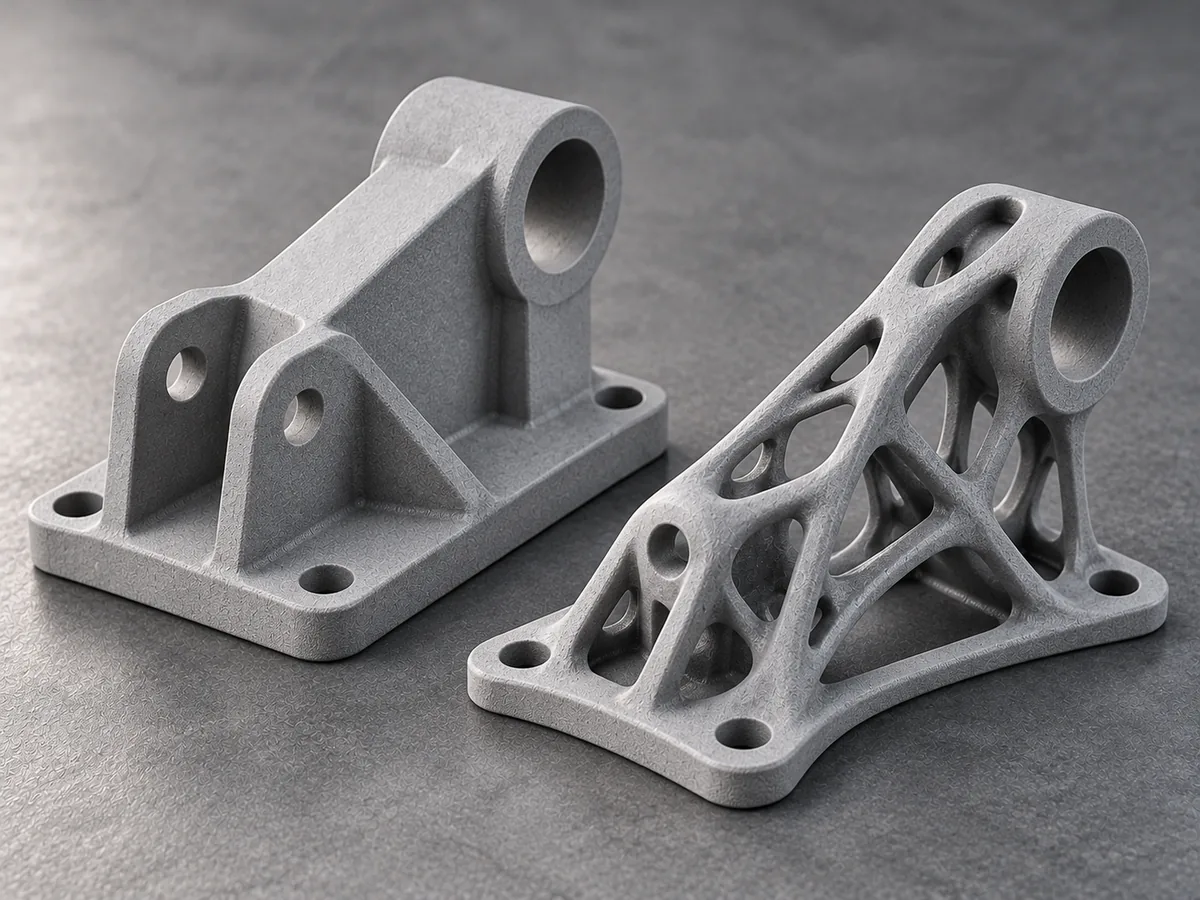
תשובה קצרה: חלק שמתוכנן להדפסה לא צריך להיראות כמו חלק שמתוכנן לכרסום או ליציקה. חומר נמצא רק איפה שיש עומס: צלעות במקום עיבוי, ריקון של כל אזור מלא מעל 10 עד 15 מ"מ, סריג פנימי במקום גוש, כמה חלקים מאוחדים לחלק אחד, וכיוון הדפסה שמתאים לכיוון העומס. בדוגמאות ש-HP פרסמה כלי ייצור ירד מ-575 גרם ל-52 גרם (90%) ומשבעה חלקים לאחד, וחלק פנימי במדפסת ירד מ-355 גרם ל-23 גרם (93%). הכללים למטה הם מהמדריכים שלנו, והדוגמאות של HP.
למה חלק מודפס יכול להיות קל יותר?
בכרסום כל גרם שמורידים עולה זמן מכונה; ביציקה כל חלל פנימי צריך ליבה. בהדפסה זה הפוך: כל גרם שמורידים חוסך חומר וזמן, וחלל פנימי או סריג לא עולים כלום. לכן חלק שעבר "תרגום" ישיר מ-CAD של כרסום מפסיד פעמיים: הוא כבד יותר וגם יקר יותר להדפסה.
HP מסבירה בנייר הלבן שלה על השלמת ייצור CNC למה MJF מתאים לזה במיוחד: התכונות המכניות במישור XY ובציר Z כמעט זהות, ולכן אפשר לדלל חומר בלי לחשב כיוון חלש, ואפשר לייצר גיאומטריות (סריגים, אופטימיזציית טופולוגיה) שלא היו אפשריות קודם.
כלל 1: צלעות במקום עיבוי
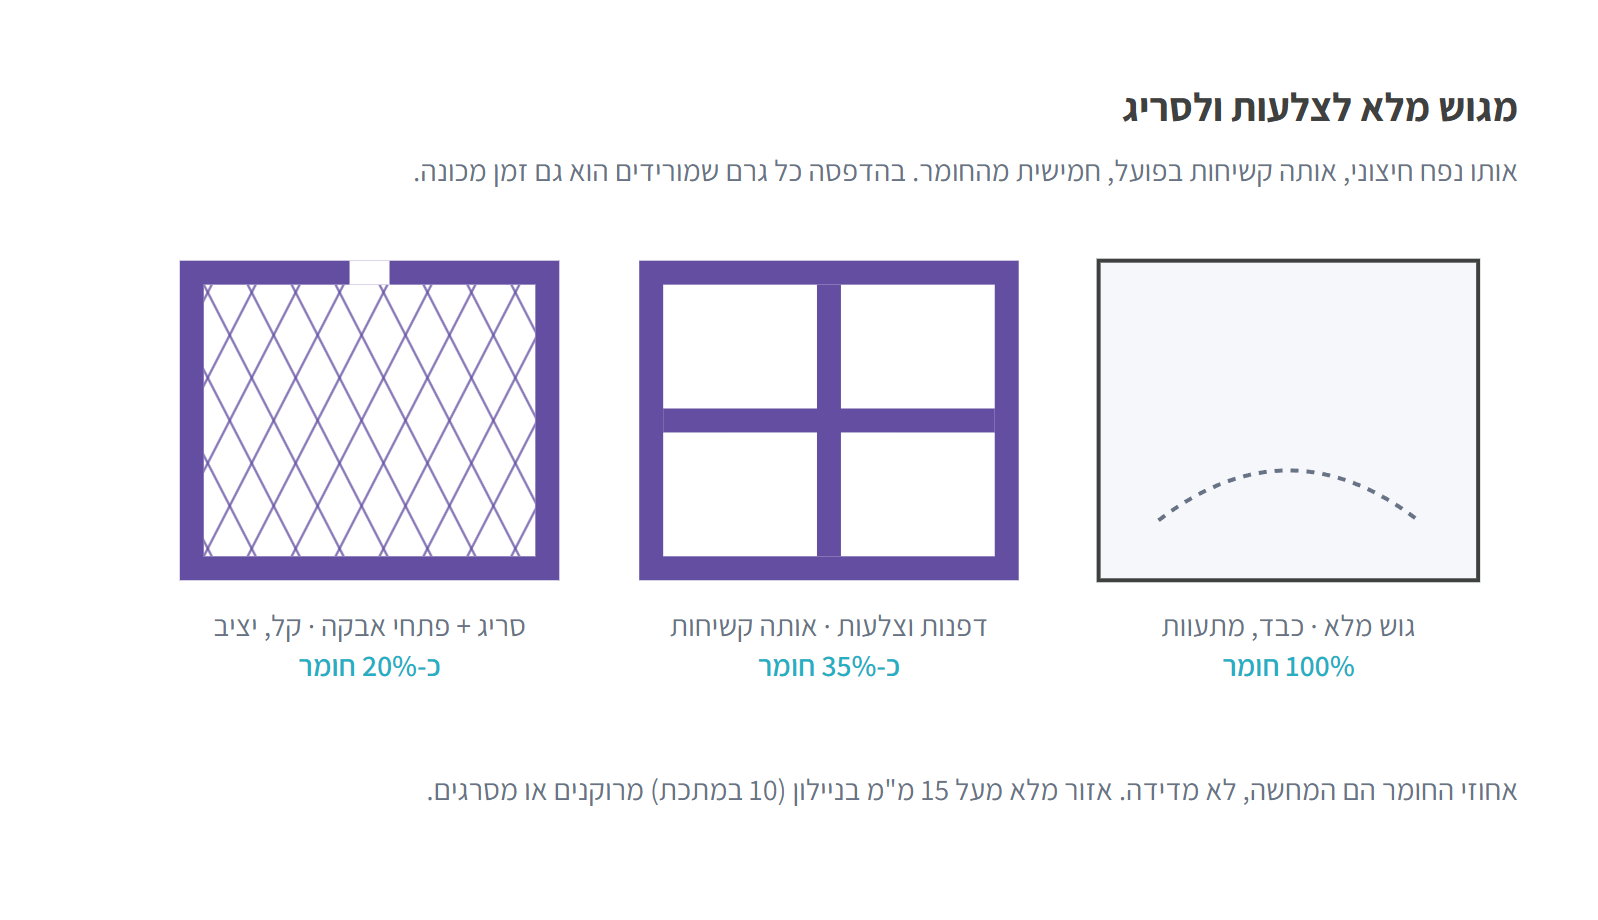
משטח רחב שצריך קשיחות מקבל צלעות, לא דופן עבה. דופן של 1 מ"מ עם צלעות של 1 מ"מ קשיחה כמעט כמו דופן של 3 מ"מ, ושוקלת שליש. המספרים לפי טכנולוגיה: דופן מינימלית 0.5 מ"מ ב-MJF (מומלץ 1), 0.7 ב-SLS, 1 ב-FDM ובמתכת. מדריכי התכנון נותנים את כל הערכים.
כלל 2: לרוקן כל אזור מלא
אזור מלא מעל 15 מ"מ ב-MJF וב-SLS (מעל 10 במתכת ובשרף) מרוקנים ומשאירים דפנות של 3 עד 4 מ"מ. גוש מלא לא רק כבד: בניילון הוא מתקרר לא אחיד ומתעוות, ובמתכת צובר מאמצים. חלק חלול צריך שני פתחי פינוי אבקה, 5 מ"מ בניילון ו-3 במתכת, רצוי בקצוות מנוגדים.
כלל 3: סריג במקום גוש
כשצריך גם קשיחות וגם ריקון, סריג פנימי (gyroid, honeycomb, סריג קוביות) ממלא את הנפח בחומר של 10 עד 30 אחוז ושומר על הקשיחות. בניילון הסריג חייב להיות פתוח לפינוי אבקה; במתכת הוא גם מוריד מאמצים תרמיים. רוב תוכנות ה-CAD ותוכנות ההכנה להדפסה יודעות ליצור סריג; שלחו לנו את הגוף המלא וציינו שרוצים סריג, או את הסריג עצמו.
כלל 4: לאחד חלקים
מכלול של כמה חלקים מכורסמים הופך לרוב לחלק מודפס אחד: בלי ברגים, בלי אטמים, בלי הרכבה, ועם גיאומטריה פנימית (ערוצים, תעלות) שאי אפשר לכרסם. בדוגמה של HP (כלי שאיבת שבבים למקדחה, SIGMADESIGN) שבעה חלקי אלומיניום מכורסמים הפכו לחלק PA12 אחד, שהוא גם אטום ללחץ נוזלים בלי ציפוי.
כלל 5: כיוון ההדפסה לפי העומס
ב-FDM החלק חלש יותר בין השכבות (ציר Z), ולכן עומס מתיחה מתכננים במישור השכבות. ב-MJF, לפי HP, החוזק דומה בכל הכיוונים, ולכן מותר יותר חופש. במתכת כיוון ההדפסה קובע תמיכות ומאמצים. בכל מקרה: ספרו לנו לאן העומס הולך ואיזה משטח קריטי, ואנחנו קובעים את הכיוון. מדריך התכנון ל-FDM מרחיב.
כלל 6: אופטימיזציית טופולוגיה
תוכנת אופטימיזציה מקבלת את נפח התכנון, העומסים ונקודות החיבור, ומסירה חומר מכל מקום שלא נושא עומס. התוצאה נראית אורגנית, ובהדפסה היא עולה אותו דבר כמו חלק פשוט. אפשר לעשות את זה ב-CAD שלכם (ברוב חבילות ה-CAD יש מודול כזה), ואנחנו בודקים את התוצאה מול כללי ההדפסה: דפנות, פתחים, תמיכות. ואפשר להשאיר את זה לנו: צוות התכנון שלנו מתכנן ומדגם חלקים להדפסה, כולל דילול, סריג ואופטימיזציה, מהקובץ הקיים שלכם.
מה זה נותן, במספרים של HP
| הדוגמה (HP) | לפני | אחרי | מה נעשה |
|---|---|---|---|
| כלי שאיבת שבבים למקדחה (SIGMADESIGN) | 575 גרם, 7 חלקי אלומיניום מכורסמים, 450 דולר לחלק, 3–5 ימים | 52 גרם, חלק PA12 אחד, 18 דולר, 24 שעות | אופטימיזציית טופולוגיה + איחוד חלקים; אטום ללחץ בלי ציפוי |
| חלק פנימי במדפסת פורמט רחב של HP | 355 גרם אלומיניום מכורסם, 22 דולר | 23 גרם MJF, 11 דולר | אופטימיזציית טופולוגיה; בייצור סדרתי |
| רכיבי רחפן (Blueflite, לפי HP) | 25% פחות משקל ב-48 רכיבים | דפנות דקות |
המספרים הם של HP ושל לקוחותיה, מהפרסומים שלהם; אצלנו התוצאה תלויה בחלק.
איך מתחילים
- שלחו את החלק כמו שהוא היום (STEP) ואת העומסים העיקריים.
- אנחנו מסמנים איפה אפשר לרוקן, לסרג, לאחד ולדלל, ומה המשקל הצפוי.
- אתם מעדכנים את ה-CAD (או מאשרים שינוי שאנחנו מציעים), ומדפיסים דוגמה אחת לפני הסדרה.
יש לכם כבר קובץ?
שלחו STL, STEP או 3MF. מהנדס שלנו עובר על הקובץ, ממליץ על טכנולוגיה וחומר, וחוזר אליכם עם הצעת מחיר. לא בטוחים מה מתאים? סמנו "המליצו לי" בטופס.
שאלות נפוצות
האם חלק מרוקן חלש יותר?
לא בהכרח. הקשיחות של דופן מגיעה מהמרחק מהציר הניטרלי, לא מהמסה; צלעות וסריג שומרים על זה. חלק שנושא עומס נקודתי מקבל עיבוי מקומי רק שם.
כמה משקל אפשר להוריד?
תלוי בחלק. בדוגמאות של HP 90 ו-93 אחוז, כשהמקור היה גוש אלומיניום מכורסם. חלק שכבר תוכנן בצלעות יוריד פחות.
זה עולה יותר?
בהדפסה חלק קל יותר עולה פחות: פחות חומר, פחות זמן. העבודה היא בתכנון, פעם אחת.
באיזו טכנולוגיה?
MJF ו-SLS לניילון קל וחזק; מתכת כשצריך חוזק וטמפרטורה (ושם סריג חוסך גם מאמצים); FDM לחלקים גדולים. MJF לעומת SLS עוזר לבחור.