מתכנן מוצר יושב מול מארז פלסטיק טרי שיצא ממדפסת שולחנית, מנסה להרכיב את תופסן הנעילה, והשן המכנית נשברת ברגע שהיא פוגשת לחץ של עשרה ניוטון מטר. השבר הזה לא נגרם מטעות בקובץ התלת ממד, אלא משום שהחלק יוצר בכיוון הדפסה שאינו מסוגל לשאת מאמצי גזירה. הבחירה בין שיטות הייצור השונות קובעת אם הדגם יישאר פריט תצוגה שביר על השולחן או חלק הנדסי שמתפקד בעומס עבודה מלא, וטעות בהתאמת השיטה שורפת תקציבי פיתוח ומעכבת ניסויי שדה בשבועות שלמים.
במפעל שלנו בקריית שמונה אנחנו מייצרים מעל 500,000 חלקים בשנה בתשע טכנולוגיות ייצור שונות, החל מפולימרים גמישים ועד הדפסת מתכת תעשייתית. מטרת המדריך הזה היא לתת לכם כלי עבודה הנדסי שיעזור להבין איזו טכנולוגיית הדפסה לבחור לפי מאמצים מכניים, רמת דיוק, גימור פני שטח ותקציב, כדי שהחלק הבא יעבוד נכון כבר בסבב ההדפסה הראשון.
זמן קריאה: 5 דקות
עיקרי הדברים
- חוזק מכני של חלקי FDM אינו אחיד בכל הצירים, ולכן הם מתאימים לאבות טיפוס ולא לרכיבים עומסיים
- סינטור אבקה בניילון PA12 מספק חוזק אחיד כמעט בכל כיוון העמסה, ללא תמיכות, ומאפשר מנגנונים נעים וגאומטריות מורכבות
- הדפסת שרף בטכנולוגיית SLA נותנת את רמת הפירוט הגבוהה ביותר, אך החלקים רגישים לקרינת שמש ולשינויי לחות
- הכנת קובץ נכונה, החל מעובי דופן מינימלי ועד מרווחים בין חלקים נעים, חוסכת סבבי הדפסה כושלים
תוכן עניינים
איזו טכנולוגיית הדפסה מתאימה לפרויקט שלכם
התשובה נגזרת ישירות מתפקיד הרכיב ומסביבת העבודה שלו. אם אתם זקוקים למודל ראשוני לבדיקת נפח ותפיסת מקום, הדפסה בחוט היא האפשרות המשתלמת ביותר. לעומת זאת, כשהחלק מיועד לעמוד בעומסי מתיחה, לחצים הידראוליים או חום של מעל שמונים מעלות, שיטות סינטור אבקה יספקו מענה הנדסי אמיתי.
כל שיטות הייצור בתוספת נשענות על עיקרון משותף של פריסת מודל ממוחשב לשכבות דקות ובניית החלק שכבה אחר שכבה, אבל ההבדל הגדול ביניהן טמון בחומר הגלם ובמקור האנרגיה שמחבר אותו. בשיטות חוט מתיכים פלסטיק דרך דיזה מחוממת, בשיטות שרף מקשים נוזל פוטופולימרי בעזרת מקור אור, ובשיטות אבקה קרן לייזר מתיכה גרגרים זעירים לגוף מוצק וקשיח. ההבדלים הפיזיקליים האלה מכתיבים את הדיוק הממדי ואת החוזק המכני של המוצר הסופי.
לפי תוכניות הלימודים של מה"ט בתחום התיב"ם, הבנת עמודי התווך של הייצור התוספתי מהווה תנאי הכרחי לתכנון מכני מתקדם. כאשר מהנדס מבין כיצד החומר מתמצק בתא הבנייה, הוא יודע לתכנן מכלולים חזקים וקלים יותר. אנחנו פוגשים מפתחים שמגיעים עם הנחה מוקדמת לגבי טכנולוגיה מסוימת, ומגלים בשיחה הראשונה ששיטה אחרת תחסוך להם חצי מעלות הייצור. אין טכנולוגיה אחת שמנצחת בכל הפרמטרים.
אצלנו במפעל אנחנו מפעילים שבע טכנולוגיות הדפסה תלת מימד שונות תחת קורת גג אחת, ומלווים את הפרויקט החל מקובץ המודל הראשוני ועד לעיבוד המשלים במחלקת הגימור והצביעה. תכנון מוצר נכון מחבר בין תכונות הפולימר לבין אופן הנחת השכבות במכונה, כדי שהחלק הסופי יבצע בדיוק את הפעולה שלשמה תכננתם אותו.
מתי כדאי לבחור בהדפסת שרף בטכנולוגיית SLA
הדפסת שרף נוזלי היא הבחירה הנכונה כשאתם זקוקים לרמת פירוט מיקרוסקופית ולפני שטח חלקים ללא מדרגות שכבה נראות לעין. בשיטה זו מקור אור מקשיח שרף פוטופולימרי ברזולוציה גבוהה, מה שמאפשר לייצר טקסטורות מדויקות, הברגות זעירות ופרטים גרפיים עדינים בעובי של עשרות מיקרונים בודדים.
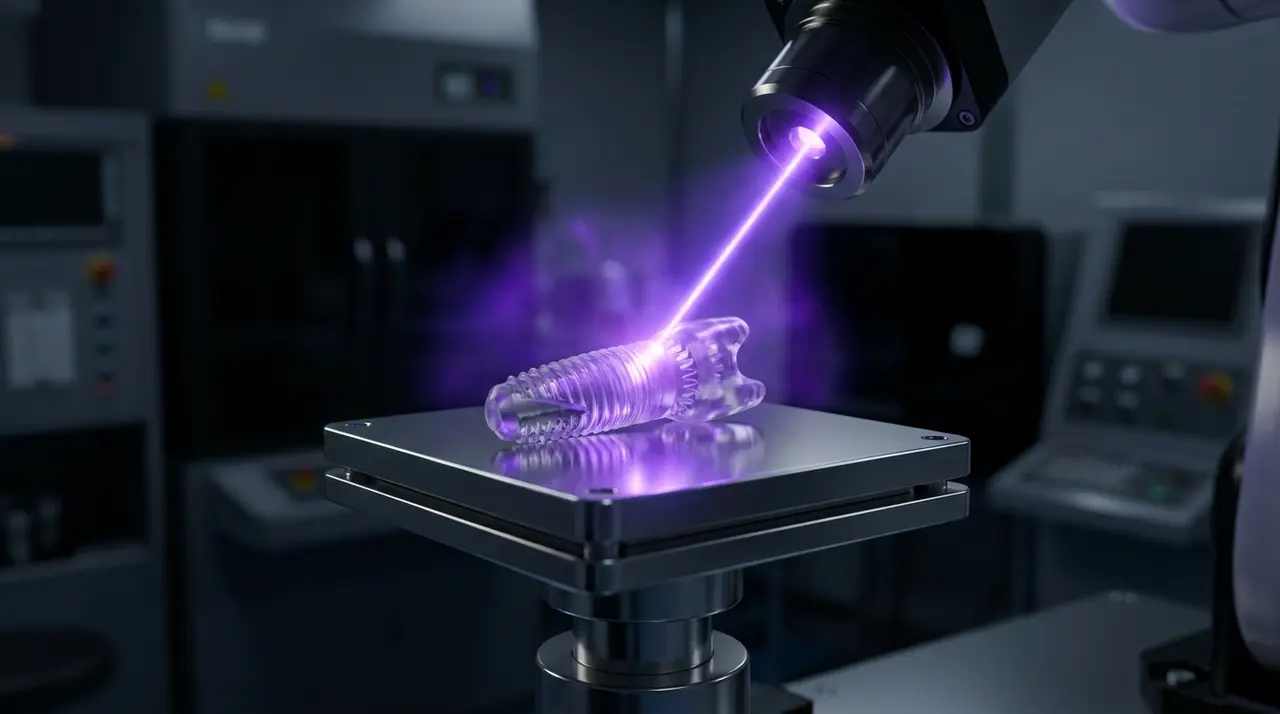
בתעשיית המכשור הרפואי, בתחום השתלים הדנטליים ובייצור דגמי אב ליציקות סיליקון, השיטה הזו מספקת תוצאות ששום טכנולוגיה פולימרית אחרת לא מסוגלת לשחזר. היא מתאימה גם לבדיקת התאמה אופטית ולאימות ארגונומי מדויק לפני השקעה בתבניות הזרקה המוניות.
אבל יש לטכנולוגיה הזו מאפיינים הנדסיים שמגבילים את השימוש בה בחלקים מכניים כבדים. שרפים פוטופולימריים שבירים יותר בהשוואה לתרמופלסטיים הנדסיים, והם מגלים רגישות לקרינת שמש ולשינויי לחות לאורך זמן. החלקים דורשים תהליך ניקוי כימי קפדני באלכוהול ייעודי והקשיה סופית בתנור אור כדי להגיע לתכונות החומר הרצויות. הבנת המגבלות של כל חומר מונעת שגיאות תכנון יקרות בשלבי הפיתוח, ולמידע נוסף על התאמת החומר ליישום שלכם כתבנו מדריך מפורט שמסביר איך לבחור הדפסת תלת מימד בצורה מושכלת ומקצועית.
יש לכם כבר קובץ?
שלחו STL, STEP או 3MF. מהנדס שלנו עובר על הקובץ, ממליץ על טכנולוגיה וחומר, וחוזר אליכם עם הצעת מחיר. לא בטוחים מה מתאים? סמנו "המליצו לי" בטופס.
איך לבחור בין FDM לבין SLS
ההתלבטות השכיחה ביותר בעולם הפיתוח מתרחשת בין שיחול חוט תרמופלסטי לבין סינטור אבקה בלייזר. שני התהליכים עושים שימוש בפולימרים תעשייתיים, אבל המבנה הפנימי של החלקים שונה לחלוטין.
טכנולוגיית FDM יתרונות ומגבלות כיווניות
בשיטת שיחול חוט פלסטי מועבר דרך ראש מזרק מחומם שבו הוא הופך לצמיגי, בדומה למנגנון של אקדח דבק חם מדויק. השיטה מתאימה מאוד לעבודה עם מגוון חומרים מוכרים כמו ABS, PLA, PETG ופוליקרבונט. העלות של חומר הגלם נמוכה יחסית, ולכן השיטה אידיאלית לחלקים בנפח גדול ולאבות טיפוס ראשוניים שנועדו לבדיקת היתכנות גסה.
לשיטה הזו יש שתי מגבלות הנדסיות מהותיות שחייבים לקחת בחשבון. הראשונה היא הצורך במבני תמיכה מתחת לכל זווית שבולטת מעל ארבעים וחמש מעלות ביחס למשטח הבנייה. תמיכות אלו דורשות הסרה מכנית ידנית, והן משאירות צלקות על פני השטח שמחייבות עבודת שיוף והחלקה. המגבלה השנייה היא תופעת האנאיזוטרופיה, שפירושה חוזק מכני שאינו אחיד בצירים השונים. מחקר ממשלתי על התנהגות פולימרים בייצור תוספתי מדגיש כי החוזק בציר הגובה חלש בעשרות אחוזים לעומת מישור ההדפסה הראשי. החלק חזק בכיוון מריחת החוט אך שביר לאורך החיבורים שבין השכבות, וכוחות גזירה שמופעלים על קווי החיבור עלולים להפריד בין השכבות במהירות.
טכנולוגיית SLS חופש גאומטרי ועמידות פונקציונלית
בטכנולוגיית סינטור אבקה בלייזר קרן ממוקדת סורקת שכבה דקה של אבקת ניילון בתוך תא מחומם ומתיכה את החלקיקים לגוף מוצק. החומר הסטנדרטי והאמין ביותר בתהליך זה הוא ניילון מסוג PA12, המעניק שילוב מצוין של גמישות, עמידות בשחיקה וחוזק מכני גבוה. היתרון הבולט בשיטה זו הוא היעדר מוחלט של תמיכות ייעודיות, משום שאבקת הניילון הלא מותכת שנשארת מסביב לחלק תומכת בו לאורך כל שלבי הבנייה. זה מאפשר לנו לייצר גאומטריות מורכבות, חללים כלואים, תעלות זרימה פנימיות ומנגנונים מורכבים שיוצאים עובדים ישירות מהמכונה.
התכונות המכניות של חלקי סינטור אבקה אחידות כמעט בכל כיוון העמסה, כלומר החלק מתנהג באופן איזוטרופי שמתאים לחלקי קצה סופיים ולניסויי עומס תובעניים. דוגמה מעשית מגיעה מפרויקט כלי טיס בלתי מאוישים של הפקולטה להנדסת אווירונאוטיקה בטכניון, שבו מכלולים מורכבים עברו אופטימיזציה לטכנולוגיה הזו כדי לחסוך במשקל מבלי להתפשר על קשיחות מבנית. חברת כנפית פנתה אלינו בעבר עם צורך בדגמים מבניים מורכבים לתערוכה רפואית בינלאומית, העברנו את הפרויקט להדפסה בסינטור אבקה, והחלקים עמדו בדרישות גמישות וחוזק מדויקות תוך שמירה על משקל עצמי נמוך וגימור מקצועי.
| פרמטר טכני | טכנולוגיית FDM | טכנולוגיית SLS |
|---|---|---|
| צורך במבני תמיכה | מחייב תמיכות בזוויות חדות ובליטות | ללא תמיכות כלל, האבקה תומכת בחלק |
| חופש גאומטרי ומורכבות | מוגבל על ידי זוויות וגישה להסרת תמיכות | חופש תכנוני מלא, חללים ומנגנונים נעים |
| התנהגות מכנית בעומס | אנאיזוטרופית, רגישות גבוהה בציר הגובה | איזוטרופית כמעט לחלוטין, חוזק אחיד |
| מרקם ופני שטח | קווי שכבות ברורים, דורש עיבוד משלים | מרקם אחיד, מט ומעט מגורען |
| ייצור סדרתי קטן | משתלם לחלקים בודדים גדולים | משתלם ביותר בצפיפות חלקים בנפח תא יחיד |
איזו הדפסה לבחור בחמישה תרחישים מעשיים
כדי לקצר את תהליך ההחלטה חילקנו את מאות הפרויקטים שמגיעים לשולחן שלנו לחמישה מצבים הנדסיים אופייניים. בבדיקת היתכנות ראשונית, התאמת נפח פיזי ותקציב הדוק, כדאי לבחור בטכנולוגיית שיחול חוט שתספק גוף תלת ממדי מהיר לבדיקת המארז על שולחן הפיתוח, בלי עלויות ייצור גבוהות של חומרים מיוחדים.
ברכיב מכני עובד שכולל צירי תנועה, עמידות בעומסי פיתול או צורך בהרכבה ישירה של ברגים, כדאי לבחור בסינטור אבקת ניילון. החוזק המבני של הניילון ימנע כשלים בשטח ויאפשר להפעיל את המכלול בתנאי אמת ללא חשש מסדקים פתאומיים. כשהדגם מיועד לתצוגה שיווקית, לאימות שקיפות אופטית או כמודל אב ליציקת תבניות, הדפסת שרף היא המענה המתאים, משום שפני השטח החלקים קולטים צבע באופן אחיד ונראים כמו מוצר סופי שיוצר בפס ייצור תעשייתי.
בסדרת ייצור ראשונה בהיקף של חמישים עד אלף חלקים, סינטור אבקה מספק יתרון כלכלי מובהק. היכולת להכניס עשרות חלקים שונים לתוך נפח תא אחד ללא תמיכות מאפשרת לנצל את שטח ההדפסה במלואו ולהוריד את מחיר החלק הבודד. בתרחיש שדורש עמידות בטמפרטורות קיצוניות של מעל מאה ושישים מעלות או חשיפה לדלקים וכימיקלים תוקפניים, מומלץ להתייעץ לגבי פולימרים ייעודיים כגון ניילון מחוזק סיבי זכוכית, חומרי על תרמופלסטיים או מעבר ישיר להדפסת מתכת תעשייתית.
| מטרת הפרויקט | טכנולוגיה מומלצת | חומר גלם עיקרי | יתרון הנדסי מכריע |
|---|---|---|---|
| בדיקת גודל והיתכנות בסיסית | FDM | PLA או ABS | עלות חומר מינימלית ומהירות ייצור |
| מכלול עובד ועמידות במאמצים | SLS | ניילון PA12 | עמידות מכנית גבוהה והיעדר תמיכות |
| דגם לתצוגה או תבנית יציקה | SLA | שרף פוטופולימרי | רמת פירוט מקסימלית ללא מדרגות שכבה |
| סדרה קטנה ללא עלות תבניות | SLS | ניילון PA11 או PA12 | צפיפות חלקים מרבית בתא הדפסה יחיד |
| עמידות כימית וחום גבוה | ייעוץ חומרים מתקדם | פולימרים הנדסיים מחוזקים או מתכת | עמידה בתקני תעופה, רכב ותעשייה ביטחונית |
לא בטוחים איזו טכנולוגיה מתאימה לחלק שלכם?
צוות ההנדסה של Indus3D בוחן כל קובץ לפני הצעת מחיר, מאתר סיכונים גיאומטריים וממליץ על הטכנולוגיה והחומר המתאימים לתנאי העבודה של החלק. שליחת הקובץ לבדיקה אינה מחייבת הזמנה.
איך להכין קובץ תלת מימד להדפסה נכונה
הדפסה מוצלחת מתחילה תמיד בקובץ מתוכנן נכון שמכבד את המגבלות הפיזיקליות של המכונה. הפרמטר הראשון שיש לבדוק בדגם הוא עובי הדופן המינימלי ביחס לטכנולוגיה הנבחרת. בהדפסת חוט מומלץ לא לרדת מעובי דופן של מילימטר וחצי כדי למנוע היפרדות של הקירות הדקים, ואילו בסינטור אבקה אפשר לתכנן בביטחון דפנות דקות בעובי של שמונה עשיריות המילימטר הודות לתמיכת האבקה סביב החלק.
הפרמטר השני הוא סגירת הגאומטריה של המודל לקובץ אטום לחלוטין ללא משטחים פתוחים או פאות הפוכות. ייצוא הקובץ בפורמט STEP שומר על קווי מתאר מתמטיים מדויקים וחוסך את העיוותים שנוצרים לעיתים בסגירת קובצי רשת מסוג STL בעלי צפיפות משולשים נמוכה. הפרמטר השלישי נוגע למרווחים בין חלקים נעים בתוך מכלול שלם. כדי שמנגנון מודפס ישתחרר בקלות לאחר ניקוי שאריות האבקה, אנחנו שומרים על מרווח מינימלי של ארבע עשיריות המילימטר בין משטחים סמוכים.
לאחר סיום ההדפסה החלקים מועברים למחלקת הגימור והצביעה שלנו בקריית שמונה, שם אנחנו מבצעים צביעה בטבילה, החלקת שטח כימית או ציפוי מתכת לפי צורכי הפרויקט. ריכוז כל שלבי הייצור, החל מביקורת הקובץ ועד לעיבוד המשלים, מקצר את לוחות הזמנים ומבטיח מוצר מדויק שנמסר מוכן להרכבה. המעבר מפסי ייצור מסורתיים לטכנולוגיות ייצור מתקדמות מקצר תהליכים מורכבים מחודשים ארוכים לימים ספורים, כפי שפירטנו בניתוח על הדפסה תלת ממדית מול ייצור מסורתי בענפי התעשייה השונים.
שאלות נפוצות
מה ההבדל המכני בין חלק FDM לחלק SLS?
האם חלקים מודפסים בשרף מתאימים לשימוש ממושך בחוץ?
האם אפשר להדפיס מנגנון עם חלקים נעים בחלק אחד?
באיזה פורמט קובץ כדאי לשלוח את המודל?
כמה עולה להדפיס חלק בהדפסה תלת מימדית?
המסקנה המרכזית היא שאין טכנולוגיה אחת שמתאימה לכל חלק. FDM חוסך כסף באבות טיפוס גסים, סינטור אבקה בניילון PA12 נותן חוזק אחיד וחופש גאומטרי לרכיבים עובדים ולסדרות קטנות, והדפסת שרף מספקת את הפירוט הגבוה ביותר לדגמי תצוגה ולתבניות יציקה. החלטה נכונה משלבת את תנאי העבודה של החלק, את התקציב ואת הכנת קובץ מדויקת, וזו בדיוק הבדיקה שצוות ההנדסה שלנו מבצע לפני כל הדפסה.
רוצים לדעת מהי דרך הייצור הנכונה לחלק שלכם?
צרו קשר עם הצוות ההנדסי של Indus3D, שלחו קובץ או רעיון, ותקבלו בדיקת היתכנות, המלצה על טכנולוגיה וחומר והצעת מחיר מפורטת.
אודות הכותב
צוות Indus3D מפעיל מפעל הדפסת תלת מימד תעשייתי בקריית שמונה, ועובד מול לקוחות מתחומי הרפואה, האדריכלות, התעשייה הביטחונית וחברות סטארט אפ. הניסיון של הצוות משתרע על פני מגוון טכנולוגיות הדפסה לרבות DLP, MJF, SLA, PolyJet, SLS ו FDM, וכן ליווי מלא משלב הקובץ או הרעיון ועד לחלק מוגמר.