פוליקרבונט הוא אחד הפלסטיקים ההנדסיים הנפוצים בתעשייה: קשיח, עמיד למכה ושומר על צורתו בטמפרטורות שבהן ABS כבר מתרכך. בהדפסת תלת מימד הוא מגיע כחוט ל-הדפסת FDM תעשייתית, ומאפשר לקבל את התכונות האלה בלי תבנית ובלי מינימום כמות.
בעמוד הזה נסביר מתי פוליקרבונט הוא הבחירה הנכונה, מה ההבדל בין ארבע הגרסאות שבקטלוג שלנו, איך מתכננים חלק כך שינצל את החומר, ומתי עדיף חומר אחר.
זמן קריאה: 5 דקות
עיקרי הדברים
- פוליקרבונט מודפס שומר על צורתו עד כ-140°C תחת עומס (HDT לפי ASTM D648), לעומת כ-100°C ב-ABS הנדסי.
- יש ארבע גרסאות: PC לחוזק וחום, PC-ABS לחוזק עם גימור טוב יותר, PC-ISO ליישומים רפואיים ואריזה, ו-PC-ESD לאלקטרוניקה רגישה לפריקה סטטית.
- הפוליקרבונט המודפס ב-FDM אינו שקוף. מי שמחפש חלק שקוף צריך טכנולוגיה אחרת.
- כמו בכל הדפסת FDM, החלק חזק יותר לאורך השכבות מאשר בין השכבות – וב-PC ההבדל בהתארכות גדול במיוחד.
למה בכלל פוליקרבונט
רוב החלקים הפונקציונליים מודפסים היום בניילון או ב-ABS. פוליקרבונט נכנס לתמונה כשאחד משני התנאים האלה מתקיים: החלק עובד ליד מקור חום, או שהוא צריך להחזיק עומס מכני בלי להתעוות.
לפי דף הנתונים של PC של Stratasys, טמפרטורת העיוות תחת עומס (HDT) היא 144°C ב-66 psi ו-141°C ב-264 psi. ב-ABS-M30 אותם מספרים הם 104°C ו-100°C. חוזק המשיכה עד שבר של PC הוא 54.1 MPa בכיוון XZ, כמעט פי שניים מ-ABS-M30. כלומר, הקפיצה מ-ABS ל-PC היא בערך ארבעים מעלות וכמעט פי שניים בחוזק, באותה טכנולוגיה ובאותו תהליך.
ארבע הגרסאות בקטלוג
"פוליקרבונט" בהדפסה הוא משפחה ולא חומר אחד. הטבלה מסכמת את ההבדלים, וכל שם מוביל לדף הנתונים המלא:
| חומר | מה מייחד אותו | HDT @ 264 psi | צבע |
|---|---|---|---|
| PC | החוזק והעמידות בחום הגבוהים במשפחה | 141°C | לבן, שחור, אדום |
| PC-ABS | תערובת PC ו-ABS: עמידות למכה וגימור פני שטח טוב יותר מ-PC רגיל | 103°C | שחור, לבן |
| PC-ISO | ביו-תואם במצבו הגולמי (ISO 10993, USP Class VI), ניתן לעיקור בגאמה או EtO | 127°C | לבן טבעי שקוף-למחצה |
| PC-ESD | פריקה אלקטרוסטטית עקבית, לסביבות הרכבה של אלקטרוניקה | 140°C | שחור |
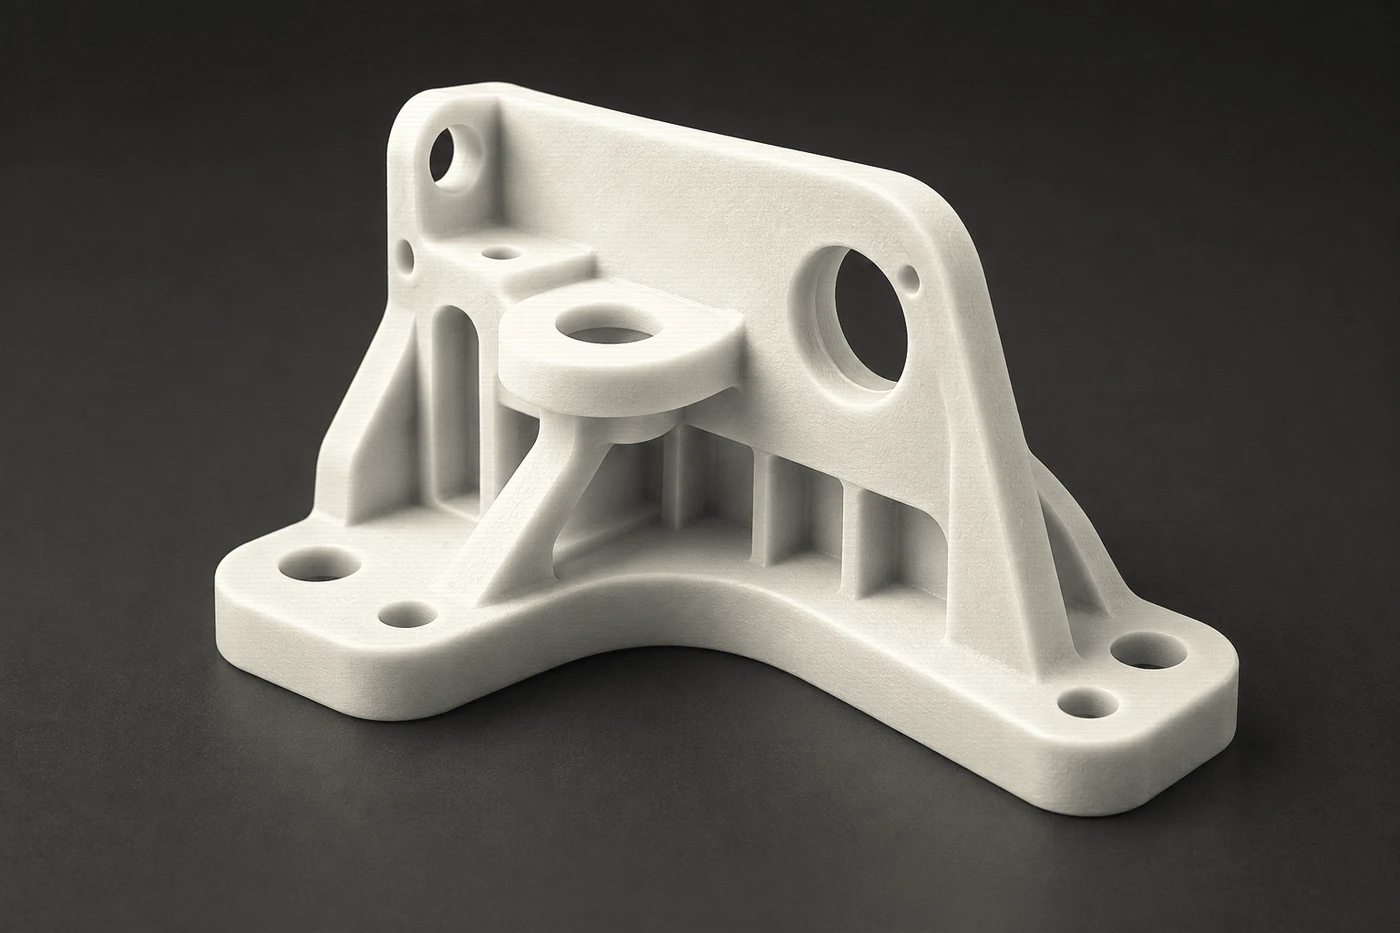
הכלל המעשי שלנו: מתחילים מ-PC. עוברים ל-PC-ABS כשהחלק נראה ונוגעים בו והמראה חשוב, ל-PC-ISO כשיש מגע עם מטופל, מזון או תרופה, ול-PC-ESD כשהחלק נוגע ברכיבים אלקטרוניים.
כיוון ההדפסה משנה יותר ממה שנדמה
בהדפסת FDM החלק נבנה בשכבות, והקשר בין השכבות חלש יותר מהחומר שבתוך השכבה. ב-PC הפער הזה בולט במיוחד בהתארכות עד שבר: 12% בכיוון XZ, לעומת 1.9% בלבד בכיוון ZX. החוזק עצמו קרוב בשני הכיוונים (54.1 מול 52.6 MPa), אבל בכיוון השכבות החלק כמעט לא מתמתח לפני שהוא נשבר.
המשמעות לתכנון: קליפס, תפס או זרוע שצריכים להתכופף מעט צריכים להיות מודפסים כך שהכיפוף יהיה לאורך השכבות. לכן, כששולחים אלינו קובץ, כדאי לציין איפה החלק נתפס ולאיזה כיוון מופעל עליו כוח. זה משפיע על האופן שבו נמקם אותו במגש ההדפסה.
יישומים אופייניים
- מארזים וכיסויים – למכשור ולאלקטרוניקה, כולל חלקים שיושבים ליד ספק כוח או מנוע
- ג'יגים ומתקני ייצור – שצריכים להחזיק מידה תחת עומס חוזר ולא להתעוות ליד תנור או מכונה חמה
- אב-טיפוס פונקציונלי – לבדיקת הרכבה ועומס לפני ייצור בהזרקה
- חלקי חילוף – לרכיבים מקוריים מפוליקרבונט שיצאו מייצור
- מתקנים לקווי הרכבה של אלקטרוניקה – ב-PC-ESD, כדי שהמתקן עצמו לא יפרוק מטען על הרכיב
- אריזה ומכשור רפואי – ב-PC-ISO. ראו הדפסת תלת מימד לרפואה על מה שאנחנו מספקים בתחום ומה לא
רוב היישומים האלה מגיעים בכמויות של עשרות יחידות ולא אלפים. בטווח הזה אין צורך בתבנית, ואפשר לשנות גרסה בין סדרה לסדרה בלי עלות כלי – ראו ייצור חלקים בכמות קטנה.
מתי פוליקרבונט אינו התשובה
| הדרישה | למה PC לא מתאים | לאן לפנות |
|---|---|---|
| חלק שקוף | PC מודפס ב-FDM אטום. גם PC-ISO הוא רק שקוף-למחצה | שרף שקוף בהדפסת SLA |
| תקן אש לתעופה | PC מדורג UL 94 HB בעובי 3 מ"מ – זה לא דירוג מעכב בערה | ULTEM 9085, שמדורג V-0 |
| חום קיצוני או סביבה כימית קשה | מעבר לכ-140°C הוא מתחיל לאבד צורה | PEEK |
| גמישות | PC קשיח, ובכיוון השכבות כמעט לא מתמתח | חומרים גמישים (TPU) |
| גיאומטריה מורכבת בסדרה | FDM דורש תמיכות בגיאומטריה סגורה | ניילון PA12 במיטת אבקה |
שאלות נפוצות
אפשר להדפיס פוליקרבונט שקוף?
לא בהדפסת FDM. החוט מגיע בצבע אטום, ומבנה השכבות מפזר אור גם בחומר שקוף מטבעו. כשהשקיפות היא הדרישה העיקרית, שרף שקוף ב-SLA עם ליטוש הוא הדרך הנכונה.
PC-ISO מאושר לשימוש רפואי?
החומר הגולמי עומד בתקני ISO 10993 ו-USP Class VI, וניתן לעיקור בקרינת גאמה או ב-EtO. זה לא אישור למוצר הסופי: אישור רגולטורי של מכשיר רפואי הוא באחריות היצרן של המכשיר, ונבחן על החלק המוגמר ולא על חומר הגלם.
PC או ABS?
אם החלק לא עובד בחום ולא נושא עומס משמעותי, ABS הנדסי מספיק לרוב. אם יש ספק, שווה לשלוח את הקובץ עם תיאור של סביבת העבודה, ונמליץ לפי השימוש ולא לפי השם.
יש מינימום הזמנה?
לא. אפשר להזמין יחידה אחת, וזה בדיוק היתרון לעומת הזרקה, שבה פוליקרבונט דורש תבנית.
צריכים חלק בפוליקרבונט?
שלחו קובץ וספרו באיזו טמפרטורה החלק עובד ואיזה עומס הוא נושא – ונמליץ על הגרסה המתאימה.
אודות הכותב
צוות Indus3D מפעיל מפעל בקרית שמונה ומשרדים במושב פתחיה, ומשלב הדפסת תלת מימד תעשייתית בתשע טכנולוגיות, עיבוד שבבי וסריקת תלת מימד. החברה מוסמכת AS9100D ו-ISO 9001 וספק מאושר של משרד הביטחון.