תשובה קצרה: הדפסת שרף (SLA ו-DLP) מקשה פוטופולימר נוזלי באור, שכבה אחרי שכבה, ומגיעה לדיוק של 25 עד 100 מיקרון לעומת 100 עד 300 ב-FDM. זו הבחירה הנכונה לדנטל, לתכשיטנות ולדגמים מדויקים, ופחות לחלקים שנושאים עומס מכני גבוה.
תלמיד שיניים מסיים בקופה כתר שנשבר בגבס, ולמעבדה יש שעה להחזיר אותו למרפאה עם התאמה מדויקת עד עשירית המילימטר. זה בדיוק הרגע שבו הדפסת תלת מימד שרף נכנסת לתמונה, וזה בדיוק הרגע שבו טכנולוגיות אחרות, כמו FDM, מפסידות. אנחנו ב-Indus3D עובדים עם שתי הגישות יומיום, וההבדל ביניהן הוא לא עניין של טעם אלא של דרישות הפרויקט.
הדפסת שרף מבוססת על חומר שנקרא פוטופולימר, נוזל שמגיב לאור. כשקרן לייזר או מקרן אור פוגעים בו, הוא עובר התמצקות מיידית, מנוזל למוצק, שכבה אחרי שכבה. במקום להמיס חוט פלסטיק ולסחוט אותו מנחיר חמה, כמו ב-FDM, כאן החומר מתחיל את דרכו כנוזל, ולכן אין צורך להתפשר על רזולוציית המשטח. מי שרוצה להעמיק בטכנולוגיה עצמה, מוזמן לקרוא את המדריך שלנו על הדפסת SLA.
זמן קריאה: 4 דקות
עיקרי הדברים
- הדפסת שרף מגיעה לדיוק של 25 עד 100 מיקרון, לעומת 100 עד 300 מיקרון ב-FDM
- שרף הוא הבחירה הנכונה לדנטל, תכשיטנות ודגמים מדויקים, אבל לא לכל פרויקט
- עבודה עם שרף מחייבת כפפות, אוורור ופינוי פסולת לפי חוק החומרים המסוכנים
- לפני הזמנה כדאי לוודא אם החלק נושא עומס מכני, מה הסובלנות הנדרשת ובכמה יחידות מדובר
תוכן עניינים
למה קווי השכבה נעלמים בשרף
כל הדפסה תלת מימדית בונה את החלק שכבה מעל שכבה. השאלה היא כמה עביה כל שכבה וכמה גלויה היא לעין אחרי הגימור. ב-FDM, הדפסת חוט, השכבות נמדדות בדרך כלל בין 100 ל-300 מיקרון, והן מורגשות במגע, כמו טקסטורה של קלף עדין. בהדפסת שרף השכבות מגיעות ל-25 עד 100 מיקרון, ובמכונות המתקדמות גם פחות מזה. התוצאה היא משטח כמעט חלק לגמרי.
למה זה קריטי? כי כשמדובר במודל לתצוגה, בגשר דנטלי או באב טיפוס של תכשיט, כל פגם משטחי צריך לעבור שיוף ידני, וזה זמן וכסף. במעבדה שלנו בקריית שמונה הדפסנו כבר מעל 500,000 חלקים, ואנחנו יודעים להגיד ללקוח עוד בשיחת הייעוץ אם הפרויקט שלו מצדיק שרף או ש-FDM יעשה את העבודה בחצי מחיר. זה ידע שחוסך תקציב, לא ידע שמוכר מכונה יקרה.
יש לכם כבר קובץ?
שלחו STL, STEP או 3MF. מהנדס שלנו עובר על הקובץ, ממליץ על טכנולוגיה וחומר, וחוזר אליכם עם הצעת מחיר. לא בטוחים מה מתאים? סמנו "המליצו לי" בטופס.
איך סטריאוליתוגרפיה עובדת בפועל
סטריאוליתוגרפיה, או SLA, היא השיטה הוותיקה ביותר בעולם ההדפסה התלת מימדית. מכלית נוזל שרף, קרן לייזר UV שרטטת את הצורה הרצויה על פני הנוזל, והצלחית עולה מעט אחרי כל שכבה מוצקה. הלייזר נע כמו עט שרטוט, נקודה אחרי נקודה, ולכן הדיוק שלו גבוה במיוחד בפינות חדות ובפרטים קטנים. אפשר לקרוא עוד על יסודות התחום בחוברת החינוכית של מכון ויצמן על סטריאוליתוגרפיה.
לצד SLA קיימות עוד שתי גישות מבוססות שרף. DLP עובדת עם מקרן דיגיטלי שמקרין את השכבה כולה במבזק אחד, מה שמקצר את זמן ההדפסה משמעותית. MSLA, או LCD, משתמשת במסך נוזלי כמסכת אור, והיא הבסיס לרוב המדפסות הביתיות הזולות שהציפו את השוק בשנים האחרונות. בחרנו לעבוד עם ציוד ברמה תעשייתית, כולל מדפסת Form 4L, כי ההבדל בין שרף מוצק נקי לשרף מוצק חלקית הוא ההבדל בין חלק שמתקבל במשלוח לחלק שחוזר כעגולן.
מה מבדיל SLA מ-DLP
SLA מנצחת בדיוק נקודתי, כי הלייזר מצייר כל פיקסל בנפרד. DLP מנצחת במהירות, כי היא מקרינה שכבה שלמה בבת אחת. בפועל, לפרויקטים שלנו בדנטל ותכשיטנות אנחנו מעדיפים SLA כשהפרטים קטנים מ-200 מיקרון, ו-DLP כשמדובר בסדרה של עשרות יחידות דומות. ההחלטה תלויה בתקציב ובלוח הזמנים, ושתיהן עדיפות על FDM כשהמשטח חייב להיות חלק.
מקרה הבוחן של המעבדה הדנטלית
בואו ניקח תרחיש שאנחנו מכירים מקרוב. מעבדת שיניים צריכה מדפיסים ליישור שיניים, אלה התבניות השקופות שהמטופל מחליף כל שבועיים. כל מדפיס נבנה מסריקה תלת מימדית של הפה, והדיוק הנדרש הוא בטווח של 50 מיקרון, כי סטייה קטנה מזיזה שן לכיוון לא נכון. FDM לא מגיע לרמה הזו בעקביות, וגם כשהוא מגיע, קווי השכבה פוגעים בהתאמה של התבנית השקופה שנלחצת על המודל.
בתעשייה הדנטלית יש גם צד רגולטורי. משרד הבריאות מפרסם הנחיות לציוד דנטלי במרפאות, ומי שמדפיס חלקים לשימוש רפואי חייב לעבוד עם שרפים מאושרים למטרה הזו ולא עם שרף גנרי. אנחנו מנחים את הלקוחות שלנו בדיוק בנקודה הזו, כי טעות בבחירת חומר ברפואה היא לא עניין של איכות אלא של אחריות משפטית.
הטעות היקרה בבחירת טכנולוגיה
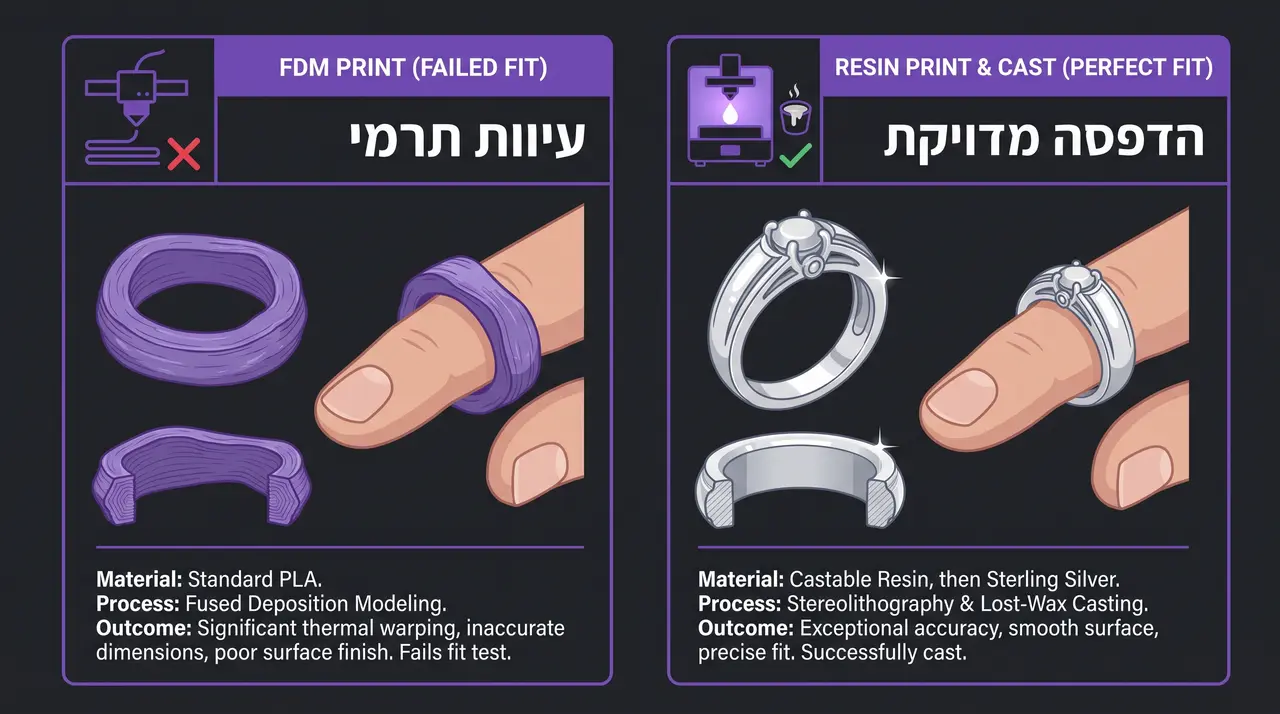
עיוות תרמי של ארבע מאיות המילימטר בטבעת הופך את אב הטיפוס לבלתי שמיש
הטעות שאנחנו רואים שוב ושוב היא לקוח שמגיע עם הזמנה שכבר בוצעה ב-FDM, כי מישהו הבטיח לו שזה אותו דבר. החלק מגיע, הוא נראה בסדר מרחוק, אבל בהרכבה הוא לא מתיישב. יושבים על הפרטים האלה אצלנו בצוות ההנדסה בכל שבוע. תכשיטן אחד הזמין טבעת אב טיפוס ב-ABS מודפס חוט, והתכשיט לא התיישב על המנדרל בגלל עיוות תרמי של 0.4 מילימטר. ארבע מאיות. בטבעת, זה הר געש.
אצלנו הוא הדפיס מחדש בשרף, בדיוק של 50 מיקרון, והיציקה בכסף יצאה מושלמת מניסיון ראשון. בתכשיטנות החישוב פשוט, אם אב הטיפוס לא מדויק, אתה שורף כסף וזמן על כל איטרציה. הדפסת שרף בסיסית עולה יותר מ-FDM בגרם, אבל כשהיא חוסכת שני סבבי יציקה, היא מחזירה את עצמה תוך פרויקט אחד. הנוסחה הזו נכונה גם לתעשיית הרכב וגם לתעופה, שם כל איטרציה של כלי יציקה עולה אלפי שקלים.
השוואת טכנולוגיות ההדפסה
אז איך בוחרים בפועל? הטבלה הבאה מרכזת את ההחלטה לפי הפרמטרים שחשובים באמת, דיוק, עלות, נפח והתאמה לתעשייה. הנתונים מבוססים על העבודה היומיומית שלנו עם תשע טכנולוגיות הדפסה במפעל, כולל הדפסת מתכת, שאותה אנחנו מפעילים כאחת החברות הבודדות בארץ.
| טכנולוגיה | דיוק אופייני | עלות יחסית | משטח | מתאים במיוחד ל |
|---|---|---|---|---|
| FDM | 100 עד 300 מיקרון | זולה | קווי שכבה גלויים | אבות טיפוס מהירים, כלים, מכסים |
| SLA | 25 עד 100 מיקרון | בינונית עד גבוהה | חלק כמעט לגמרי | דנטל, תכשיטנות, דגמים מדויקים |
| DLP | 50 עד 100 מיקרון | בינונית | חלק | סדרות קטנות של פריטים זהים |
| SLS | 80 עד 150 מיקרון | גבוהה | מחוספס עדין | חלקים פונקציונליים, צירים חיים |
| הדפסת מתכת | 20 עד 80 מיקרון | הגבוהה | דורש עיבוד משלים | תעופה, רפואה, כלים סופיים |
שימו לב שהדיוק לבדו הוא לא התשובה. חלק פונקציונלי שצריך לעמוד בעומס מכני יעבור טוב יותר ב-SLS מאשר בשרף, כי חוזק החומר בניילון מרוסק גבוה מרוב הפוטופולימרים. ולעומת זאת, חלק שצריך להיראות מושלם ולא סובל עומס, כמו דגם אדריכלי או מדפיס שיניים, הוא בית טבעי לשרף. אם אתם בתל אביב ורוצים לשבת מול מהנדס ולבדוק את החלק בפועל, אנחנו כאן, במרכז ההדפסה שלנו באזור.
בטיחות בעבודה עם שרף
שרף פוטופולימרי הוא חומר כימי, וצריך להתייחס אליו ככזה. מעבדות אקדמיות מובילות בארץ, כמו יחידת הננופבריקציה של מכון ויצמן, מחייבות עבודה עם כפפות ניילוטריל ומשקפי מגן בכל מגע עם החומר, גם בשרפים שמסומנים כידידותיים. מגע עור חוזר בשרף נוזלי עלול לגרום לרגישות, ואדי החומר בחימום מקומי אינם משהו שרוצים לנשום בחדר סגור.
בישראל הנושא מוסדר. חוק החומרים המסוכנים, התשנ"ג-1993, מסדיר את הטיפול בחומרים כימיים בתעשייה, ולפי הנחיות המשרד להגנת הסביבה כל עסק שעובד עם חומרים כאלה צריך לפנות פסולת מסוכנת לפי נוהל ולא לביוב או לפח הרגיל. שאריות שרף מוצקות אחרי הדפסה, מגבים רוויים באלכוהול ומכלי ניקוי ישנים הם כולם פסולת שיש להמתין לה פתרון מסודר. במפעל שלנו זה חלק משגרת העבודה, כי אנחנו מדפיסים בכמויות של עשרות ליטרים בחודש.
מה צריך להיות בפינת ההדפסה
סביבת עבודה נכונה לשרף כוללת ארבעה דברים. אוורור, כפפות חד פעמיות, משטח עבודה שאפשר לנקות עם אלכוהול, ותחנת ניקוי נפרדת לחלקים טריים. כל יצרן שרף מחויב לספק גיליון בטיחות SDS, ולפי נוהלי המשרד להגנת הסביבה גיליון כזה חייב לכלול 16 סעיפים מידע. מי שמדפיס בבית ולא ראה אף פעם את הגיליון של השרף שלו, שיעצור רגע ויחפש אותו באתר היצרן. זה קובץ PDF אחד, והוא מסביר בדיוק מה אסור לעשות.
מתי שרף הוא בזבוז כסף
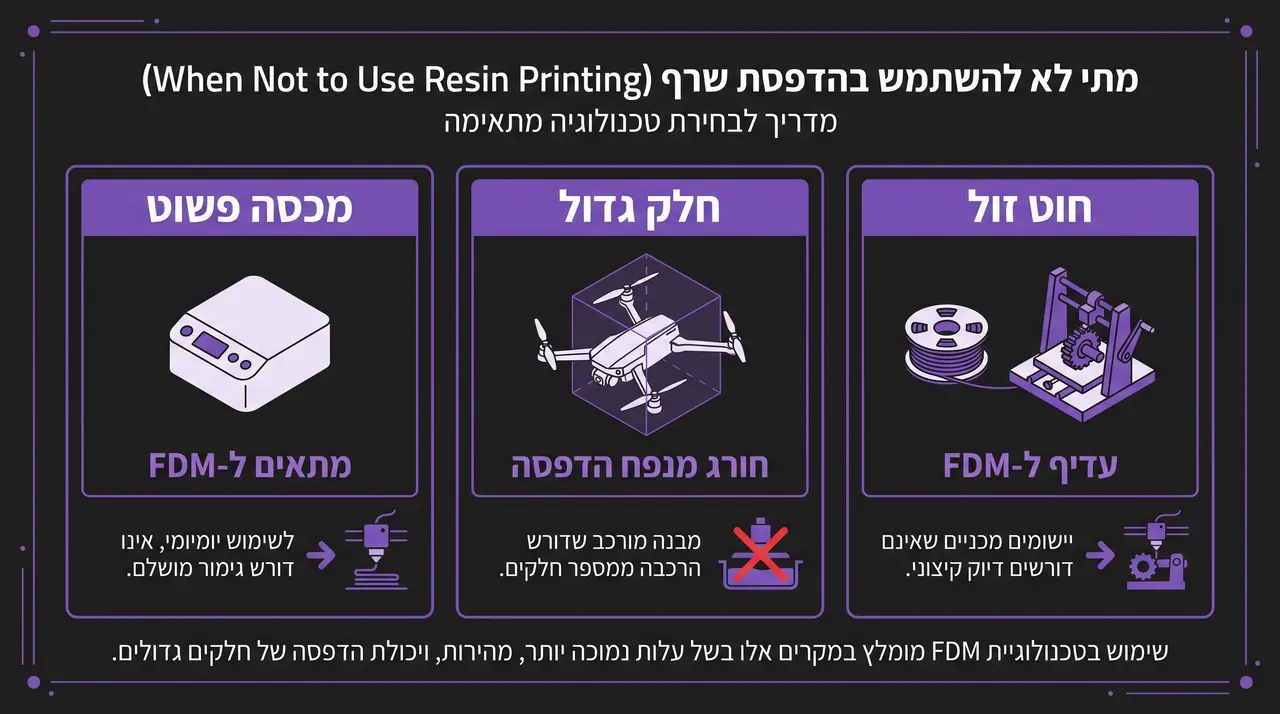
מכסה, מתאם או ג'יג פשוט יעברו מצוין ב-FDM בשליש מהמחיר
אחרי כל השבחים לשרף, חשוב לנו לומר גם את הצד השני, כי יועץ שרק מוכר את האופציה היקרה הוא לא יועץ. לא כל פרויקט מצדיק SLA. מכסה של מכשיר חשמלי, מתאם פשוט או ג'יג שמוחלף כל כמה חודשים יעברו מצוין ב-FDM בשליש מהמחיר, בחומרים כמו ABS או PETG, ובזמן הדפסה קצר יותר. כשלקוח מגיע אלינו עם ציור, אנחנו קודם שואלים מה החלק עושה ואיפה הוא חי, ורק אחר כך בוחרים טכנולוגיה.
יש גם מגבלה פיזית שכדאי להכיר. מדפסות שרף תעשייתיות מגיעות בדרך כלל עד נפח בנייה של עשרות סנטימטרים בודדים בכל ציר. מי שצריך חלק גדול, גוף רחפן או מעטפת למכשיר רפואי, ימצא שהדפסת חוט או הדפסת מתכת נותנות מענה טוב יותר. אנחנו עובדים עם תשע טכנולוגיות בדיוק בגלל זה, כי אין פטיש אחד לכל המסמרים, וכשאנחנו אומרים ללקוח שהוא לא צריך את האופציה היקרה, הוא בדרך כלל חוזר אלינו לפרויקט הבא.
מהקובץ ועד החלק המוגמר
הדפסה היא רק שלב אחד בדרך. חלק שרף טרי יוצא מהמכונה עם שאריות נוזל על המשטח, עובר שטיפה באלכוהול איזופרופילי, ואז הקשיה סופית בתא UV כדי שהחומר יגיע לחוזק המלא שלו. בלי השלב האחרון החלק יישאר רך מעט בשוליים ויתעוות עם הזמן. אנחנו מפעילים מחלקת גימור פנימית, כולל צביעה בטבילה, עיבוד משלים וציפוי מתכת, כי לקוח שמקבל חלק מוגמר ולא טופס של מדפסת חוסך לעצמו ספק סבבי השלמה.
בשביל מי שמתכנן להצטייד בעצמו, שווה להסתכל גם על עלויות ההפעלה ולא רק על מחיר המכונה. הטבלה הבאה משווה את מסלולי השירות שאנחנו מציעים.
| מסלול | עלות התחלתית | עלות לחלק | זמן אספקה אופייני | מתאים ל |
|---|---|---|---|---|
| שירות הדפסה ב-FDM | אפס | נמוכה | יום עד שלושה ימים | אבות טיפוס מהירים |
| שירות הדפסה בשרף | אפס | בינונית | יומיים עד ארבעה ימים | דנטל, תכשיטנות, דגמים |
| קניית מדפסת שרף למשרד | בינונית | נמוכה לאחר ההחזר | תלוי בזמינות שלכם | מעבדות עם נפח קבוע |
| שירות עיצוב וגימור מלא | אפס | גבוהה | שבוע ומעלה | מוצר סופי, לייצור |
הנקודה המרכזית בטבלה היא עמודת ההתאמה. עסק שמדפיס חלק אחד בחודש לא צריך מדפסת משלו, הוא צריך שותף שמכיר את החומרים. עסק שמדפיס כל יום, כמו מעבדת שיניים, כן צריך, ואז ההחזר של ההשקעה מגיע תוך חודשים. אנחנו עוזרים לעשות את החשבון הזה, לפעמים בכיוון שלא צפיתם, כמו רכישת מדפסת Origin לצד שירות הדפסה חיצוני לנפחי שיא.
יש לכם קובץ או סקיצה של חלק? שלחו לנו ונחזור אליכם עם המלצת טכנולוגיה, חומר מתאים והצעת מחיר, לפני שאתם מתחייבים לדבר.
שאלות שכדאי לשאול לפני שמזמינים
ריכזנו את השאלות שאנחנו שואלים כל לקוח חדש, כי הן בדיוק השאלות שכדאי לכם לשאול את עצמכם, או אותנו, לפני הזמנה ראשונה. ואת כללי התכנון עצמם, עם מספרים ואיורים, ריכזנו במדריך התכנון להדפסת שרף. הראשונה, האם החלק נושא עומס מכני או רק צריך להיראות ולהתאים. השנייה, מה הסובלנות המותרת במידות, כי יש הבדל עצום בין חלק דקורטיבי לבין תושבת שמחזיקה מנוע. השלישית, האם החלק בא במגע עם מזון או עם גוף אדם, כי לפי הנחיות משרד הבריאות לא כל חומר מאושר למגע עם מזון.
השאלה הרביעית היא כמה יחידות צריך ומתי. יחידה אחת בדחיפות היא פרויקט שונה לגמרי ממאה יחידות בחודש, והתשובה תשנה את הטכנולוגיה, את החומר ואת המחיר. והשאלה החמישית, אולי החשובה, מה קורה אם החלק נכשל. לקוחות שעבדו איתנו על פרויקטים לצבא ולתעופה יודעים שדרישות התיעוד שם מחייבות לדעת מראש מה מקור החומר ומה ההתנהגות שלו בתנאי קיצון. בשביל זה יש צוות מהנדסים ומעצבים, לא רק מדפסות.
שאלות נפוצות
האם הדפסת שרף חזקה מספיקה לחלק פונקציונלי?
תלוי בחומר ובעומס. שרפים הנדסיים מסוימים מגיעים לחוזק גבוה, אבל לחלק שעובד תחת עומס מכני מתמשך אנחנו בדרך כלל ממליצים על SLS בניילון או על הדפסת מתכת. שרף מצטיין בדיוק ובגימור, לא בעמידות מכנית מוחלטת.
כמה עולה הדפסת שרף בהשוואה ל-FDM?
הדפסת שרף עולה יותר לגרם, אבל ההשוואה הנכונה היא לפי עלות הפרויקט הכוללת. אם הדיוק חוסך שני סבבי תיקון או שיוף ידני, שרף מחזיר את עצמו. לחלק שלא צריך גימור מושלם, FDM זול יותר ומספיק לחלוטין.
אילו קבצים אפשר לשלוח להדפסה?
הפורמט הסטנדרטי הוא STL, אבל אנחנו עובדים גם עם STEP, OBJ וקבצי CAD מקוריים. אפשר לשלוח גם סקיצה או ציור טוב, וצוות ההנדסה יעזור להפוך אותם למודל תלת מימדי לפני ההדפסה.
האם חלקים מודפסי שרף בטוחים למגע עם גוף אדם?
רק שרפים שאושרו ספציפית למטרה רפואית או דנטלית, עם תיעוד מתאים. שרף גנרי לא מאושר למגע ממושך עם רקמות או עם מזון, ובפרויקטים רפואיים אנחנו עובדים אך ורק עם חומרים מאושרים לפי הנחיות משרד הבריאות.
הדפסת שרף היא הבחירה הנכונה כשהדיוק, חלקות המשטח או ההתאמה המדויקת הם הדרישה המרכזית, בדנטל, בתכשיטנות ובדגמים הנדסיים. כשהחלק צריך לעמוד בעומס מכני או כשמדובר בחלק גדול או פשוט, טכנולוגיות אחרות עושות את העבודה טוב יותר ובזול. אם יש לכם חלק בראש, שלחו לנו קובץ או סקיצה, ונחזור אליכם עם המלצת טכנולוגיה, חומר ומחיר. עוד חומר על התחום אפשר למצוא במאמרים העדכניים שלנו.
רוצים לדעת איזו טכנולוגיה מתאימה לחלק שלכם? שלחו לנו את הקובץ ונחזור אליכם עם המלצה הנדסית והצעת מחיר.
אודות הכותב
צוות Indus3D מפעיל מפעל הדפסת תלת מימד תעשייתי בקריית שמונה, ועובד מול לקוחות מתחומי הרפואה, האדריכלות, התעשייה הביטחונית וחברות סטארט אפ. הניסיון של הצוות משתרע על פני מגוון טכנולוגיות הדפסה לרבות DLP, MJF, SLA, PolyJet, SLS ו FDM, וכן ליווי מלא משלב הקובץ או הרעיון ועד לחלק מוגמר.