גריפר של זרוע רובוטית נשבר בשלוש לפנות בוקר, והקו כולו עומד עד שמגיע חלק חלופי מהספק באיטליה. אצל מפעל שעובד בשיטה הישנה זה שלושה שבועות של המתנה, טופס הזמנה, ומשמרת שמבוטלת. אצל מפעל שמחזיק קובץ CAD ויודע למי לשלוח אותו, זה שבע שעות הדפסה בניילון מחוזק סיבי פחמן, שעה של הסרת תמיכות וליטוש, ובוקר שבו הקו רץ.
הדפסת תלת מימד לתעשייה יצאה ממחלקת הפיתוח והתיישבה ליד המכונות, כחלק ממערך ייצור ולא כתחביב הנדסי. במאמר הזה נסביר איך בוחרים טכנולוגיה נכונה לפי היישום, מתי כדאי לקנות מדפסת ומתי עדיף לעבוד מול לשכת שירות, ואיך נראית בקרת איכות אמיתית בתהליך.
זמן קריאה: 9 דקות
עיקרי הדברים
- בחירת טכנולוגיית הדפסה נגזרת מהעומס, הסביבה, הטולרנס הקריטי וכמות היחידות הנדרשת, לא ממחיר לחלק בודד.
- כלי ייצור וג'יגים לרוב מחזירים את ההשקעה הכי מהר, בחיסכון של 50 עד 80 אחוז לעומת עיבוד שבבי בכמויות קטנות.
- ייצור לפי דרישה מאפשר לצמצם מלאי פיזי של חלפים ולעבור לספריית קבצים מאומתת שמודפסת בעת הצורך.
- הדפסת מתכת דורשת שלבי גימור נוספים, כולל שחרור מתחים ועיבוד משלים, שלא תמיד נכללים בהצעת המחיר הראשונית.
תוכן עניינים
- מתי אב טיפוס הפסיק להיות סוף הדרך
- טבלת ההחלטה שאנחנו פותחים מול לקוח חדש
- תשע טכנולוגיות ולמה מפעל צריך יותר מאחת
- הטעות שחוזרת אצל מנהלי תפעול מנוסים
- מחסן דיגיטלי במקום מדפי חלפים מאובקים
- כלי ייצור, ג'יגים ומתקני עזר שנולדים בין משמרות
- שלושה מספרים שמסבירים את ההחזר על ההשקעה
- איך נראית בקרת איכות אמיתית בהדפסה
- כשמתכננים מחדש במקום להעתיק שרטוט ישן
- גימור וצביעה שמכריעים אם החלק ייכנס למוצר
- לקנות מכונה או לעבוד מול לשכת שירות
- עלות יחסית בין שירותי Indus3D
- תעשיות מקומיות שכבר עובדות ככה
- שלושה צעדים להתחיל בהם השבוע
מתי אב טיפוס הפסיק להיות סוף הדרך
עד לפני עשור, מדפסת במפעל ישראלי שימשה כמעט תמיד לדבר אחד. להדפיס דגם, להסתכל עליו, לאשר, ואז ללכת לייצר במכונות אמיתיות.
מה שהשתנה זה החומרים ובקרת התהליך. כשמדפסת עובדת בתא מחומם ל-90 מעלות עם ניילון PA12 או PEEK, החלק שיוצא ממנה כבר עומד בעומסים מכניים אמיתיים ולא רק נראה טוב על שולחן ישיבות. משרד הכלכלה מגדיר ייצור מתווסף כאחת מטכנולוגיות הליבה של תעשייה 4.0 במסמך התכנון האסטרטגי לתעשייה 4.0, לצד סריקה תלת ממדית ודיגיטציה של קווי ייצור.
ההבדל הפרקטי פשוט. פעם שאלו אותנו כמה זמן ייקח לקבל דגם. היום שואלים כמה יחידות בחודש אפשר לספק, ובאיזו חזרתיות.
טבלת ההחלטה שאנחנו פותחים מול לקוח חדש
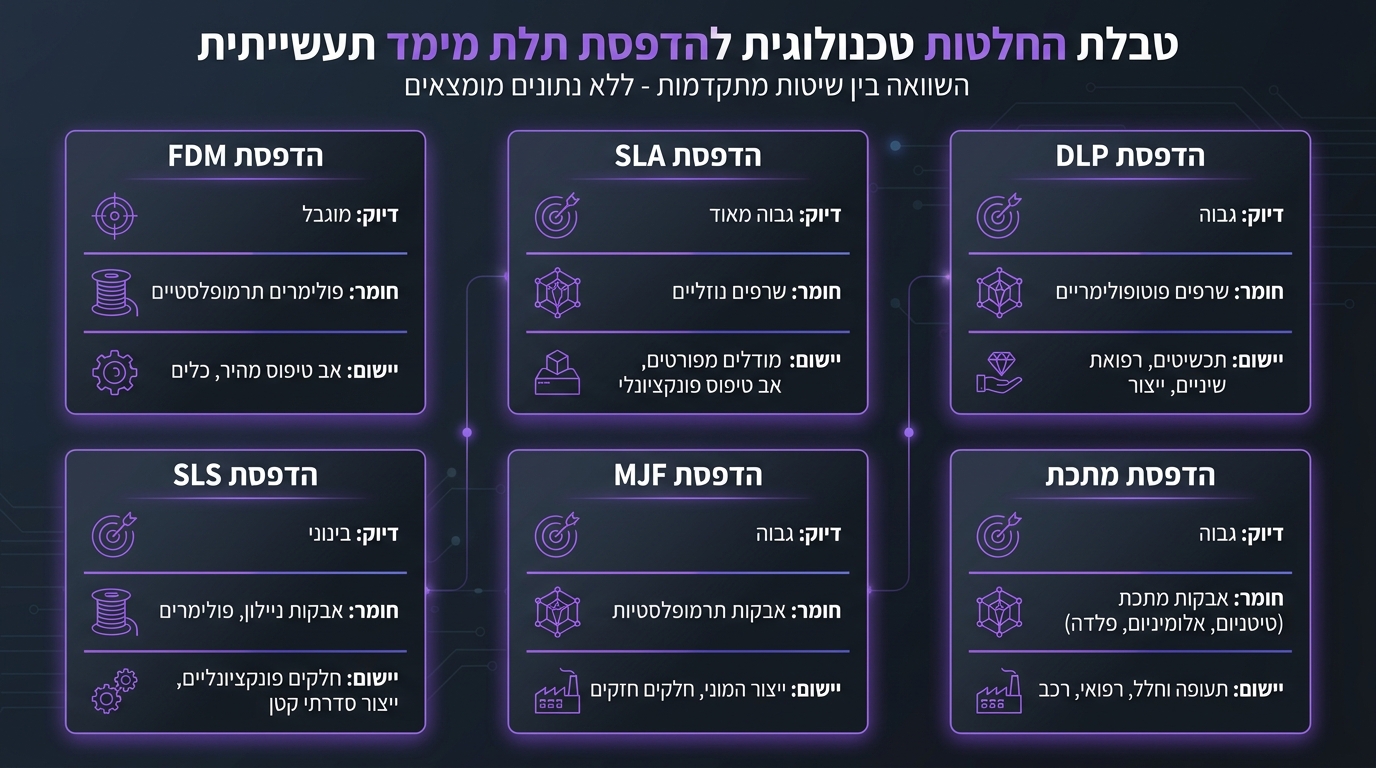
במקום להסביר טכנולוגיות בהרצאה, אנחנו בדרך כלל שמים מול הלקוח טבלה ומסמנים שורה.
| טכנולוגיה | דיוק טיפוסי | חומרים עיקריים | לאן זה הולך בפועל |
|---|---|---|---|
| FDM תעשייתי | 0.2 עד 0.3 מ"מ | ABS, ניילון עם סיבי פחמן, ULTEM | ג'יגים, תפסניות, חלקים גדולים בקו הרכבה |
| SLA | 0.05 עד 0.1 מ"מ | שרפים מהונדסים, שרף שקוף | דגמי מוצר, אריזות, בדיקות התאמה ויזואליות |
| DLP | 0.03 עד 0.08 מ"מ | שרפים קשיחים ומדויקים | חלקים זעירים, תכשיטנות, רפואת שיניים |
| SLS | 0.1 עד 0.2 מ"מ | PA11, PA12, ניילון עם זכוכית | חלקי קצה פונקציונליים, צירים, תעלות אוויר |
| MJF | 0.1 עד 0.2 מ"מ | PA12, TPU גמיש | סדרות של מאות יחידות בחזרתיות גבוהה |
| PolyJet | 0.02 עד 0.05 מ"מ | רב חומרי, גמיש וקשיח יחד | אבות טיפוס רפואיים, דגמים אנטומיים |
| הדפסת מתכת | 0.1 מ"מ בקירוב | 316L, טיטניום, AlSi10Mg | תעופה, ביטחון, גופי קירור, כלים לעומס גבוה |
ברוב השיחות השורה הנכונה מתבררת תוך שתי דקות. במיעוט המקרים מדפיסים שתי גרסאות ובודקים על השולחן.
תשע טכנולוגיות ולמה מפעל צריך יותר מאחת
מפעל שקונה מדפסת אחת מקבל פתרון אחד. כל חלק שלא מתאים לטכנולוגיה הזאת יעבור פשרה, וברוב המקרים הפשרה מתגלה מאוחר מדי.
אנחנו עובדים עם תשע טכנולוגיות הדפסה, כולל הדפסת מתכת, וזה בכוונה. חלק שצריך לעמוד בטמפרטורה של 120 מעלות בתא מנוע ילך ל-FDM תעשייתי עם ULTEM. אותו חלק בגרסת דגם שיווקי שקוף ילך ל-SLA. מכסה עם ציר אינטגרלי שצריך לשרוד עשרות אלפי פתיחות ילך להדפסת SLS או MJF, כי החומר האיזוטרופי שם מתנהג אחרת לגמרי מהדפסת שכבות בחוט.
בחירת מדפסת תלת מימד לתעשייה לפי היישום והחומר
הבחירה מתחילה מהחלק, לא מהמכונה. אנחנו שואלים ארבע שאלות לפני שנוגעים בקובץ. איזה עומס החלק סוחב, באיזו סביבה הוא חי, איזה טולרנס באמת קריטי, לרוב שניים או שלושה מימדים מתוך עשרים בשרטוט, וכמה יחידות תצטרכו בשנה הקרובה.
התשובות האלה מכריעות. חלק שנדרש לעמוד בכיפוף חוזר יקבל ניילון PA12 באבקה. תפסנית שצריכה שקיפות לבדיקת התאמה תקבל שרף. גוף שצריך מוליכות חום ילך למתכת, בדרך כלל אלומיניום AlSi10Mg או פלדת אל חלד 316L.
מדפסת תלת מימד לתעשייה נבדלת ממכונה שולחנית בדיוק בנקודה הזו. היא בנויה לחזור על אותה תוצאה גם בהדפסה החמישים.
מה באמת מפריד בין מכונה שולחנית למכונה תעשייתית
ראינו מפעלים שקנו שלוש מדפסות שולחניות ב-15 אלף שקל כל אחת, והפסיקו להשתמש בהן אחרי חצי שנה.
הסיבה כמעט תמיד זהה. תא הדפסה פתוח שמושפע ממזגן, חוט שסופג לחות בחורף ומייצר חלקים חלשים, והיעדר מערכת ניטור שמזהה כשל באמצע הדפסה של 14 שעות. מכונה תעשייתית מחזיקה תא סגור בטמפרטורה מבוקרת, מייבשת חומר לפני שימוש, ומתעדת פרמטרים לכל הדפסה כדי שאפשר יהיה להוכיח למבקר איכות מה בדיוק קרה.
זה מתורגם למספר אחד. אצל מכונה שולחנית שיעור ההדפסות הכושלות בסדרה של חלקים פונקציונליים נע סביב עשרות אחוזים. אצלנו בקו התעשייתי מדובר באחוזים בודדים, וגם הם נתפסים בבקרה לפני שהחלק יוצא מהדלת.
הטעות שחוזרת אצל מנהלי תפעול מנוסים
הטעות היקרה ביותר שאנחנו פוגשים היא בחירת טכנולוגיה לפי מחיר לחלק בודד.
מנהל תפעול מקבל שתי הצעות. אחת ב-180 שקל לחלק ב-FDM, אחת ב-310 שקל באותו חלק ב-SLS. הוא לוקח את הזולה, ואחרי שלושה חודשים בקו החלק נסדק לאורך שכבות ההדפסה בדיוק במקום שבו העומס מתחלף. עכשיו הוא משלם על החלק היקר בכל מקרה, ובנוסף על ההשבתה ועל ההחלפה בשטח.
ההיגיון כאן מכני ולא מסחרי. חלק FDM חזק לאורך השכבות וחלש ביניהן, ולכן כיוון ההדפסה קובע את החוזק. חלק SLS מתנהג כמעט אותו דבר בכל הצירים.
לפעמים FDM יספיק בהחלט. לא תמיד, וההבדל מתגלה רק תחת עומס אמיתי.
מחסן דיגיטלי במקום מדפי חלפים מאובקים
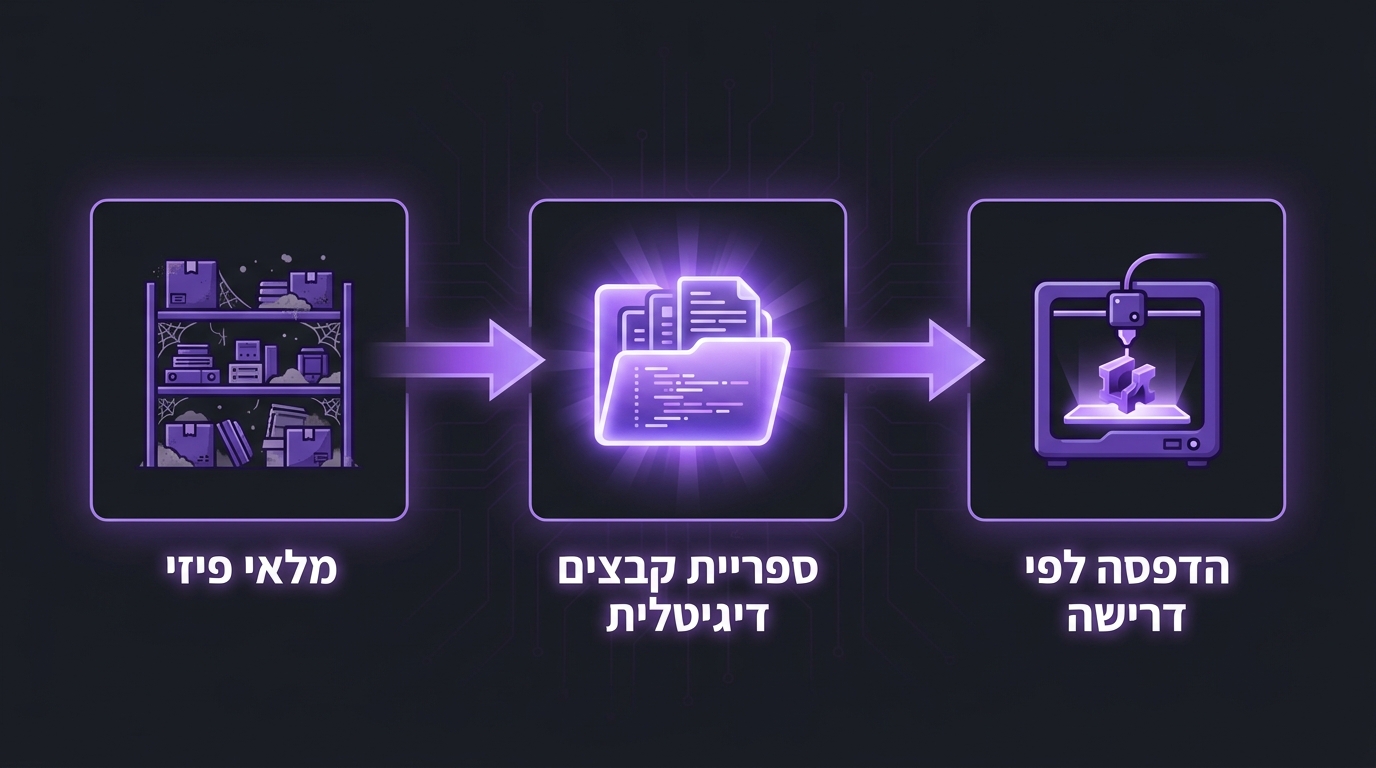
שאלה שכדאי לשאול את מנהל המחסן. כמה מהחלפים שיושבים על המדף כבר שנתיים באמת ייצאו משם?
ייצור לפי דרישה משנה את המשוואה. במקום להחזיק מלאי פיזי של 400 מק"טים, מחזיקים ספריית קבצים מאומתת, ומדפיסים את החלק כשהוא נדרש. הוראת מנכ"ל משרד הכלכלה בנושא ייצור מתקדם לעידוד הפריון מציינת במפורש הטמעת מדפסות תלת ממד ו-Additive Manufacturing כרכיב מוכר בתהליך שדרוג של מפעל.
לקוח שלנו בתחום מכונות אריזה עבר לשיטה הזאת עבור 60 מק"טים של חלקי פלסטיק. המלאי הפיזי ירד בכשני שלישים, וזמן האספקה ללקוח הקצה התקצר משבועיים ליומיים.
סדרות קצרות בלי תבנית הזרקה
תבנית הזרקה טובה עולה עשרות אלפי שקלים ולוקחת שישה עד עשרה שבועות. היא משתלמת מצוין כשמייצרים 50 אלף יחידות בשנה.
הבעיה מתחילה כשצריך 800 יחידות, או כשהמוצר עדיין משנה גרסה כל רבעון. סטארטאפ רפואי שעבד איתנו הדפיס 600 מארזים בטכנולוגיית MJF מ-PA12, שלושה סבבי גרסאות, ורק אחרי שהמוצר התייצב בשוק עבר לתבנית. הוא חסך את הכסף שהיה נשרף על תבנית ראשונה שכבר לא הייתה רלוונטית.
זה גם מה שמאפשר התאמה אישית. באותה סדרה אפשר להדפיס 600 חלקים עם 600 מספרים סידוריים שונים, בלי עלות נוספת. בהזרקה זה בלתי אפשרי.
כלי ייצור, ג'יגים ומתקני עזר שנולדים בין משמרות
היישום הראשון שמחזיר השקעה כמעט בכל מפעל שאנחנו נכנסים אליו הוא כלי ייצור, ולא מוצר סופי.
מדובר בג'יגים לקידוח, תפסניות לריתוך, מתקני בדיקה למכשור, גריפרים לזרועות רובוטיות, ומגשי ארגון לתחנות הרכבה. אלה חלקים שמיוצרים ביחידה אחת עד עשר, שמשתנים כל כמה חודשים, ושאף אחד לא רוצה להזמין עבורם עבודת CNC.
מפעל אלקטרוניקה בצפון הזמין מאיתנו סדרה של 22 מתקני בדיקה לכרטיסים. בעיבוד שבבי הם קיבלו הצעה לשלושה שבועות. אצלנו זה נסגר בארבעה ימים, כולל שינוי גיאומטריה אחרי הדגם הראשון. השינוי הזה, בשיטה המסורתית, היה עולה עוד סבב שלם.
החישוב מול עיבוד שבבי בכמויות קטנות
המספרים כאן פשוטים ולכן משכנעים. מתקן עזר באלומיניום בעיבוד שבבי דורש תכנות, קיבוע, זמן מכונה ומינימום הזמנה. אותו מתקן בהדפסה דורש קובץ.
בכמויות של עד כמה עשרות יחידות, הדפסת תלת מימד לתעשייה חוסכת בדרך כלל בין 50 ל-80 אחוז מהעלות, ומקצרת את זמן ההמתנה פי חמישה עד פי עשרה. יש גם יתרון שקל לפספס. מתקן מודפס שוקל שליש ממקבילו המתכתי, ועובד בקו הרכבה שמרים אותו מאתיים פעם ביום מרגיש את ההבדל בגב.
נקודת המעבר מגיעה סביב מאות יחידות, או כשנדרשת עמידות בשחיקה מתמשכת. שם אנחנו עצמנו נמליץ על מתכת או על עיבוד משלים.
רוצים לבדוק אם חלק אצלכם מתאים להדפסה?
שלחו לצוות ההנדסה שלנו קובץ CAD או תיאור של הבעיה, ותקבלו תוך יום עבודה המלצה על טכנולוגיה, חומר והערכת עלות.
שלושה מספרים שמסבירים את ההחזר על ההשקעה
נתון ראשון. בעיבוד מחסיר, כשמתחילים מגוש חומר ומורידים ממנו, שיעור הפסולת בחלקי תעופה מסוימים מגיע ל-80 אחוז ויותר. בייצור מתווסף החומר נבנה שכבה על שכבה, והשארית מצטמצמת לתמיכות ולאבקה שרובה חוזרת למחזור.
נתון שני. קיצור זמן פיתוח. מוצר שעבר חמישה סבבי אב טיפוס בשיטה מסורתית לוקח כשלושה חודשים רק על ההמתנות. אצלנו סבב טיפוסי נסגר תוך יומיים עד ארבעה ימים.
נתון שלישי. התכנית האסטרטגית הלאומית לייצור מתקדם מציגה את ההדפסה כטכנולוגיה שמאפשרת מעבר מהיר מתכנון לייצור, וזה בדיוק הסעיף שמנהל פיתוח מרגיש ביומן שלו.
איך נראית בקרת איכות אמיתית בהדפסה
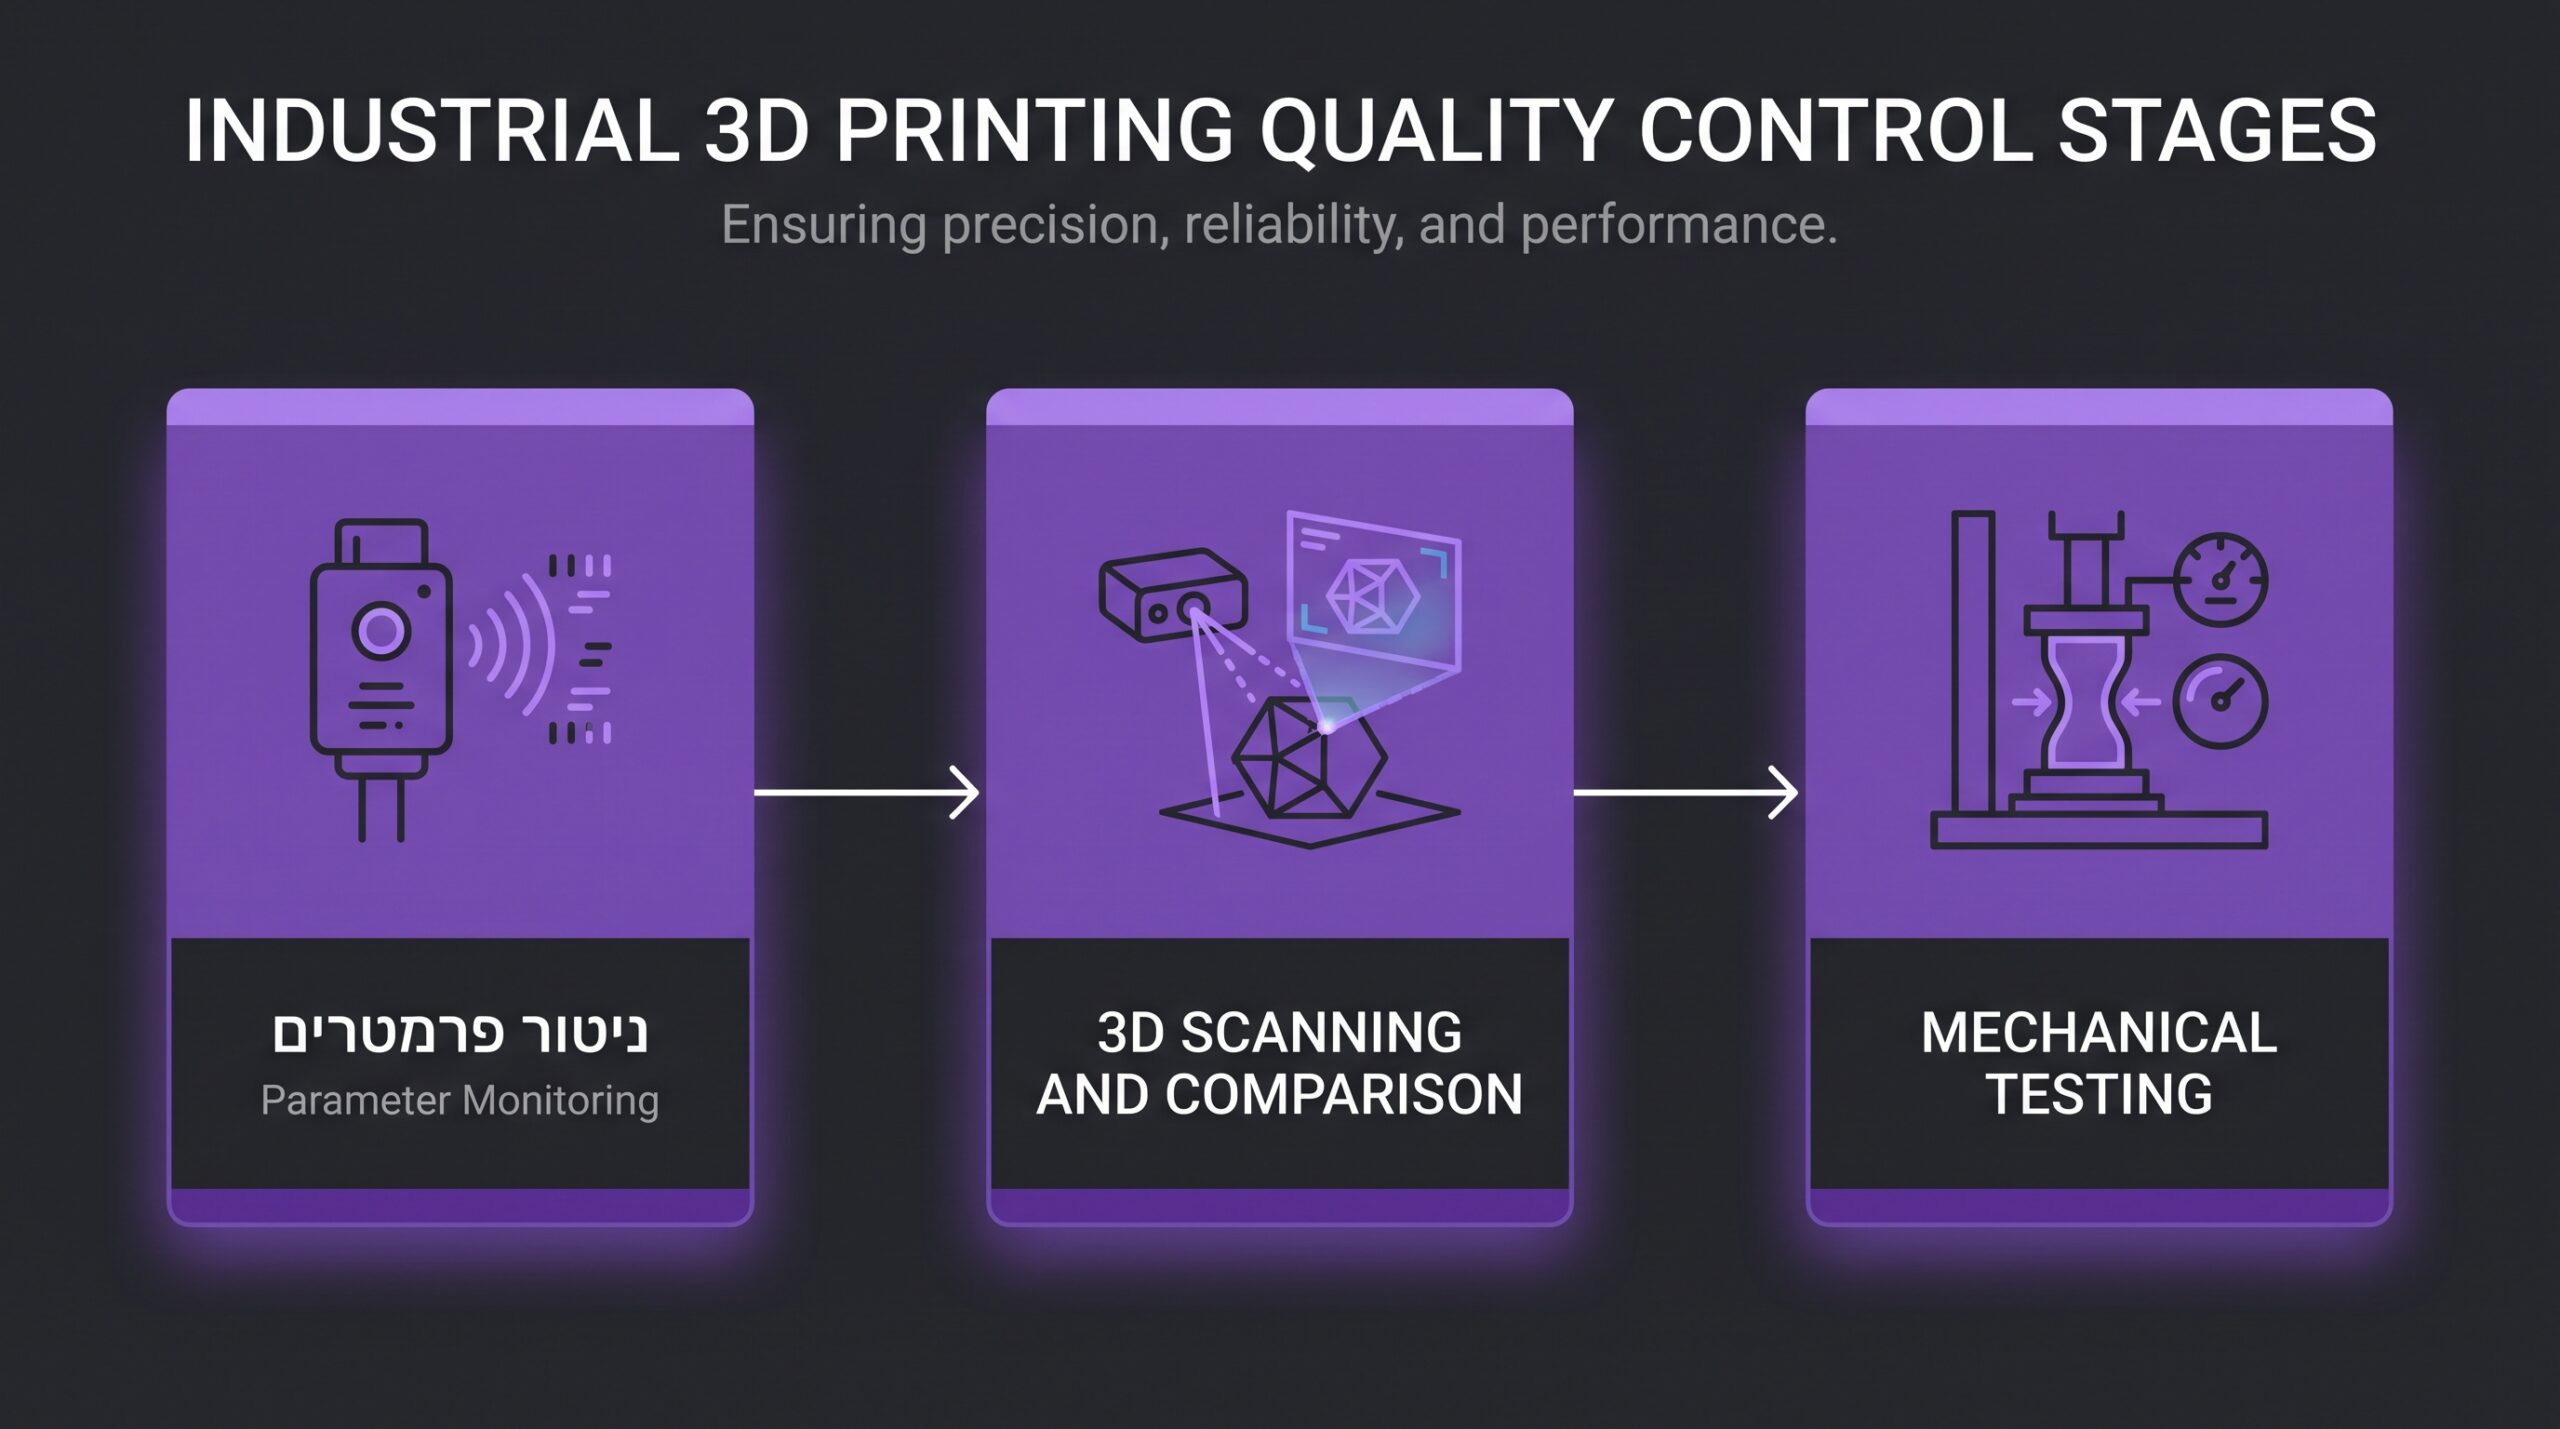
לקוח מתחום הרפואה שאל אותנו פעם איך הוא יודע שהחלק החמישים זהה לחלק הראשון. זו השאלה הנכונה.
התשובה מורכבת משלוש שכבות עבודה. מעקב פרמטרים לכל הדפסה, כולל טמפרטורות ומקור החומר. סריקה תלת ממדית של חלקים נבחרים והשוואה לקובץ המקורי כדי לוודא טולרנסים. ובדיקות מכניות כשהיישום דורש זאת. מכון התקנים הישראלי מנהל ועדה ייעודית לייצור מתווסף, כולל מונחים תקניים ומתודולוגיות בדיקה לתהליכי היתוך אבקת מתכת.
מי שמזמין הדפסת תלת מימד לתעשייה עבור חלק שנכנס למוצר רפואי או ביטחוני צריך לבקש תיעוד. ספק שלא יודע להציג אותו מוכר הדפסה ולא ייצור. אצלנו העבודה נעשית תחת AS9100D ו-ISO 9001, ואנחנו ספק מאושר של משרד הביטחון, עם מספר ספק אצל חברות ביטחוניות מובילות.
המקום שבו הדפסת מתכת דורשת עוד שלב
חלק מתכת שיוצא מהמכונה עדיין לא מוכן. הוא מחובר לפלטת בנייה, מלא במתחים פנימיים, ופני השטח שלו מחוספסים.
אחרי הדפסה מגיעים שחרור מתחים בתנור, ניסור מהפלטה, הסרת תמיכות, ולעיתים טיפול לחיצה חמה איזוסטטית שסוגר נקבוביות ומשפר תכונות מכניות. רק אז מגיע עיבוד שבבי משלים לממדים הקריטיים, למשל תבריג או מושב מיסב.
זה בדיוק המקום שבו מפעלים שקנו מדפסת מתכת בעצמם נתקעים. המכונה עלתה מיליונים, אבל התנור, מכונת ה-CNC והידע בתהליכי הגמר לא נכללו בהצעת המחיר.
כשמתכננים מחדש במקום להעתיק שרטוט ישן
הטעות השנייה בגודלה היא לקחת שרטוט שנועד לעיבוד שבבי ולשלוח אותו למדפסת כמו שהוא.
תכנון מותאם לייצור מתווסף, DfAM בלועזית, עובד לפי חוקים אחרים. אפשר לייצר תעלות פנימיות מעוקלות שאין שום דרך לקדוח, מבני שבכה שממלאים נפח במשקל אפסי, וקירות בעובי משתנה לפי מפת העומסים. מנגד יש מגבלות, ובראשן זוויות תלייה מתחת ל-45 מעלות שמחייבות תמיכות ומשאירות סימן.
צוות המהנדסים והמעצבים שלנו ב-Indus3D מקבל לא מעט קבצים ומחזיר אותם עם שתי הצעות. אחת נאמנה למקור, אחת מתוכננת מחדש. ההפרש בעלות בין השתיים לפעמים מגיע ל-40 אחוז.
איחוד מכלול שלם לחלק אחד
מכלול של תשעה רכיבים, ארבעה ברגים ואטם, יכול להפוך לחלק אחד מודפס.
המשמעות התפעולית גדולה יותר מהחיסכון בחומר. פחות ממשקים זה פחות נקודות דליפה, פחות זמן הרכבה, ופחות מק"טים לנהל. בתעשיית התעופה זה כבר סטנדרט מוכר, וכמי שעובדים מול לקוחות מתחום התעופה אנחנו רואים איך גוף אחד מודפס בטיטניום מחליף מכלול שהיה דורש שרטוט הרכבה של שני עמודים.
יש גם מחיר. חלק מאוחד קשה יותר לתקן בשטח, כי אי אפשר להחליף רק את הרכיב שנשחק. זו החלטה הנדסית שצריך לקבל בעיניים פקוחות, ולא כי זה נשמע מתקדם.
גימור וצביעה שמכריעים אם החלק ייכנס למוצר
לקוח בתחום מכשור מדעי סיפר לנו שהחלקים המודפסים שלו עבדו מצוין, אבל נראו כמו אב טיפוס, ולכן איש מכירות סירב להביא אותם לתערוכה.
מחלקת הגימור והצביעה הפנימית שלנו קיימת בדיוק בשביל השלב הזה. צביעה בטבילה, ציפוי מתכת על גבי פלסטיק, ליטוש כימי, הברגות מתכת שמושתלות בחום, ועיבוד משלים למידות מדויקות. הכל תחת קורת גג אחת בקריית שמונה, בלי לגלגל את החלק בין שלושה ספקים ולאבד שבוע בכל מעבר.
בין הפרויקטים שעברו דרך המחלקה הזאת היה פסל לוחם אבוריג'יני בגובה שני מטרים, שהודפס בחלקים והורכב וגומר עד לגימור אחיד. אותה יכולת בדיוק היא זו שמאפשרת לשלוח לקוח לתערוכה עם מוצר שנראה סדרתי.
לקנות מכונה או לעבוד מול לשכת שירות
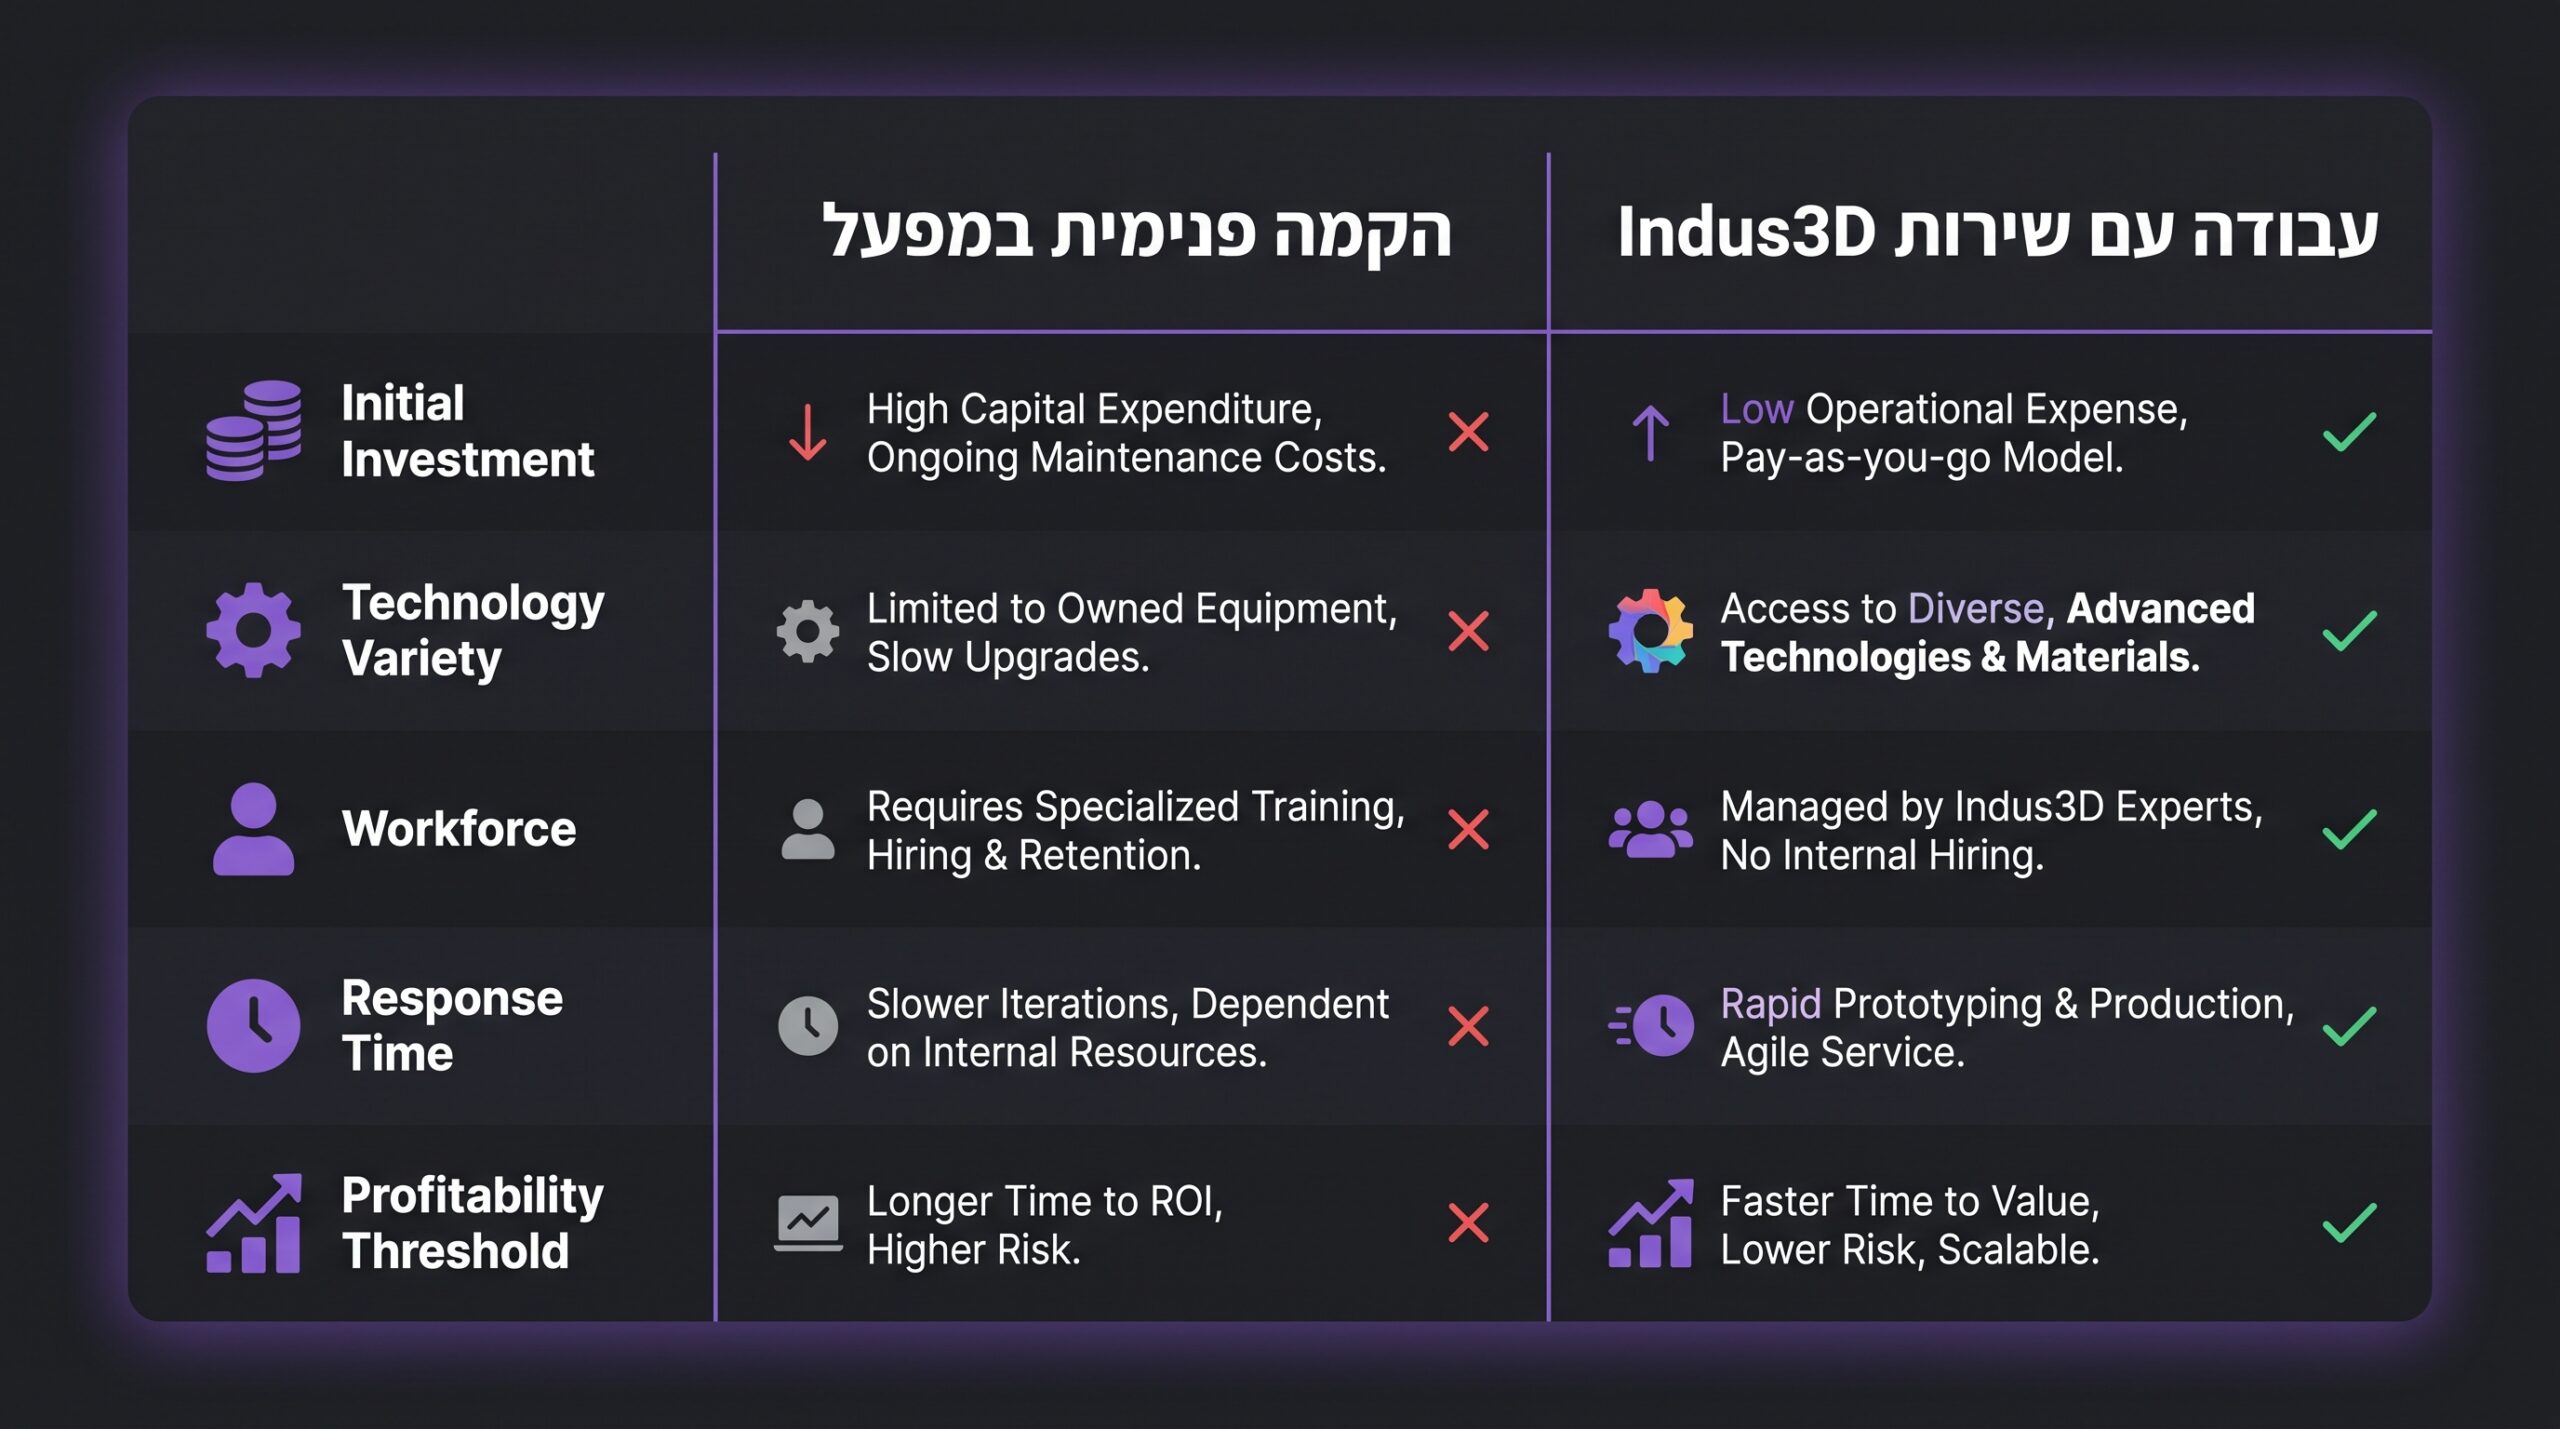
כמעט כל מנהל תפעול מגיע לצומת הזה, ובדרך כלל עם מצגת של ספק ציוד ביד.
| שיקול | מערך פנימי במפעל | עבודה מול Indus3D |
|---|---|---|
| השקעה ראשונית | גבוהה, כולל ציוד עזר ותשתיות | אין, תשלום לפי עבודה |
| מגוון טכנולוגיות | אחת, לעיתים שתיים | תשע, כולל מתכת |
| כוח אדם | מפעיל ייעודי והכשרה מתמשכת | צוות מהנדסים ומעצבים קיים |
| זמן תגובה לחלק דחוף | מהיר מאוד אם המכונה פנויה ומכוילת | ימי עבודה בודדים, גם בסדרה |
| נקודת כדאיות | מעל 60 עד 80 שעות מכונה בחודש באופן קבוע | נפח משתנה או צורך במספר טכנולוגיות |
התשובה הכנה שלנו היא שלרוב המפעלים מתאים שילוב. מדפסת FDM אחת בפנים לג'יגים ופתרונות מהירים, ושירות הדפסת תלת מימד חיצוני לכל מה שדורש מדפסת תלת מימד לתעשייה מסוג אחר. אנחנו מלווים גם מפעלים שבוחרים לקנות מדפסת תלת מימד תעשייתית, כולל בחירת דגם והטמעה.
עלות יחסית בין שירותי Indus3D
הטבלה הבאה מציגה יחסי עלות פנימיים אצלנו לחלק בגודל בינוני, כדי לעזור בהחלטה ולא כמחירון.
| שירות | עלות יחסית לחלק | זמן אספקה טיפוסי | מתי זה הבחירה הנכונה |
|---|---|---|---|
| FDM תעשייתי | 1 | 1 עד 3 ימי עבודה | כלי ייצור, מתקני עזר, חלקים גדולים |
| SLA או DLP | 1.5 עד 2.5 | 1 עד 3 ימי עבודה | דיוק גבוה, פני שטח חלקים, דגמי מוצר |
| SLS או MJF | 2 עד 3.5 | 3 עד 6 ימי עבודה | חלקי קצה פונקציונליים וסדרות קצרות |
| הדפסת מתכת | 8 עד 20 | 7 עד 14 ימי עבודה | עומס גבוה, טמפרטורה, תעופה וביטחון |
| תוספת גימור וצביעה מלאה | 0.4 עד 1.2 מעל עלות ההדפסה | 2 עד 5 ימי עבודה נוספים | מוצר סופי, תערוכה, אריזה ללקוח קצה |
פירוט נוסף על מה שמזיז את המחיר בפועל, כמו נפח החלק וכמות היחידות, מופיע בעמוד עלויות הדפסת תלת מימד שלנו.
תעשיות מקומיות שכבר עובדות ככה
בשלוש השנים האחרונות שיבושי שרשרת אספקה דחפו יצרנים ישראלים לייצור מקומי מהיר, וזה הורגש אצלנו מיד.
בתחום הרפואי אנחנו מדפיסים מודלים אנטומיים לתכנון ניתוחים, מדריכי קידוח כירורגיים ומארזים למכשור, כפי שמפורט במדריך שלנו להדפסת תלת מימד רפואית. חברת כנפית פנתה אלינו כדי להדפיס דגמים לתערוכת כירורגיה, ובמהלך העבודה עברנו לטכנולוגיה מדויקת יותר מזו שתוכננה בהתחלה.
בתעופה ובביטחון מדובר בעיקר בחלקי מתכת קלים ובמתקני עזר לאחזקה. באדריכלות זה דגמי בניינים בקנה מידה. ברכב זה חלקי פנים לסדרות קטנות ומתקנים לקווי הרכבה.
מעל 500,000 חלקים עברו אצלנו במפעל, וזה הגוף הידע שממנו אנחנו ממליצים.
שלושה צעדים להתחיל בהם השבוע
אם אתם מנהלים פיתוח או תפעול ורוצים לבדוק את זה ברצינות, אל תתחילו מרכישה ואל תתחילו מקטלוג.
הצעד הראשון הוא לסרוק את רצפת הייצור ולסמן חמישה כלי ייצור שמעכבים אתכם, מתקני בדיקה ישנים, גריפרים שנשברים, תפסניות שמישהו הרכיב מאלומיניום וסקוטש. אלה המועמדים הכי טובים לפיילוט.
הצעד השני הוא לבחור חלק חלופי אחד שמגיע מחו"ל ביותר משבועיים, ולבדוק היתכנות להדפסה שלו. הצעד השלישי הוא להעביר אלינו את הקבצים ולקבל חוות דעת הנדסית על החומר, הטכנולוגיה והעלות.
שאלות נפוצות
כמה זמן לוקח לקבל הצעת מחיר על חלק תעשייתי?
ברוב המקרים תוך יום עבודה, לאחר שליחת קובץ CAD ופרטים על היישום. חלקים מורכבים שדורשים בדיקת היתכנות עשויים לקחת יום נוסף.
האם אפשר להזמין חלק בודד, או שנדרשת כמות מינימלית?
אפשר להזמין החל מיחידה אחת. זה בדיוק היתרון של הדפסת תלת מימד לעומת עיבוד שבבי או הזרקה, שדורשים לרוב מינימום הזמנה כדי להיות כדאיים.
מה ההבדל בין מדפסת ביתית לבין מדפסת תלת מימד לתעשייה?
ההבדל המרכזי הוא בקרת תהליך. מכונה תעשייתית מחזיקה תא הדפסה סגור בטמפרטורה קבועה, מייבשת חומר לפני שימוש, ומתעדת פרמטרים לכל הדפסה. זה מוריד את שיעור הכשלים מעשרות אחוזים לאחוזים בודדים.
איזה קובץ צריך לשלוח כדי לקבל הצעת מחיר?
קובץ STEP או STL הוא הבסיס הנדרש. כדאי לצרף גם מידע על העומס הצפוי, הסביבה שבה החלק יעבוד, וכמות היחידות המבוקשת, כדי לקבל המלצה מדויקת על חומר וטכנולוגיה.
הבחירה בין FDM, SLS, MJF, SLA, DLP, PolyJet או הדפסת מתכת נגזרת מהעומס, מהסביבה ומהכמות, לא ממחיר לחלק בודד. כלי ייצור ומתקני עזר הם בדרך כלל הכניסה המהירה ביותר להחזר על ההשקעה, וייצור לפי דרישה מאפשר לצמצם מלאי פיזי בלי לוותר על זמינות.
רוצים לבדוק היתכנות לחלק ספציפי אצלכם?
צוות ההנדסה של Indus3D זמין לשיחה קצרה, בטלפון או בוואטסאפ, כדי לבדוק יחד את החומר, הטכנולוגיה המתאימה ולוח הזמנים הריאלי.
אודות הכותב
צוות Indus3D מפעיל מפעל הדפסת תלת מימד תעשייתי בקריית שמונה, ועובד מול לקוחות מתחומי הרפואה, האדריכלות, התעשייה הביטחונית וחברות סטארט אפ. הניסיון של הצוות משתרע על פני מגוון טכנולוגיות הדפסה לרבות DLP, MJF, SLA, PolyJet, SLS ו-FDM, וכן ליווי מלא משלב הקובץ או הרעיון ועד לחלק מוגמר.